Materiálové údaje v programe DEFORM
Prednáška 3 · Modelovanie a simulácia procesov I – tvárnenie (MSPO2_6I)
Ing. Martin Necpal, PhD.
Zimný semester 2026/2027STU Bratislava
Ako ovládať prezentáciu (lišta dole, panel vpravo)
← → alebo tlačidlá ‹ › – predchádzajúca / nasledujúca hlavná snímkaBodky dole – skok priamo na hlavnú snímku
▼ Hĺbkový pohľad – snímka má pod sebou nepovinné podsnímky↓ ↑ alebo ▼ ▲ v paneli vpravo – vstup do hĺbkového pohľadu / pohyb v ňom; → pokračuje ďalšou hlavnou snímkouEsc prehľad snímok – hĺbkové pohľady sú zvislé stĺpceF celá obrazovka · S poznámky prednášajúcehoPodčiarknuté skratky – podržte nad nimi myš pre vysvetlenie
[0:00–0:02] Dobrý deň. Minulý týždeň sme porovnali programy na simuláciu tvárnenia a pol hodiny sme venovali programu DEFORM. Dnes v preprocesore DEFORMu otvoríme jedno okno – okno Material – a zostaneme v ňom dve hodiny. Znie to úzko, ale takmer každé číslo, ktoré simulácia vráti – sila lisu, teplota, zaplnenie zápustky, veľkosť zrna, trhliny – sa počíta z toho, čo do tohto okna zadáte. Na konci dnešnej prednášky by ste mali vedieť pozrieť sa na materiál v DEFORMe a povedať, aké údaje potrebuje pre váš proces, odkiaľ tieto údaje pochádzajú a kedy im nemôžete veriť.
Program dnešnej prednášky (120 min, bez prestávky)
Čas Blok Obsah 0 – 10 1 · Prečo na tom záleží Garbage in, garbage out — jeden diel, dve krivky spevnenia 10 – 20 2 · Okno Material Rozloženie, knižnica, Regular vs Mixture, jednotky 20 – 30 3 · Elastické údaje E, ν, α(T), hyperelastické materiály 30 – 60 4 · Pretvárny odpor Skúšky, tabuľky, mocninový zákon, Johnson–Cook, Zerilli–Armstrong, sinh-Arrhenius, voľba modelu 60 – 80 5 · Plasticita a spevnenie von Mises, Hill 48, R-hodnoty, Barlat; izotropné, kinematické, Yoshida–Uemori 80 – 90 6 · Tečenie (creep) Krivka tečenia, modely tečenia v DEFORMe, relaxácia 90 – 105 7 · Tepelné údaje k, tepelná kapacita, emisivita, hustota, HTC na rozhraní 105 – 115 8 · Nad rámec mechaniky Zrno (JMAK ), fázy, tvrdosť, difúzia, EM , porušenie 115 – 120 9 · Zhrnutie Kontrolný zoznam podľa procesu, kvíz
Štruktúra podľa manuálu DEFORM V14, kapitola 10 „Material Data“
[0:02–0:04] Tu je plán. Poradie sleduje záložky okna Material a desiatu kapitolu manuálu DEFORMu. Najväčší blok, pol hodiny, je pretvárny odpor, pretože pri objemovom tvárnení rozhoduje o väčšine výsledku. Potom podmienky plasticity a spevnenie – dôležité pre plechy a odpruženie – tečenie, tepelné údaje a údaje „nad rámec mechaniky“ pre mikroštruktúru a tepelné spracovanie. Prestávku nemáme, preto vám každých pár snímok položím krátku otázku – prosím, odpovedajte, udrží nás to oboch pri bdelosti.
Prečo na tom záleží Garbage in, garbage out
Rovnaký diel, rovnaká sieť, rovnaké trenie — dve krivky spevnenia
Pechovanie Ø20 × 30 mm → 15 mm, μ = 0,1
A : knižničná krivka „C45, za studena“B : vlastná skúška „tej istej“ značky (iná tavba, žíhaná)Sila na konci: 540 kN vs 427 kN — Δ ≈ 27 %
Zjemnenie siete zmení silu o niekoľko % — materiálové údaje o desiatky %
Materiálové údaje určujú: silu a energiu · teplotu · zaplnenie zápustky · porušenie · odpruženie · veľkosť zrna · tvrdosť
[0:04–0:10] Začnem malým numerickým experimentom. Pechujeme valec s priemerom 20 milimetrov a výškou 30 na výšku 15. Rovnaká geometria, rovnaký súčiniteľ trenia. Jediný rozdiel je krivka spevnenia. Krivka A je typická knižničná krivka pre oceľ C45 za studena; krivka B je to, čo by ste namerali na vlastnej žíhanej tyči tej istej nominálnej značky. Sily na konci zdvihu sú približne 540 a 427 kilonewtonov – rozdiel zhruba 27 percent. Ak zjemníte sieť, zmeníte silu o niekoľko percent. Ak zvolíte nesprávnu krivku spevnenia, zmeníte ju o desiatky percent – a možno objednáte nesprávny lis. To je význam hesla „garbage in, garbage out“. Riešič veľmi dobre rieši rovnice; netuší však, či materiál, ktorý ste mu dali, je materiál, ktorý je v dielni. To je vaša úloha a je to úloha dnešnej prednášky. Pozrite sa na rámček dole: sila a energia, teplota, zaplnenie zápustky, porušenie, odpruženie, mikroštruktúra – každý z týchto výsledkov závisí od inej časti materiálových údajov. Stretneme sa so všetkými.
Okno Material Rozloženie
Okno Material v programe DEFORM
Zoznam materiálov — všetky materiály projektu; každý objekt odkazuje na jeden z nichRegular / Mixture — jedna fáza alebo viac fázPhase — Add, Remove, Transformation, GrainZáložky : Plastic · Elastic · Thermal · Diffusion · Dislocation · Hardness · Elec./Mag. · Advanced · TextureTlačidlá : New, Delete, Load from lib, Save in lib, Import, Export, Copy prop., Unit conv. Každá vlastnosť: Constant alebo f(Temp) , úprava v tabuľke (ikona ceruzky)
[0:10–0:13] Toto je to okno. Vľavo je zoznam materiálov: každý materiál použitý v projekte a každý objekt – polotovar, zápustka – sa na jeden z nich odkazuje číslom. Vpravo hore je prepínač medzi Regular a Mixture; pod ním tlačidlá Phase, ktoré sa aktivujú pre zmesi. Cez stred vidíte záložky. Plastic obsahuje pretvárny odpor, podmienku plasticity a spevnenie. Elastic – Youngov modul, Poissonovo číslo a teplotnú rozťažnosť. Thermal – tepelnú vodivosť, tepelnú kapacitu, emisivitu a hustotu. Potom Diffusion, Dislocation, Hardness, Electro-magnetic, Advanced a Texture, ktorých sa dotkneme v bloku 8. Dva praktické detaily. Každá hodnota môže byť konštanta alebo funkcia teploty; ikona ceruzky otvorí tabuľku. A vpravo dole je tlačidlo Unit conversion – zapamätajte si ho, budeme ho potrebovať o tri minúty.
Okno Material Knižnica
Knižnica materiálov: načítanie, uloženie, import, export
Load from lib — zvoľte triedu (oceľ, Al, Ti, Ni, Cu, nástrojové ocele …), značku a teplotný rozsah
↓
Materiál sa skopíruje
do projektu (.
KEY / .
DB ) — úpravy zostanú lokálne
↓
Save in lib — vlastné odskúšané údaje pre ďalší projekt
↓
Export / Import — súbor materiálu (.
KEY ) medzi používateľmi, pracoviskami, verziami
Knižničné značky majú rozsah platnosti v názve, napr. za studena 20 °C alebo za tepla 900–1200 °C. Krivka „za studena“ pri kovaní za tepla je tichá chyba.
[0:13–0:15] Väčšina z vás začne knižnicou. Load from library ponúkne zoznam podľa triedy materiálu a potom podľa značky. Dôležité je, že materiál sa skopíruje do vášho projektu. Ak ho upravíte, upravujete svoju kópiu, nie knižnicu. Keď máte namerané vlastné údaje, použite Save in library, aby ďalší projekt začínal od vašich údajov, a nie od všeobecných. Export a Import prenášajú materiál ako súbor – medzi kolegami, medzi univerzitou a firmou alebo medzi verziami DEFORMu. A varovanie v rámčeku: knižničné značky sú namerané v určitom rozsahu teplôt a rýchlostí deformácie a tento rozsah je zvyčajne uvedený v názve. Ak vezmete krivku pre tvárnenie za studena do simulácie kovania za tepla pri 1100 stupňoch, DEFORM sa nebude sťažovať – bude extrapolovať a výsledok bude nesprávny. K extrapolácii sa vrátime v bloku 4.
Okno Material Regular vs Mixture
Jedna fáza (Regular) alebo zmes fáz (Mixture)?
Regular Mixture Fázy jedna 2 … n (austenit, ferit, perlit, bainit, martenzit …) Údaje jedna sada na záložku jedna sada na fázu + údaje o premene Použitie tvárnenie, obrábanie tepelné spracovanie, kalenie, cementovanie
Zmiešavacie pravidlo: \( P = \sum_i \xi_i\,P_i, \quad \sum_i \xi_i = 1 \)
\(\xi_i\) objemový podiel fázy \(i\), \(P_i\) jej vlastnosť (σ̄, k, E …)
Tlačidlo Transformation : kinetika (difúzna / martenzitická), latentné teplo, zmena objemu, TRIP
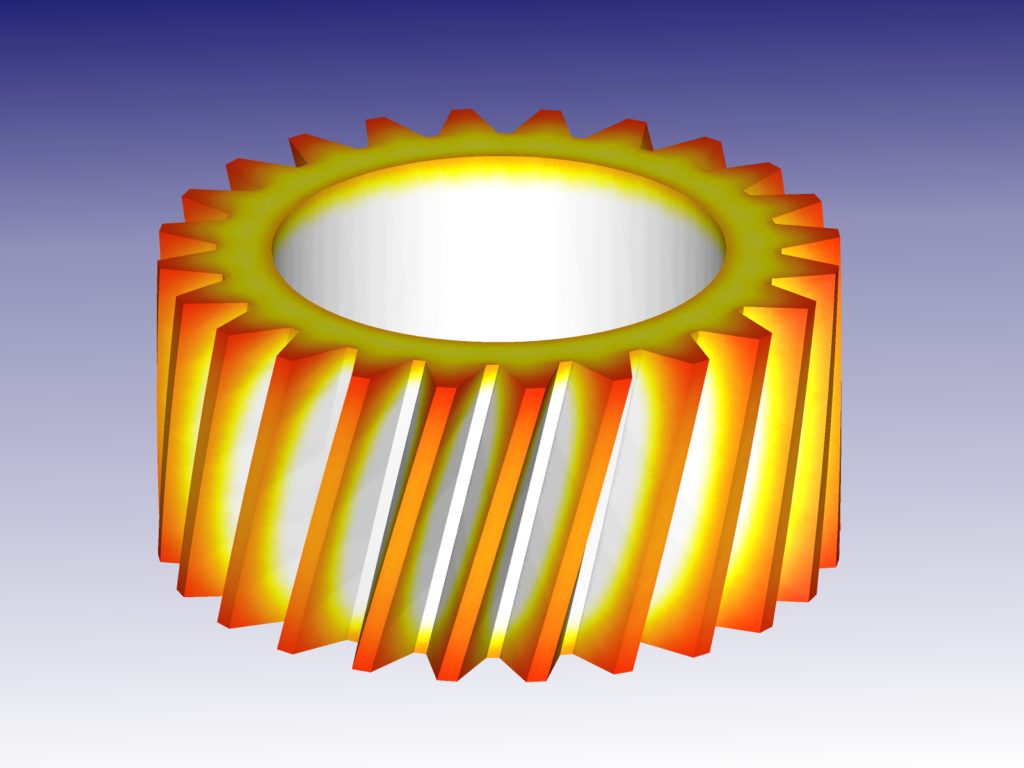
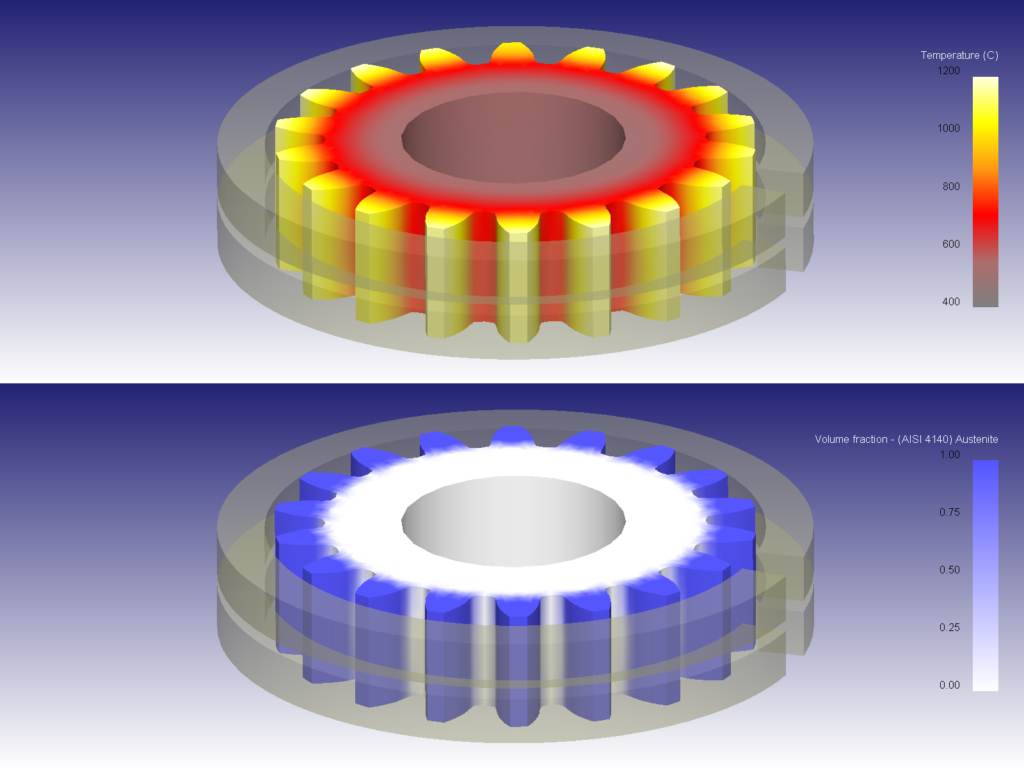
[0:15–0:17] Prepínač Regular a Mixture rozhoduje, koľko súborov údajov potrebujete. Pre tvárnenie a obrábanie stačí jedna fáza: materiál je typu Regular s jednou krivkou spevnenia, jednou tepelnou vodivosťou a tak ďalej. Pri tepelnom spracovaní sa materiál počas simulácie mení – austenit sa mení na ferit, perlit, bainit alebo martenzit. Vtedy definujete Mixture: každá fáza má vlastné vlastnosti a DEFORM ich spriemeruje podľa objemových podielov, ako v jednoduchom zmiešavacom pravidle. Navyše tlačidlo Transformation obsahuje údaje medzi fázami: kinetiku, uvoľnené latentné teplo, zmenu objemu a transformačnú plasticitu. Obrázok ukazuje, prečo na tom záleží: cementované a zakalené ozubené koleso s podielom martenzitu. Bez zmesi nedostanete tento obrázok, ani deformácie a zvyškové napätia, ktoré z neho vyplývajú.
Okno Material Jednotky
Jednotky: pasca C10100 — a ktoré záložky potrebujete
Veličina Anglické (C10100 vyššie) SI v DEFORMeE 16 679 ksi 115 000 MPa α 9.44·10⁻⁶ /°F 1.7·10⁻⁵ /°C Tref 68 °F 20 °C Napätie ksi MPa = N/mm² k Btu/(s·in·°F) N/(s·°C) = W/(m·K) ρ·cp Btu/(in³·°F) N/(mm²·°C) = MJ/(m³·K) ρ lb/in³ t/mm³ (7,7·10⁻⁹ pre oceľ)
Sústava jednotiek sa nastavuje pre úlohu ; anglická položka knižnice v úlohe v SI → použite Unit conv.
Simulácia Plastic Elastic Thermal Fáza / zrno Izotermické kovanie ● – – – Kovanie za tepla / poloohrevu ● – ● ○ Odpruženie, zvyškové σ ● ● ○ – Napätie v zápustke (elastická zápustka) – ● ○ – Tepelné spracovanie ● ● ● ● Indukčný ohrev ○ ○ ● ● + EM
● potrebné ○ odporúčané – nepoužíva sa
[0:17–0:20] A teraz pasca. Snímka obrazovky spred dvoch snímok ukazuje meď C10100 s Youngovým modulom 16 679. Šestnásťtisíc megapascalov pre meď? To by bolo sedemkrát mäkšie. Číslo je v ksi – materiál bol uložený v anglických jednotkách. 16 679 ksi je 115 gigapascalov, čo pre meď sedí. To isté platí pre teplotnú rozťažnosť na stupeň Fahrenheita a referenčnú teplotu 68 stupňov Fahrenheita, čo je 20 stupňov Celzia. DEFORM nastavuje sústavu jednotiek pre celú úlohu. Ak prenesiete materiál v anglických jednotkách do úlohy v SI, prepočítajte ho tlačidlom Unit conversion – čísla neprepisujte ručne. Všimnite si jednotky SI, ktoré DEFORM používa: napätie v megapascaloch, hustotu v tonách na kubický milimeter – pre oceľ 7,7 krát desať na mínus deviatu – a objemovú tepelnú kapacitu v newtonoch na štvorcový milimeter a stupeň. Pravá tabuľka odpovedá na otázku „ktoré záložky naozaj potrebujem?“. Izotermické kovanie potrebuje iba záložku Plastic. Hneď ako sa mení teplota, sú potrebné tepelné údaje. Elastické údaje iba vtedy, keď záleží na elastických deformáciách – odpruženie, zvyškové napätia, napätia v zápustke. Tepelné spracovanie potrebuje všetko.
Elastické údaje Kedy sú potrebné
Kedy DEFORM potrebuje elastické údaje?
Tuhoplastický objekt: elastická deformácia zanedbaná → E, ν netreba (väčšina kovania)Elastický objekt: zápustky, vložky zápustiek, bandážovacie krúžky → E, ν, αElasticko-plastický objekt: odpruženie, zvyškové napätia, deformácie pri tepelnom spracovaní
$$\varepsilon = \varepsilon^{e} + \varepsilon^{p} + \varepsilon^{th} + \varepsilon^{tr}$$
elastická + plastická + tepelná + transformačná deformácia
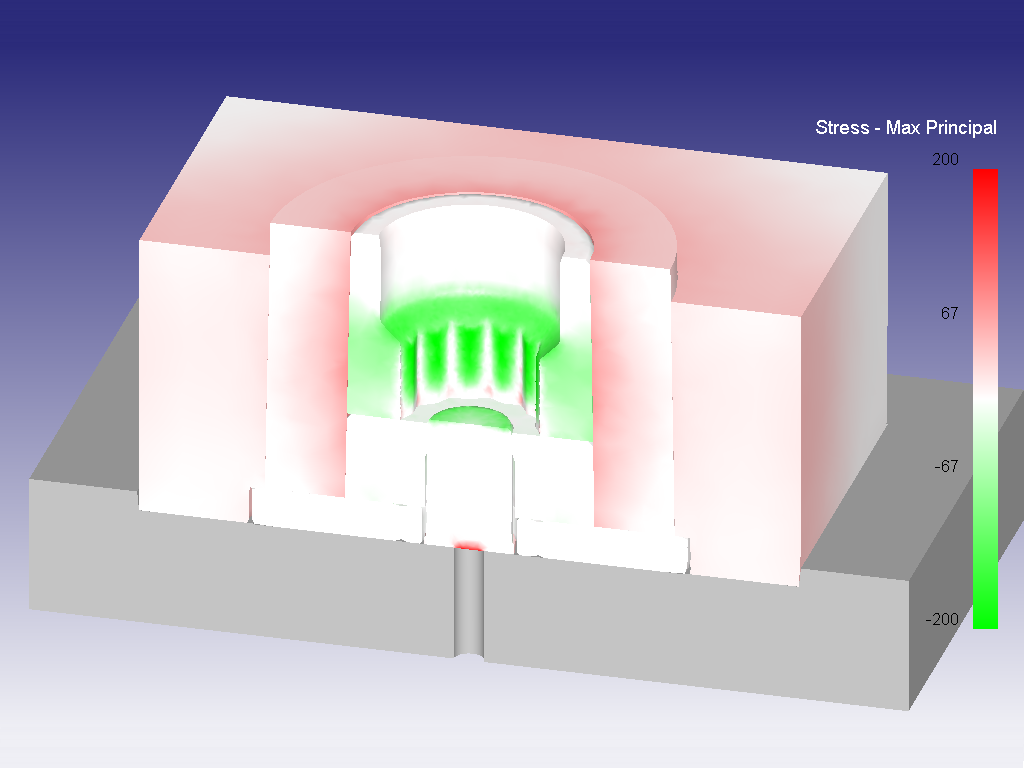
[0:20–0:22] Elastické údaje sa často nechávajú na predvolených knižničných hodnotách, preto si ujasnime, kedy na nich záleží. Pri tuhoplastickom polotovare – štandardnom type objektu pri kovaní – DEFORM elastickú deformáciu zanedbáva. Youngov modul sa jednoducho nepoužije. Plastické deformácie sú stovky percent, elastické zlomok percenta. Elastické údaje sú nevyhnutné v troch prípadoch. Po prvé, elastické zápustky: tu je obrázok napätí v zápustke, vložky zápustiek a bandážovacie krúžky. Po druhé, elasticko-plastické výrobky, pri ktorých nás zaujíma, čo sa stane pri odľahčení – odpruženie pri tvárnení plechov, zvyškové napätia. Po tretie, tepelné spracovanie, kde je celková deformácia súčtom elastickej, plastickej, tepelnej a transformačnej zložky a deformácie súčiastky vznikajú z ich súhry.
Elastické údaje E, ν
Youngov modul a Poissonovo číslo
$$\sigma = E\,\varepsilon^{e}, \qquad \nu = -\frac{\varepsilon_{lat}}{\varepsilon_{ax}}, \qquad G=\frac{E}{2(1+\nu)}$$
Materiál E [GPa] ν Uhlíková oceľ 200 – 210 0.29 – 0.30 Nehrdzavejúca oceľ (austenitická) 193 – 200 0.29 Hliníkové zliatiny 69 – 72 0.33 Titán Ti-6Al-4V 110 – 114 0.34 Meď 115 – 120 0.33 Vložka zápustky WC -Co 500 – 620 0.22
Odpruženie ∝ σ/E: Al odpruží pri rovnakom napätí ≈ 3× viac ako oceľ
[0:22–0:25] Hookov zákon, Poissonovo číslo a modul pružnosti v šmyku – tie poznáte z pružnosti a pevnosti. V DEFORMe zadáte E a ný; modul v šmyku a objemový modul z nich vyplývajú. Pozrite sa na stĺpcový graf v logaritmickej mierke. Tvárnené kovy ležia v úzkom pásme medzi približne 45 a 210 gigapascalmi; vložky zo spekaného karbidu sú trikrát tuhšie ako oceľ, a práve preto sa používajú tam, kde sa zápustka nesmie prehnúť. Jeden dôsledok uvidíte v prednáške o plechoch: odpruženie rastie s pomerom napätia a modulu. Hliník má tretinový modul oproti oceli, takže pri rovnakom napätí odpruží približne trikrát viac. Preto sú hliníkové karosárske diely problémom odpruženia.
Elastické údaje Teplotná závislosť
E(T) a teplotná rozťažnosť α(T)
$$\varepsilon^{th} = \alpha(T)\,(T - T_{ref}) \qquad \text{DEFORM: „Thermal expansion“ + „Reference temp.“}$$
E ocele klesne asi na 1/3 pri 600 °C a nad 1000 °C takmer na nulu — pri kalení a napätiach v horúcej zápustke použite f(Temp)
α je sečnicová hodnota od Tref ; austenit sa rozťahuje viac ako ferit (≈ 2,2 vs 1,4·10⁻⁵ /K)
[0:25–0:28] Obe elastické vlastnosti závisia od teploty. Ľavý graf je redukčný súčiniteľ modulu uhlíkovej ocele podľa Eurokódu: pri 600 stupňoch zostáva len asi tretina hodnoty pri izbovej teplote a blízko kovacej teploty takmer nič. Ak simulujete kalenie z 850 stupňov s konštantným modulom 210 gigapascalov, napätia na začiatku ochladzovania výrazne nadhodnotíte. Vpravo je teplotná rozťažnosť niekoľkých ocelí tak, ako je uložená v DEFORMe. Všimnite si pole „Reference temperature“ v záložke Elastic. DEFORM používa sečnicový súčiniteľ: tepelná deformácia je alfa krát rozdiel od referenčnej teploty. Ak prevezmete okamžité hodnoty z príručky, nie je to to isté – overte si, ktorú hodnotu váš zdroj uvádza. A pri tepelnom spracovaní: austenit sa rozťahuje viac ako ferit, takže v zmesi potrebuje každá fáza vlastné alfa – zmena objemu pri premene sa zadáva samostatne v dialógu Transformation.
Elastické údaje Hyperelasticita
Hyperelastické materiály: gumové vankúše a tesnenia
Veľké vratné deformácie (100–500 %), takmer nestlačiteľné (ν → 0,5)
Napätie z funkcie deformačnej energie \(W\) namiesto E, ν
Neo-Hookov: \( W = C_{10}(\bar I_1 - 3) \)
Jednoosový stav: \( \sigma_{nom} = 2C_{10}\,(\lambda - \lambda^{-2}) \), \(G = 2C_{10}\)
Použitie v tvárnení: tvárnenie gumovým vankúšom, pružné nástroje, tesnenia v zostavách
C10 , C01 fitujte z jednoosovej + dvojosovej skúšky — nikdy len z jednej skúšky
[0:28–0:30] Posledná elastická téma je hyperelasticita – materiály ako guma, ktoré sa natiahnu o niekoľko sto percent a stále sa vrátia. Lineárna pružnosť tu zlyháva: pozrite sa na graf. Do niekoľkých percent sa obe krivky zhodujú; pri väčšom natiahnutí sa neo-Hookova krivka od priamky odchyľuje a v tlaku sa výrazne stuží. Namiesto E a ný používa hyperelastický model funkciu deformačnej energie. Neo-Hookov model má jednu konštantu, Mooney–Rivlinov dve. V tvárnení sa s nimi stretnete pri tvárnení gumovým vankúšom v leteckom priemysle, pri pružných nástrojoch a keď sú tesnenia súčasťou zostavy. Jedno pravidlo: konštanty fitujte aspoň z dvoch druhov deformácie, pretože fit iba z ťahu môže byť v tlaku nestabilný. Tým končí blok o pružnosti. Teraz jadro prednášky – pretvárny odpor.
Pretvárny odpor Definícia
Pretvárny odpor: \( \bar\sigma = f(\bar\varepsilon,\ \dot{\bar\varepsilon},\ T) \)
$$\sigma_t = \sigma_e(1+e), \quad \varepsilon = \ln(1+e)$$
Pretvárny odpor = skutočné napätie potrebné na udržanie plastického tečenia
Závisí od deformácie (spevnenie), rýchlosti deformácie a teploty ; aj od predchádzajúcej histórie
Tuhoplastická MKP používa len plastickú časť — krivka začína pri medzi klzu
Inžinierske hodnoty platia len do vzniku krčku (rovnomerné predĺženie)
[0:30–0:33] Pretvárny odpor je skutočné napätie potrebné na to, aby materiál plasticky tiekol pri danej deformácii, rýchlosti deformácie a teplote. Táto rovnica – sigma s pruhom ako funkcia epsilon s pruhom, epsilon s pruhom a bodkou a T – je jediný riadok, ktorý si z dneška zapamätajte. Vľavo: inžinierska a skutočná krivka. Trhacie stroje dávajú silu a predĺženie, teda inžinierske hodnoty. MKP potrebuje skutočné napätie a logaritmickú deformáciu; prepočtové vzťahy sú tu a platia iba do vzniku krčku. V strede: zaťaženie nad medzu klzu zanechá trvalú deformáciu. Tuhoplastický program ako DEFORM používa iba plastickú časť krivky – krivka spevnenia v DEFORMe preto začína pri počiatočnej medzi klzu pri nulovej plastickej deformácii.
Pretvárny odpor T a ε̇
Teplota zmäkčuje, rýchlosť deformácie spevňuje
Oblasť T / Tm Dominantný vplyv Za studena < 0,3 Deformačné spevnenie, slabý vplyv rýchlosti (m ≈ 0–0,05) Za poloohrevu 0.3 – 0.5 Oboje, začína zotavenie Za tepla > 0,5 – 0,6 Rýchlosť + T; spevnenie vyvážené zotavením / DRX (m ≈ 0,1–0,2)
Citlivosť na rýchlosť deformácie \( m = \partial\ln\bar\sigma/\partial\ln\dot{\bar\varepsilon} \)
Superplastické zliatiny: m ≥ 0,3–0,5
Adiabatický ohrev: \( \Delta T \approx \dfrac{\beta\int\bar\sigma\,d\bar\varepsilon}{\rho\,c_p} \), β ≈ 0,9
[0:33–0:35] Dve krivky z učebnice predmetu: pri konštantnej rýchlosti deformácie zvýšenie teploty krivku zníži; pri konštantnej teplote zvýšenie rýchlosti deformácie krivku zvýši. Aký silný je každý z vplyvov, závisí od homologickej teploty – teploty delenej teplotou tavenia v kelvinoch. Tvárnenie za studena, pod približne 0,3 teploty tavenia: dominuje deformačné spevnenie a citlivosť na rýchlosť deformácie m je blízko nuly. Tvárnenie za tepla, nad približne polovicou teploty tavenia: spevnenie je vyvážené zotavením a dynamickou rekryštalizáciou, krivka sa splošťuje a citlivosť na rýchlosť stúpa na 0,1 až 0,2. Superplastické zliatiny idú nad 0,3. Nezabudnite, že teplota sa počas tvárnenia sama mení: asi 90 percent plastickej práce sa premení na teplo. Pri rýchlom kovaní za studena sa polotovar môže zohriať o sto stupňov aj viac, takže aj „studená“ simulácia potrebuje tepelné údaje.
Pretvárny odpor Skúšky
Odkiaľ pochádzajú krivky spevnenia
Skúška Výhoda Obmedzenie Použitie v DEFORMe Ťah Štandard, jednoduchý stav napätosti Krčok obmedzuje deformáciu Plechy, začiatok krivky pri tvárnení za studena Tlak / rovinná deformácia Veľké deformácie, za tepla Trenie, súdkovitosť → inverzná korekcia Objemové tvárnenie, kovanie Krut Veľmi veľké deformácie (ε > 5) Gradient po polomere Valcovanie za tepla, DRX SHPB Vysoké rýchlosti Malá deformácia, adiabatický ohrev Obrábanie, náraz (J–C)
[0:35–0:39] Odkiaľ tieto krivky pochádzajú? Zo štyroch skúšok. Skúška ťahom je štandard, ale krčok ju obmedzuje na deformácie 0,2 až 0,3 – sama osebe je pre kovanie nepoužiteľná, pretože tam deformácie dosahujú 2 až 3. Skúška tlakom – pechovanie valčeka – dosahuje deformácie okolo jednej. Jej slabinou je trenie: vzorka sa súdkovito vydúva, napätie už nie je jednoosové a nameranú silu treba korigovať, často inverznou MKP priamo v DEFORMe. Gleeble – na fotografii – je termomechanický simulátor. Vzorku ohrieva priamym odporovým ohrevom a stláča ju pri riadenej teplote a rýchlosti deformácie; takto sa meria väčšina kriviek za tepla v knižniciach. Pod obrázkom je odkaz na krátke video o Gleeble, ak si ho chcete pozrieť. Pre rýchlosti deformácie tisícok za sekundu – obrábanie, náraz – používame delenú Hopkinsonovu tyč, náčrt vpravo: úderník narazí do tyče, vlna prejde malou vzorkou a tenzometre dajú napätie a rýchlosť deformácie. Tabuľka hovorí, na čo je ktorá skúška vhodná. Skúšku krutom pridávam pre úplnosť: dosahuje obrovské deformácie a používa sa pri štúdiu valcovania za tepla a rekryštalizácie.
Pretvárny odpor Tabuľkové údaje
Tabuľkový pretvárny odpor \( \bar\sigma(\bar\varepsilon, \dot{\bar\varepsilon}, T) \) a interpolácia
Tabuľka = krivky pre niekoľko T × ε̇ , každá vzorkovaná v ε̄ — najbežnejší formát v knižniciach DEFORMu
Medzi bodmi DEFORM interpoluje; rýchlosť deformácie pokrýva rády → logaritmická interpolácia v ε̇ je fyzikálne rozumná voľba
Typická tabuľka: 5–8 teplôt, 4–6 rýchlostí deformácie (10⁻² … 10² s⁻¹), deformácie 0 … 2
[0:39–0:42] Najčastejšia forma pretvárneho odporu v DEFORMe je tabuľka: súbor kriviek, každá pre jednu teplotu a jednu rýchlosť deformácie, každá vzorkovaná pri niekoľkých deformáciách. Vľavo vidíte graf v DEFORMe a tabuľku za ním. Medzi bodmi tabuľky musí program interpolovať. Rýchlosť deformácie pri kovaní pokrýva päť až šesť rádov, takže záleží na tom, ako. Vpravo som vzal štyri body tejto tabuľky – rýchlosti deformácie 1, 10, 100 a 1000 – a pýtal som sa na hodnotu pri 50 za sekundu. Lineárna interpolácia dá približne 1012 megapascalov, logaritmická približne 1028. Rozdiel je tu mierny, ale rastie, keď je tabuľka hrubá. Pretvárny odpor je približne lineárny v logaritme rýchlosti deformácie, takže logaritmická interpolácia je fyzikálne rozumná voľba. Dobrá tabuľka má päť až osem teplôt a štyri až šesť rýchlostí deformácie, ktoré pokrývajú proces. Táto posledná podmienka je témou nasledujúcej snímky.
Pretvárny odpor Extrapolácia
Mimo tabuľky: extrapolácia je odhad
Pred výpočtom: odčítajte v postprocesore rozsahy ε̄, ε̇ a T a
porovnajte ich s hranicami tabuľky .
DEFORM pri opustení tabuľky nevaruje.
[0:42–0:45] Čo sa stane mimo tabuľky? Program musí hádať – buď podrží poslednú hodnotu, alebo predĺži posledný sklon. Ľavý graf: materiál sa správa podľa Johnsona–Cooka, ale tabuľka siaha len do 10 za sekundu. Pri simulácii obrábania s desaťtisíc za sekundu takto orezaná tabuľka podhodnotí pretvárny odpor asi o 8,2 percenta – a to pri izbovej teplote a s miernym vplyvom rýchlosti. Pravý graf je mapa, ktorú by ste mali mať v hlave. Vodorovná os: rýchlosť deformácie v logaritmickej mierke. Zvislá: homologická teplota. Čiarkované obdĺžniky ukazujú, kam siahajú skúšky; plné obdĺžniky, kde bežia procesy. Kovanie za tepla sa dobre prekrýva s tlakovou skúškou na Gleeble. Obrábanie leží pri rýchlostiach deformácie, ku ktorým sa priblíži len Hopkinsonova tyč. Tečenie v prevádzke je pri rýchlostiach miliónkrát pomalších ako akákoľvek skúška tvárnenia. Praktické pravidlo teda znie: po prvom výpočte otvorte postprocesor, skontrolujte maximálnu deformáciu, rýchlosť deformácie a teplotu a porovnajte ich s tabuľkou. DEFORM vás nevaruje.
Pretvárny odpor Mocninový zákon
Mocninový zákon — ťažný kôň tvárnenia za studena
DEFORM : $$\bar\sigma = c\,\bar\varepsilon^{\,n}\,\dot{\bar\varepsilon}^{\,m} + y$$
Hollomon: \( \bar\sigma = K\bar\varepsilon^{\,n} \) Swift: \( \bar\sigma = K(\varepsilon_0+\bar\varepsilon)^{n} \)
\(c, n, m, y\) môžu byť f(T) → jednoduché tvárnenie za poloohrevu
\(n\) = exponent deformačného spevnenia = rovnomerná deformácia v ťahu
Čistý Hollomon dáva σ = 0 pri ε = 0 → použite \(y\) alebo Swiftovo ε0
Materiál (žíhaný) K [MPa] n Nízkouhlíková oceľ DC04 ≈ 530 0.22 – 0.26 C45 (normalizačne žíhaná) ≈ 900 0.15 – 0.18 Austenitická nehrdzavejúca 304 ≈ 1300 0.40 – 0.50 Al 5xxx ≈ 400 0.25 – 0.30
▼ Hĺbkový pohľad: 8 snímok o zákonoch spevnenia a mocninovom zákone — stlačte ↓
[0:45–0:47] Teraz rovnice. Prvá v zozname DEFORMu je mocninový zákon: c krát deformácia na n, krát rýchlosť deformácie na m, plus y. Bez rýchlostného člena a posunu je to Hollomonov zákon; Swift pridáva počiatočnú deformáciu epsilon nula. Exponent n je exponent deformačného spevnenia. V skúške ťahom sa rovná rovnomernej deformácii pri vzniku krčku – to je pekná kontrola vášho fitu. Pozrite sa na graf: pri n rovnom 0,35 krivka stále stúpa; pri 0,1 je po prvých percentách takmer plochá. Nehrdzavejúca oceľ má n okolo 0,45, a preto sa pri hlbokom ťahaní tak silno spevňuje. Jedna praktická poznámka. Čistý Hollomon dáva pri nulovej deformácii nulové napätie – na začiatku nekonečne mäkký materiál. DEFORM to rieši členom y, alebo použijete Swifta. V DEFORMe môže byť každé z c, n, m a y funkciou teploty, čo stačí na jednoduché tvárnenie za poloohrevu. (Nepovinné: šípka dole – osemsnímkový hĺbkový pohľad o zákonoch spevnenia a mocninovom zákone, samostatný text. Inak pokračujte doprava.)
Mocninový zákon ↓ 1 · Rodina zákonov spevnenia
Od Ludwika po Voceho: jedna krivka spevnenia, niekoľko rovníc
Zákon Rovnica Správanie pri veľkom ε Typické použitie Ludwik (1909)\( \sigma = \sigma_0 + K\varepsilon^{n} \) neohraničený všeobecne, s počiatočnou medzou klzu Hollomon (1945)\( \sigma = K\varepsilon^{n} \) neohraničený, σ(0) = 0 n-hodnota plechov, rýchle odhady Swift (1952)\( \sigma = K(\varepsilon_0 + \varepsilon)^{n} \) neohraničený, σ(0) = Kε₀ⁿ tvárnenie plechov, predbežne deformovaný materiál Voce (1948)\( \sigma = \sigma_s - (\sigma_s - \sigma_0)\,e^{-\varepsilon/\varepsilon_c} \) nasýti sa pri σs zliatiny Al, veľké deformácie Mocninový zákon DEFORM \( \bar\sigma = c\,\bar\varepsilon^{\,n}\,\dot{\bar\varepsilon}^{\,m} + y \) neohraničený kovanie a pechovanie za studena, pretláčanie
Všetky sú empirické : opisujú tvar krivky, nie fyziku dislokácií za ňou
Tvar DEFORMu = Ludwik + rýchlostný člen: \(y\) hrá úlohu σ₀; \(c, n, m, y\) môžu byť f(T)
Zmiešané tvary (Swift–Voce: \( \sigma = w\,\sigma_{Swift} + (1-w)\,\sigma_{Voce} \)) sa používajú pre plechy AHSS
[PL+0:00–0:03] Mocninový zákon je najjednoduchší model pretvárneho odporu v DEFORMe, preto sa oplatí vedieť, odkiaľ pochádza a akých má príbuzných. Táto krátka podprezentácia sa venuje rodine zákonov spevnenia, významu n a m, ich meraniu a jednej veľkej pasci – extrapolácii. Ludwik v roku 1909 navrhol počiatočnú medzu klzu plus mocninu deformácie. Hollomon v roku 1945 počiatočnú medzu klzu vynechal – známe K krát epsilon na n, z ktorého pochádza n-hodnota plechov. Swift v roku 1952 pridal počiatočnú deformáciu epsilon nula, takže napätie pri nulovej deformácii nie je nulové. Voce v roku 1948 išiel inou cestou: exponenciálnym priblížením k napätiu nasýtenia. Prvé tri rastú bez obmedzenia; Voce sa nasýti. Tento rozdiel bude veľmi dôležitý na piatej snímke. Mocninový zákon v DEFORMe je Ludwikov tvar s pridaným rýchlostným členom: c krát deformácia na n krát rýchlosť deformácie na m, plus y. Pamätajte, že všetky tieto zákony sú empirické fity tvaru krivky – žiadny z nich nie je odvodený z teórie dislokácií.
Mocninový zákon ↓ 2 · Význam n
Exponent deformačného spevnenia n a krčok
Rýchlosť spevnenia: \( \dfrac{d\sigma}{d\varepsilon} = nK\varepsilon^{n-1} = n\,\dfrac{\sigma}{\varepsilon} \)
Considère (max. sila, F = σA): \( dF = 0 \Rightarrow \dfrac{d\sigma}{d\varepsilon} = \sigma \)
Hollomon ⇒ \( \varepsilon_u = n \), \( R_m = K\,n^{n}e^{-n} \)
n meria, ako dlho materiál rozkladá deformáciu , kým sa lokalizuje
Vysoké n (austenitická nehrdzavejúca ≈ 0,45) → veľké rovnomerné predĺženie, silné spevnenie pri ťahaní
Nízke n (za studena tvárnená, HSLA ≈ 0,1) → skorý krčok, tvárnením málo pevnosti navyše
Kontrola každého fitu: n ≈ rovnomerná skutočná deformácia zo skúšky ťahom
[PL+0:03–0:06] Čo vlastne n znamená? Zderivujte Hollomonov zákon: rýchlosť spevnenia je n krát napätie lomeno deformácia. Exponent n teda hovorí, ako silno sa materiál spevňuje v pomere k aktuálnemu napätiu. Teraz skúška ťahom. Sila je napätie krát aktuálny prierez. Keď sa vzorka predlžuje, prierez klesá a napätie rastie. Sila dosiahne maximum – a začne sa tvoriť krčok – keď rýchlosť spevnenia klesne na hodnotu samotného napätia. To je Considèrovo kritérium. Dosaďte Hollomonov zákon a dostanete krásny výsledok: rovnomerná skutočná deformácia sa rovná n. Graf to ukazuje: červená krivka skutočného napätia a modrá krivka rýchlosti spevnenia sa pretínajú presne pri deformácii 0,24, kde má sivá inžinierska krivka – sila lomeno pôvodný prierez – svoje maximum. Exponent n je teda mierou toho, ako dlho materiál rozkladá deformáciu, kým sa lokalizuje. Austenitická nehrdzavejúca oceľ s n okolo 0,45 sa veľmi natiahne a silno sa spevní; za studena tvárnená alebo vysokopevná oceľ s n rovným 0,1 vytvorí krčok skoro. A máte zadarmo kontrolu: n, ktoré nafitujete, by malo byť blízko rovnomerného predĺženia zo skúšky ťahom.
Mocninový zákon ↓ 3 · Určenie K a n
Určenie K a n: graf log–log
$$\ln\sigma = \ln K + n\,\ln\varepsilon$$
Skúška ťahom → prepočet na skutočné napätie a skutočnú plastickú deformáciu (odčítať σ/E)
Len rovnomerná oblasť, napr. ε = 2 % … Ag (ISO 10275: n-hodnota)
Lineárna regresia ln σ voči ln ε → sklon n, úsek ln K
Tvar Ludwik / DEFORM : najprv zafixovať y (σ₀ = medza klzu), potom fitovať ln(σ − y) voči ln ε
Kovanie za studena: pridajte údaje z tlaku do ε ≈ 1 (korigované na trenie) — údaje z ťahu končia krčkom
V grafe log–log nie je priamka? Materiál sa neriadi mocninovým zákonom (napr. Lüdersovo plató, nasýtenie) — zvoľte Voceov zákon alebo tabuľku.
[PL+0:06–0:09] Ako získate K a n? Zlogaritmujte Hollomonov zákon: ln sigma sa rovná ln K plus n krát ln epsilon – priamka v grafe log–log. Postup: skúšku ťahom prepočítajte na skutočné napätie a skutočnú plastickú deformáciu – odpočítajte elastickú časť. Použite len rovnomernú oblasť, od približne dvoch percent deformácie po maximum sily; norma ISO 10275 to štandardizuje ako n-hodnotu plechu. Preložte priamku: sklon je n, napätie pri deformácii jedna je K. V grafe syntetické body s n = 0,24 vrátia n = 0,237. Pre tvar DEFORMu s členom y najprv zafixujte y ako medzu klzu a potom fitujte logaritmus sigma mínus y. A dôležitý praktický bod: skúška ťahom končí krčkom, pri deformácii okolo 20 až 30 percent. Kovanie za studena dosahuje deformácie dva alebo tri. Pre objemové tvárnenie potrebujete tlakové skúšky do deformácie asi jedna, korigované na trenie. Ak graf log–log nie je priamka, materiál sa jednoducho neriadi mocninovým zákonom – použite Voceov zákon alebo tabuľku.
Mocninový zákon ↓ 4 · Exponent m
Exponent citlivosti na rýchlosť m a skoková skúška
$$m = \frac{\partial\ln\bar\sigma}{\partial\ln\dot{\bar\varepsilon}}\bigg|_{\varepsilon,T} \approx \frac{\ln(\sigma_2/\sigma_1)}{\ln(\dot\varepsilon_2/\dot\varepsilon_1)}$$
Podmienky m ×10 v ε̇ dá Oceľ za studena (20 °C) 0.005 – 0.02 +1 … 5 % Zliatiny Al za studena ≈ 0 – 0.01 ≈ 0 … 2 % Tvárnenie za poloohrevu (0,3–0,5 Tm ) 0.03 – 0.1 +7 … 26 % Tvárnenie za tepla 0.1 – 0.2 +26 … 58 % Superplastické ≥ 0.3 – 0.5 ×2 … ×3
Skoková skúška: zmena ε̇ ×10 pri konštantnom ε a T → jedna vzorka dá m
Kladné m stabilizuje tečenie (rýchlosť v krčku ↑ → napätie ↑) — základ superplasticity
Ocele pri 150–350 °C: dynamické deformačné starnutie → m < 0, prerušované tečenie („modrá krehkosť“)
[PL+0:09–0:12] Druhý exponent je m, citlivosť na rýchlosť deformácie: sklon logaritmu napätia voči logaritmu rýchlosti deformácie. Najjednoduchšie sa meria skokovou skúškou: deformujete pri jednej rýchlosti, náhle ju zvýšite desaťkrát a odčítate skok napätia. Graf to ukazuje pre oceľ za studena s m rovným 0,012 – asi trojpercentný nárast napätia pri desaťnásobnej zmene rýchlosti. Tabuľka uvádza typické hodnoty. Kovy za studena majú m blízko nuly – preto sa pri kovaní za studena rýchlostný člen často vynecháva. Pri tvárnení za poloohrevu m stúpa na niekoľko percent, za tepla na 0,1 až 0,2 a superplastické zliatiny dosahujú 0,5 – desaťkrát rýchlejšia deformácia potom potrebuje trojnásobné napätie. Fyzikálne kladné m stabilizuje tečenie: kde sa začína tvoriť krčok, lokálna rýchlosť deformácie stúpne, potrebné napätie stúpne a krčok sa spomalí. To je tajomstvo superplastických predĺžení o niekoľko sto percent. Jedno varovanie pre ocele medzi približne 150 a 350 stupňami: dynamické deformačné starnutie robí m záporným a tečenie prerušovaným – klasická oblasť modrej krehkosti. Tvárneniu ocele za poloohrevu v tejto oblasti sa vyhnite.
Mocninový zákon ↓ 5 · Pasca extrapolácie
Rovnaké údaje z ťahu, štyri zákony — a dvojnásobný rozdiel pri ε = 2
Všetky štyri zákony fitujú oblasť ťahu s chybou < 1 %
Pri ε̄ = 2 (kovanie, pechovanie za studena): Voce 667 , Hollomon 714 , Swift 1184 , Ludwik 1401 MPa
Sila lisu a napätie v zápustke sú úmerné σ̄ → ≈ ± 35 % chyba sily len z voľby zákona
Voce sa nasýti (Al, Cu pri veľkom ε); mocninové zákony stále rastú (ocele s malým zotavením)
Pravidlo: zákon fitujte na údaje, ktoré pokrývajú rozsah deformácií procesu — tlak alebo krut do ε ≈ 1–2. Fity len z ťahu používajte pre plechy, nie pre kovanie za studena.
[PL+0:12–0:16] Toto je najdôležitejšia snímka podprezentácie. Vygeneroval som body skúšky ťahom medzi 2 a 20 percentami deformácie a metódou najmenších štvorcov som na ne nafitoval všetky štyri zákony. V nameranom rozsahu – modrý pás – ich nerozlíšite; chyby sú pod jedným percentom. Teraz extrapolujte do deformácie dva, čo je pri pechovaní za studena bežné. Voce dá asi 667 megapascalov, Hollomon 714, Swift 1184 a Ludwik 1401. To je dvojnásobný rozdiel medzi najnižšou a najvyššou hodnotou – z tých istých údajov. Sila lisu a napätia v zápustke sú úmerné pretvárnemu odporu, takže samotná voľba zákona zmení predpovedanú silu zhruba o plus mínus tridsaťpäť percent. Ktorý je správny? To vám žiadne údaje zo skúšky ťahom nepovedia. Fyzikálne sa nasýtenie podľa Voceho hodí pre hliník a meď; ocele s malým zotavením sa spevňujú ďalej skôr podľa mocninového zákona. Z toho pravidlo: fitujte na údaje, ktoré pokrývajú rozsah deformácií procesu. Pre kovanie za studena to znamená tlakové alebo krútiace skúšky do deformácie jedna či dva. Fity iba zo skúšky ťahom sú v poriadku pre tvárnenie plechov, nie pre objemové tvárnenie.
Mocninový zákon ↓ 6 · Teplotná závislosť
Mocninový zákon s teplotou: c(T), n(T), m(T), y(T)
DEFORM dovolí, aby každá konštanta bola tabuľkou f(T) → mocninový zákon pokryje tvárnenie za poloohrevuS rastúcou T: c ↓ (mäkší), n ↓ (zotavenie obmedzuje spevnenie), m ↑ (citlivosť na rýchlosť rastie)
Lineárna interpolácia medzi bodmi T — okolo fázových premien zadajte dosť bodov
Adiabatický ohrev pri rýchlom kovaní za studena (ΔT 100–300 K) → aj „studená“ simulácia má byť zviazaná s teplotou s c(T)
\( \Delta T \approx \dfrac{\beta}{\rho\,c_p}\int\bar\sigma\,d\bar\varepsilon \), β ≈ 0,9
T c [MPa] n m oblasť 20 °C 900 0.17 0.01 za studena 200 °C 850 0.15 ≈ 0 (DSA ) vyhnúť sa 500 °C 620 0.12 0.04 poloohrev 700 °C 330 0.08 0.10 poloohrev 900 °C 180 0.05 0.15 za tepla → použiť sinh / tabuľku
Ilustračný trend pre strednouhlíkovú oceľ — pre skutočnú prácu použite namerané hodnoty
[PL+0:16–0:19] Konštantné c a n opisujú len jednu teplotu. DEFORM umožňuje, aby každá konštanta – c, n, m aj y – bola tabuľkou v závislosti od teploty, čím sa mocninový zákon rozšíri na tvárnenie za poloohrevu. Trendy sú vždy rovnaké: s rastúcou teplotou materiál mäkne, takže c klesá; zotavenie obmedzuje spevnenie, takže n klesá; a citlivosť na rýchlosť deformácie m rastie. Tabuľka to ilustruje pre strednouhlíkovú oceľ – čísla ukazujú trend, nie údaje pre konkrétnu značku. Všimnite si riadok pri 200 stupňoch: dynamické deformačné starnutie, m blízko nuly alebo záporné – tejto oblasti sa vyhnite. Dve praktické poznámky. DEFORM medzi teplotnými bodmi interpoluje lineárne, takže dajte dosť bodov tam, kde sa vlastnosti rýchlo menia. A pri rýchlom kovaní za studena sa polotovar plastickou prácou ohreje o sto až tristo stupňov. Aj „studená“ simulácia by preto mala byť zviazaná s prestupom tepla a používať c ako funkciu teploty. Nad približne 0,6 teploty tavenia prejdite na zákon sinh alebo na tabuľku.
Mocninový zákon ↓ 7 · Použitie
Kde je mocninový zákon správna voľba
Proces Prečo mocninový zákon Kovanie, pechovanie, pretláčanie za studena Dominuje spevnenie, m ≈ 0; potrebné údaje do ε ≈ 2 Ťahanie drôtov a tyčí Kumulovaná deformácia v ťahoch; n určuje medzu ťahania Lisovanie plechov, hlboké ťahanie Swift / Hollomon s n a r-hodnotou; n → medza tvárnenia Ohýbanie, profilovanie valcovaním Mierne deformácie; odpruženie potrebuje aj E a model spevnenia Kovanie za poloohrevu tabuľky c(T), n(T), m(T)
Keeler–Brazier (nízkouhlíková oceľ): \( FLD_0\,[\%] = (23.3 + 14.13\,t)\,\dfrac{n}{0.21} \), t v mm
[PL+0:19–0:22] Kde je mocninový zákon správna voľba? Všade, kde dominuje deformačné spevnenie a vplyvy teploty a rýchlosti sú malé: kovanie za studena, pechovanie za studena a pretláčanie za studena – pokiaľ máte údaje do veľkých deformácií. Ťahanie drôtov a tyčí, kde sa deformácia hromadí v mnohých ťahoch. Lisovanie a hlboké ťahanie plechov, kde je Swift alebo Hollomon spolu s r-hodnotou štandardným opisom. Ohýbanie a profilovanie valcovaním. A s teplotnými tabuľkami kovanie za poloohrevu. Pre plechy má n ešte jeden veľmi praktický význam. Empirický Keelerov–Brazierov vzťah pre nízkouhlíkové ocele spája najnižší bod diagramu medzných pretvorení – medzu pri rovinnej deformácii – s n a hrúbkou plechu. Graf to ukazuje: plech s n rovným 0,2 a hrúbkou jeden milimeter znesie pri rovinnej deformácii asi 35 percent hlavnej deformácie; s n rovným 0,1 len polovicu. Preto lisovne požadujú n-hodnotu na každom atteste zvitku.
Mocninový zákon ↓ 8 · Obmedzenia a zhrnutie
Obmedzenia, zhrnutie a otázky
Obmedzenia
Empirický — žiadna fyzika, preto žiadna bezpečná extrapolácia v ε, ε̇ ani T
Neohraničené spevnenie; Hollomon: σ(0) = 0 → použiť y (DEFORM ) alebo Swiftovo ε₀
Rýchlosť a T len cez m a tabuľky f(T) — nie pre tvárnenie za tepla ani veľmi vysoké rýchlosti
Žiadny Bauschingerov efekt, žiadna anizotropia — tie pochádzajú z podmienky plasticity a pravidla spevnenia (blok 5)
Zhrnutie
Ludwik, Hollomon, Swift, Voce: rovnaké údaje, rôzne správanie pri veľkých deformáciách
n = rovnomerná deformácia (Considère); m zo skokových skúšok
K, n z fitu log–log v rovnomernej oblasti
Fitujte na údaje pokrývajúce deformáciu procesu — inak môže byť sila mimo o ≈ ± 35 %
Overte sa
Odvoďte εu = n z Considèrovho kritéria. odpoveď F = σ·A; pri maximálnej sile dF = 0 → dσ/dε = σ. Pre σ = Kεⁿ: nKεⁿ⁻¹ = Kεⁿ → εu = n.
Prečo Hollomon potrebuje v MKP člen y alebo Swiftovo ε₀? odpoveď Hollomon dáva σ(0) = 0 (a nekonečný počiatočný sklon), takže nedeformovaný materiál by tiekol pri nulovom napätí. Člen y alebo Swiftovo ε₀ dáva konečnú počiatočnú medzu klzu.
m = 0,15: ako sa zmení σ, ak ε̇ vzrastie 100×? odpoveď σ₂/σ₁ = 1000,15 ≈ 2,0 – pretvárny odpor sa zhruba zdvojnásobí.
Váš fit použil údaje z ťahu do ε = 0,2. Môžete ho použiť pre pechovanie za studena do ε = 2,5? odpoveď Nie. Je to extrapolácia viac ako desaťnásobne; zákony nafitované na tie isté údaje z ťahu sa pri ε = 2 líšia dvojnásobne. Použite tlakové alebo krútiace skúšky do ε ≈ 1–2.
Ktorý zákon sa nasýti a pre aké materiály je to realistické? odpoveď Voceov. Realistické pre materiály so silným dynamickým zotavením – hliník a meď – a pri zvýšenej teplote; ocele s malým zotavením sa spevňujú ďalej podľa mocninového zákona.
Stlačte ↑ pre návrat do hlavnej prednášky alebo → pre pokračovanie na Johnsona–Cooka.
[PL+0:22–0:25] Na záver obmedzenia. Mocninový zákon je empirický, takže ho nemožno bezpečne extrapolovať v deformácii, rýchlosti deformácie ani teplote. Spevnenie je neohraničené a čistý Hollomon začína pri nulovom napätí – v MKP vždy použite člen y alebo Swiftovu počiatočnú deformáciu. Rýchlosť a teplota vstupujú len cez m a teplotné tabuľky, takže to nie je model pre tvárnenie za tepla ani pre náraz. A nehovorí nič o Bauschingerovom efekte ani o anizotropii – tie pochádzajú z podmienky plasticity a pravidla spevnenia, o ktorých hovoríme v bloku 5. Zhrnutie v štyroch bodoch je vľavo. Potom päť otázok – k tretej: stonásobné zvýšenie rýchlosti pri m rovnom 0,15 zvýši napätie asi dvojnásobne. Späť hore do hlavnej prednášky, alebo rovno ďalej na Johnsona–Cooka.
Pretvárny odpor Johnson–Cook
Johnson–Cook — vysoké rýchlosti, obrábanie, náraz
$$\bar\sigma = \underbrace{(A + B\bar\varepsilon^{\,n})}_{\text{spevnenie}}\underbrace{\left(1 + C\ln\dot\varepsilon^{*}\right)}_{\text{rýchlosť}}\underbrace{\left(1 - T^{*m}\right)}_{\text{zmäkčenie}}$$
\( \dot\varepsilon^* = \dot{\bar\varepsilon}/\dot\varepsilon_0, \quad T^* = \dfrac{T - T_r}{T_m - T_r} \)
AISI 1045A B n C m Jaspers & Dautzenberg 553 MPa 601 MPa 0.234 0.0134 1.0
Tri nezávislé faktory — ľahko sa fitujú, bez väzby T a ε̇
Tvar DEFORMu pridáva \(\dot\varepsilon^{*\alpha}\) a \((D - E\,T^{*m})\) pre väčšiu voľnosť
Zlyháva blízko Tm a pri tvárnení za tepla, kde dominuje DRX
▼ Hĺbkový pohľad: 9 snímok o modeli Johnson–Cook — stlačte ↓
[0:47–0:50] Johnson–Cook je štandardný model pre obrábanie a náraz. Je to súčin troch zátvoriek: spevnenia, rýchlosti a tepelného zmäkčenia. Každá zátvorka má vlastné konštanty a navzájom sa neovplyvňujú – to uľahčuje fitovanie a zároveň je to slabina modelu. Konštanty sú tu pre oceľ AISI 1045, publikované Jaspersom a Dautzenbergom zo skúšok na Hopkinsonovej tyči, a graf je z nich vypočítaný. Prechod z 1 na desaťtisíc za sekundu zvýši krivku asi o 12 percent; ohrev na 700 stupňov odoberie zhruba polovicu pevnosti. Verzia DEFORMu v rozbaľovacom zozname má dva parametre navyše – exponent na rýchlosti deformácie a pružnejšiu teplotnú zátvorku. Model je výborný pre obrábanie, kde sú rýchlosti deformácie extrémne a teploty mierne. Slabý je blízko teploty tavenia a pri kovaní za tepla, kde rekryštalizácia viaže teplotu a rýchlosť deformácie – a to oddelené zátvorky nedokážu opísať. (Nepovinné: šípka dole – deväťsnímkový hĺbkový pohľad o modeli Johnson–Cook, samostatný text. Inak pokračujte doprava.)
Johnson–Cook ↓ 1 · Pôvod
Model vytvorený pre programy na simuláciu nárazu
G. R. Johnson & W. H. Cook (Honeywell): „A constitutive model and data for metals subjected to large strains, high strain rates and high temperatures“, 7th Int. Symp. on Ballistics , Haag, 1983 Cieľ: model dostatočne jednoduchý pre explicitné programy pre náraz (EPIC ) s konštantami z niekoľkých štandardných skúšok
Skúšky: krut (od kvázistatických po ≈ 400 s⁻¹, veľké šmykové deformácie), statický ťah, ťah na Hopkinsonovej tyči pri zvýšenej T
Overenie: Taylorova nárazová skúška valčeka (deformácie > 2, rýchlosti > 10⁵ s⁻¹) — nepoužitá na fitovanie
Doplnkový model porušenia : Johnson & Cook, Eng. Fract. Mech. 21 (1985) 31
$$\bar\sigma = \big[A + B\bar\varepsilon^{\,n}\big]\big[1 + C\ln\dot\varepsilon^{*}\big]\big[1 - T^{*m}\big]$$
Symbol Význam Zo skúšky A medza klzu pri ε̇₀, Tr kvázistatická B, n deformačné spevnenie kvázistatická C citlivosť na rýchlosť deformácie SHPB / krutm tepelné zmäkčenie skúšky pri T ε̇₀, Tr , Tm referenčná rýchlosť (často 1 s⁻¹), referenčná teplota a teplota tavenia zvolené / z príručky
[JC+0:00–0:03] Model Johnson–Cook publikovali v roku 1983 Gordon Johnson a William Cook z firmy Honeywell na Medzinárodnom sympóziu o balistike v Haagu. Ich cieľ bol praktický: model dostatočne jednoduchý na to, aby bežal v explicitných programoch pre náraz – v ich vlastnom programe EPIC – a s konštantami, ktoré sa dajú získať z niekoľkých štandardných skúšok. Použili skúšky krutom v rozsahu rýchlostí deformácie, statický ťah a ťahové skúšky na Hopkinsonovej tyči pri zvýšených teplotách. Model potom overili Taylorovými nárazovými skúškami valčekov s deformáciami nad dva – skúškami, ktoré sa pri fitovaní nepoužili. O dva roky neskôr publikovali doplnkový model porušenia. Vpravo: rovnica a päť konštánt. A, B a n pochádzajú z kvázistatických skúšok; C zo skúšok pri vysokej rýchlosti; m zo skúšok pri zvýšenej teplote. K tomu tri referenčné hodnoty: referenčná rýchlosť deformácie, často jedna za sekundu; referenčná teplota; a teplota tavenia.
Johnson–Cook ↓ 2 · Tri zátvorky
Tri nezávislé násobitele
Spevnenie [A + Bεⁿ]: Ludwikov zákon — krivka spevnenia pri ε̇₀ a Tr Rýchlosť [1 + C ln ε̇*]: pod ε̇₀ je faktor < 1 (zvoľte ε̇₀ = najnižšia skúšobná rýchlosť alebo orežte ε̇* ≥ 1); konštantné C → žiadny nárast nad ≈ 10³–10⁴ s⁻¹Teplota [1 − T*ᵐ]: T* < 0 pod Tr dáva pre neceločíselné m nedefinovanú mocninu → programy nastavia T* = 0
[JC+0:03–0:07] Pozrime sa na každú zátvorku zvlášť. Prvá je jednoducho Ludwikov zákon spevnenia – krivka spevnenia pri referenčnej rýchlosti deformácie a teplote. Druhá, ľavý graf, je rýchlostný faktor. Je lineárny v logaritme rýchlosti deformácie: pri C rovnom 0,0134 dajú štyri rády rýchlosti deformácie o dvanásť percent vyššie napätie. Dva praktické detaily. Pod referenčnou rýchlosťou je faktor menší ako jedna, preto zvoľte ako referenciu svoju najnižšiu skúšobnú rýchlosť alebo nechajte program hodnotu orezať. A keďže je C konštantné, model nedokáže ukázať prudký nárast pretvárneho odporu, ktorý mnohé kovy vykazujú nad približne tisíc až desaťtisíc za sekundu. Tretia, pravý graf, je tepelné zmäkčenie: jedna mínus homologická teplota na m. Pri m menšom ako jedna materiál mäkne skoro; pri m väčšom ako jedna si pevnosť udrží dlhšie. Pri teplote tavenia je napätie nulové. Pod referenčnou teplotou je T s hviezdičkou záporné a neceločíselná mocnina záporného čísla nie je definovaná – väčšina programov tam T s hviezdičkou jednoducho nastaví na nulu.
Johnson–Cook ↓ 3 · Publikované konštanty
Konštanty z pôvodného článku a neskorších prác
Materiál A [MPa] B [MPa] n C m Tm [K] Zdroj Meď OFHC 90 292 0.31 0.025 1.09 1356 J–C 1983 Mosadz na nábojnice 112 505 0.42 0.009 1.68 1189 J–C 1983 Nikel 200 163 648 0.33 0.006 1.44 1726 J–C 1983 Oceľ 1006 350 275 0.36 0.022 1.00 1811 J–C 1983 Oceľ 4340 792 510 0.26 0.014 1.03 1793 J–C 1983 Al 2024-T351 265 426 0.34 0.015 1.00 775 J–C 1983 AISI 1045553 601 0.234 0.0134 1.00 1733 Jaspers & Dautzenberg 2002
Konštanty patria jednému stavu materiálu (tepelné spracovanie, tvrdosť) a jednému rozsahu fitovania
Veľký rozptyl medzi publikovanými sadami pre tú istú značku — pred použitím vždy skontrolujte σ(ε) pri vašej ε̇ a T
C je malé (0,006–0,06): vplyv rýchlosti je mierny; m ≈ 1 znamená zhruba lineárne zmäkčovanie s T
[JC+0:07–0:10] Tu sú konštanty z pôvodného článku z roku 1983 a k nim sada pre AISI 1045, ktorú sme použili na hlavnej snímke. Všimnite si rozsahy: A od 90 megapascalov pre žíhanú meď po takmer 800 pre zakalenú oceľ 4340; C medzi 0,006 a 0,06 – vplyv rýchlosti je teda mierny; a m okolo jednej, čo znamená zhruba lineárne zmäkčovanie s teplotou. Dve varovania. Každá sada patrí jednému stavu materiálu – tepelnému spracovaniu, tvrdosti – a rozsahu skúšok, na ktoré bola nafitovaná. A publikované sady pre tú istú značku sa veľmi líšia; len pre AISI 1045 nájdete v literatúre niekoľko dosť odlišných sád. Preto pred použitím akejkoľvek sady vykreslite krivky spevnenia pri vašej rýchlosti deformácie a teplote a porovnajte ich s údajmi, ktoré máte.
Johnson–Cook ↓ 4 · Kalibrácia
Určenie A, B, n, C a m
1 · A : medza klzu pri ε̇₀ a Tr (kvázistatický ťah/tlak)
2 · B, n : \( \ln(\sigma - A) = \ln B + n\ln\varepsilon \) — fit log–log z tej istej skúšky
3 · C : pri konštantnom ε \( \sigma/\sigma_{ref} = 1 + C\ln\dot\varepsilon^* \) → sklon (
SHPB pri 10³–10⁴ s⁻¹)
4 · m : pri konštantnom ε, ε̇: \( \ln(1 - \sigma/\sigma_{ref}) = m\ln T^* \)
5 · Kontrola : krivky
SHPB korigujte na
adiabatický ohrev ; overte na nezávislej skúške (Taylor, rezná sila)
Alternatíva: fitovať všetkých päť konštánt naraz metódou najmenších štvorcov (alebo inverznou MKP skúšok) — menšia celková chyba, menšia prehľadnosť
[JC+0:10–0:14] Kalibrácia postupuje po zátvorkách, a to je veľká výhoda modelu. Prvý krok: A je medza klzu v kvázistatickej skúške pri izbovej teplote. Druhý krok: odpočítajte A, zlogaritmujte a sklon grafu log–log dá n a úsek B. Tretí krok, graf: pri konštantnej deformácii vydeľte napätie pri každej rýchlosti deformácie napätím pri referenčnej rýchlosti a vyneste ho voči logaritmu rýchlosti deformácie. Sklon je C. So syntetickými kvázistatickými bodmi a bodmi z Hopkinsonovej tyče dá regresia 0,0137. Štvrtý krok: skúšky pri zvýšenej teplote; logaritmus jednej mínus pomer napätí voči logaritmu T s hviezdičkou dá m. Piaty krok, kontrola: vzorky na Hopkinsonovej tyči sa adiabaticky ohrievajú, preto tieto krivky najprv korigujte; potom model overte na skúške, ktorú ste na fitovanie nepoužili. Alternatívou je globálny fit všetkých piatich konštánt metódou najmenších štvorcov alebo inverzná MKP – menšia celková chyba, ale stratíte prehľadnosť.
Johnson–Cook ↓ 5 · Adiabatický ohrev
Tepelné zmäkčenie počas rýchlej deformácie
$$\rho\,c_p\,\dot T = \beta\,\bar\sigma\,\dot{\bar\varepsilon}, \qquad \beta \approx 0.9 \;(\text{Taylor–Quinney})$$
Nad ≈ 10–100 s⁻¹ nie je čas na vedenie tepla → adiabatický dej
Tepelná zátvorka J–C potom s rastúcou T krivku spevnenia znižuje
Spevnenie a zmäkčenie súperia → plochá alebo klesajúca krivka → adiabatické šmykové pásy , článkovanie triesky
V MKP : vždy zviazaný termomechanický výpočet s ρ, cp (T), k(T); nikdy nefitujte J–C na krivky SHPB , akoby boli izotermické
[JC+0:14–0:17] Johnson–Cook ukáže svoj skutočný charakter, až keď je zviazaný s teplotou. Pri rýchlej deformácii sa asi deväťdesiat percent plastickej práce premení na teplo – Taylorov–Quinneyho súčiniteľ – a nad približne desať až sto za sekundu teplo nestihne odtiecť. Deformácia je adiabatická. Graf: AISI 1045 pri desaťtisíc za sekundu. Sivá krivka je izotermická pri 20 stupňoch. Červená zahŕňa nárast teploty z plastickej práce – asi 258 kelvinov pri deformácii jedna – a tepelná zátvorka krivku stiahne nadol. Spevnenie a zmäkčenie súperia; kde vyhrá zmäkčenie, deformácia sa lokalizuje do adiabatických šmykových pásov. To je presne mechanizmus článkovitej triesky pri obrábaní zakalených ocelí a titánu. Dva dôsledky pre prax: simulácie obrábania a nárazu počítajte ako zviazané termomechanické analýzy s hustotou, mernou tepelnou kapacitou a tepelnou vodivosťou; a nikdy nefitujte Johnsona–Cooka na krivky z Hopkinsonovej tyče, akoby boli izotermické.
Johnson–Cook ↓ 6 · Obmedzenia a modifikácie
Obmedzenia — a modifikované modely Johnson–Cook
Známe obmedzenia
Žiadna väzba : citlivosť na rýchlosť nezávisí od T, spevnenie nezávisí od ε̇ ani TKonštantné C → nezachytí nárast nad 10³–10⁴ s⁻¹ (viskózny odpor dislokácií)
Presnosť klesá pri vysokej T; chýba zotavenie, rekryštalizácia aj fázová premena
Neohraničené spevnenie (Ludwik) pri veľkých deformáciách
Kovy BCC (medza klzu silno závislá od T) → Zerilli–Armstrong je často lepší
Modifikované tvary
DEFORM : \( \bar\sigma = (A + B\bar\varepsilon^{\,n})(1 + C\ln\dot\varepsilon^*)\,\dot\varepsilon^{*\alpha}\,(D - E\,T^{*m}) \)
Lin a kol. 2010: \( \bar\sigma = (A_1 + B_1\varepsilon + B_2\varepsilon^2)(1 + C_1\ln\dot\varepsilon^*)\,e^{(\lambda_1 + \lambda_2\ln\dot\varepsilon^*)(T - T_r)} \)
Kvadratický rýchlostný člen: \( 1 + C_1\ln\dot\varepsilon^* + C_2(\ln\dot\varepsilon^*)^2 \)
Každý pridáva väzbu alebo zakrivenie — a konštanty; pôvodný tvar zostáva vo väčšine programov predvolený
[JC+0:17–0:20] Slabiny pochádzajú z tej istej štruktúry, ktorá robí model jednoduchým. Keďže sa zátvorky násobia, citlivosť na rýchlosť je rovnaká pri každej teplote a spevnenie je rovnaké pri každej rýchlosti a teplote. Konštantné C nedokáže zachytiť prudký nárast pretvárneho odporu nad približne desaťtisíc za sekundu. Presnosť klesá pri vysokých teplotách, chýba zotavenie a rekryštalizácia a spevnenie je neohraničené. Pre kovy BCC so silne teplotne závislou medzou klzu je často lepší Zerilli–Armstrong. Preto vzniklo veľa modifikovaných verzií. Vlastný tvar v DEFORMe pridáva mocninový rýchlostný člen a pružnejšiu teplotnú zátvorku. Lin a spolupracovníci v roku 2010 navrhli verziu s kvadratickým členom spevnenia a exponenciálnym teplotným členom, ktorého sklon závisí od rýchlosti deformácie – tým sa zavedie chýbajúca väzba. Iní pridávajú kvadratický člen v logaritme rýchlosti deformácie, aby zachytili nárast pri vysokých rýchlostiach. Každá modifikácia pridáva konštanty; pôvodný tvar zostáva vo väčšine programov predvolený.
Johnson–Cook ↓ 7 · Model porušenia
Model porušenia (poškodenia) Johnson–Cook
$$\varepsilon_f = \big[D_1 + D_2\,e^{D_3\eta}\big]\big[1 + D_4\ln\dot\varepsilon^*\big]\big[1 + D_5T^*\big]$$
$$D = \sum\frac{\Delta\bar\varepsilon}{\varepsilon_f} \;\ge\; 1 \;\Rightarrow\; \text{porušenie (odstránenie prvku)}$$
\(\eta = \sigma_m/\bar\sigma\) triaxialita napätia: šmyk 0, ťah ⅓, vrubované tyče 0,5–1
Rovnaká štruktúra ako model tečenia: triaxialita × rýchlosť × teplota
Oceľ 4340 (J–C 1985): D₁ = 0,05, D₂ = 3,44, D₃ = −2,12, D₄ = 0,002, D₅ = 0,61
Kalibrácia: vrubované okrúhle tyče (η), krut (η ≈ 0), SHPB , skúšky za tepla
Použitie: oddeľovanie triesky, strihanie, balistická perforácia; porovnajte s Cockcroftom–Lathamom (hlavná snímka 41)
[JC+0:20–0:23] Johnson a Cook pridali v roku 1985 model porušenia s rovnakou štruktúrou. Deformácia pri porušení závisí od triaxiality napätia – stredné napätie lomeno efektívne napätie – krát rýchlostná zátvorka a teplotná zátvorka. Poškodenie sa akumuluje ako súčet prírastkov deformácie delených aktuálnou deformáciou pri porušení; keď dosiahne jednotku, prvok zlyhá a zvyčajne sa odstráni. Graf pre oceľ 4340 s konštantami z roku 1985: deformácia pri porušení prudko klesá s rastúcou triaxialitou – od čistého šmyku pri nule cez jednoosový ťah pri jednej tretine po vrubované tyče s vysokou triaxialitou. Vyššia teplota deformáciu pri porušení zvyšuje. Konštanty pochádzajú z vrubovaných tyčí s rôznymi polomermi vrubu, zo skúšok krutom, z Hopkinsonovej tyče a zo skúšok za tepla. Model sa používa na oddeľovanie triesky pri obrábaní, pri strihaní a pri balistickej perforácii. Porovnajte ho s normalizovaným kritériom Cockcrofta–Lathama z hlavnej prednášky: Cockcroft–Latham má jednu konštantu; Johnson–Cook päť, ale zachytí rýchlosť a teplotu.
Johnson–Cook ↓ 8 · Použitie
Kde sa Johnson–Cook používa
Operácia Prečo J–C Typická ε̇, T Obrábanie (sústruženie, frézovanie, vŕtanie) — DEFORM -3D MachiningTvorba triesky, rezné sily, teplota nástroja; J–C + poškodenie J–C pre článkovanie 10³–10⁶ s⁻¹, do ≈ 1000 °C Náraz, balistika, Taylorova skúška Pôvodný účel; robustný v explicitných programoch 10³–10⁵ s⁻¹, adiabaticky Náraz karosárskych konštrukcií Rýchlostné spevnenie oceľových a hliníkových plechov 1–10³ s⁻¹ Vysokorýchlostné tvárnenie (elektromagnetické, výbuchom, buchar)Rýchlosť + adiabatický ohrev 10²–10⁴ s⁻¹ Strihanie, delenie, dierovanie Lokalizovaný šmyk, model poškodenia 10–10³ s⁻¹ Kovanie za tepla Neodporúča sa — použite zákon sinh alebo tabuľky> 0,6 Tm
[JC+0:23–0:26] Kde sa Johnson–Cook používa? Predovšetkým pri obrábaní – je to predvolený model pretvárneho odporu vo väčšine simulácií rezania, vrátane DEFORM-3D Machining. Náčrt ukazuje prečo: v primárnej šmykovej zóne dosahujú deformácie jedna až päť pri rýchlostiach deformácie až milión za sekundu a na rozhraní nástroja a triesky stúpne teplota na 800 až 1000 stupňov. V kombinácii s modelom porušenia Johnson–Cook reprodukuje článkovanie triesky. Potom jeho pôvodná oblasť: náraz, balistika a Taylorove skúšky, kde je v explicitných programoch robustný a lacný. Simulácia nárazu karosárskych konštrukcií, vysokorýchlostné tvárnenie – elektromagnetické, výbuchom a kovanie na bucharoch – a strihanie a dierovanie. A jeden riadok, kde sa neodporúča: kovanie za tepla nad približne 0,6 teploty tavenia. Tam sú správnymi nástrojmi zákon sinh alebo namerané tabuľky – rekryštalizácia je mimo sveta Johnsona–Cooka.
Johnson–Cook ↓ 9 · Tipy a zhrnutie
Praktické tipy, zhrnutie a otázky
Tipy pre DEFORM
Zvoľte položku J–C v Plastic → Flow stress; nastavte D = 1, E = 1, α = 0 pre pôvodný tvar
Tr , Tm zadajte v teplotných jednotkách úlohy; ε̇₀ nastavte na referenčnú rýchlosť publikovanej sady
Počítajte zviazane s teplotou ; zadajte k(T), ρcp (T)
Pred výpočtom vykreslite σ(ε) pri ε̇ a T procesu v okne Material
Zhrnutie
Tri nezávislé zátvorky: spevnenie × rýchlosť × zmäkčenie
Päť konštánt z kvázistatických skúšok, SHPB a skúšok za tepla
Silný s adiabatickým ohrevom: šmykové pásy, triesky, náraz
Slabý tam, kde sa T a ε̇ ovplyvňujú: tvárnenie za tepla, veľmi vysoké rýchlosti
Overte sa
Ktorá skúška dá C a ktorá m? odpoveď C: skúšky pri niekoľkých rýchlostiach deformácie (kvázistatické + SHPB ) pri referenčnej teplote – sklon σ/σref voči ln ε̇*. m: skúšky pri zvýšených teplotách pri referenčnej rýchlosti – z ln(1 − σ/σref ) voči ln T*.
Čo robí rýchlostná zátvorka pod ε̇₀ a ako sa tomu vyhnete? odpoveď ln ε̇* < 0, takže rýchlostný faktor klesne pod 1 (a pri veľmi nízkych rýchlostiach je záporný) – napätie je podhodnotené. Zvoľte ε̇₀ = najnižšia skúšobná rýchlosť alebo orežte ε̇* ≥ 1.
Prečo treba krivky SHPB pred fitovaním korigovať? odpoveď Pri vysokých rýchlostiach sa ≈ 90 % plastickej práce premení na teplo, ktoré nestihne odtiecť: vzorka sa adiabaticky ohreje až o stovky K, takže krivka nie je izotermická. Bez korekcie by tepelné zmäkčenie skončilo v n, C a m.
Pomenujte dva fyzikálne javy, ktoré J–C nedokáže opísať. odpoveď Ľubovoľné dva z: väzba T a ε̇ (citlivosť na rýchlosť je rovnaká pri každej T); prudký nárast napätia nad ≈ 10⁴ s⁻¹; zotavenie a rekryštalizácia; nasýtenie spevnenia.
Ako mení triaxialita deformáciu pri porušení podľa J–C? odpoveď Deformácia pri porušení klesá s rastúcou triaxialitou (εf ∝ D₁ + D₂·eD₃η , D₃ < 0): vysoká v šmyku (η = 0), nižšia v jednoosovom ťahu (η = ⅓), najnižšia vo vrubovaných tyčiach.
Stlačte ↑ pre návrat do hlavnej prednášky alebo → pre pokračovanie na Zerilliho–Armstronga.
[JC+0:26–0:29] Niekoľko praktických tipov pre DEFORM. V zozname pretvárneho odporu zvoľte položku Johnson–Cook; pri D a E rovných jednej a alfa rovnom nule sa rozšírený tvar DEFORMu zredukuje na pôvodný. Referenčnú teplotu a teplotu tavenia zadajte v jednotkách vašej úlohy a referenčnú rýchlosť deformácie z publikovanej sady. Počítajte so zviazaným prestupom tepla a krivky si pred výpočtom vykreslite. Zhrnutie: tri nezávislé zátvorky – spevnenie, rýchlosť, zmäkčenie; päť konštánt z kvázistatických skúšok, z Hopkinsonovej tyče a zo skúšok za tepla; silný v kombinácii s adiabatickým ohrevom – šmykové pásy, triesky, náraz; slabý tam, kde sa teplota a rýchlosť deformácie vzájomne ovplyvňujú – tvárnenie za tepla a veľmi vysoké rýchlosti. Päť otázok na kontrolu a potom späť hore do hlavnej prednášky, alebo rovno ďalej na Zerilliho–Armstronga – ktorý, ako uvidíte, vznikol práve na to, aby doplnil chýbajúcu väzbu.
Pretvárny odpor Zerilli–Armstrong
Zerilli–Armstrong — fyzika dislokácií, BCC vs FCC
BCC : $$\bar\sigma = C_0 + C_1 e^{-C_3T + C_4T\ln\dot\varepsilon} + C_5\,\bar\varepsilon^{\,n}$$
FCC : $$\bar\sigma = C_0 + C_2\,\bar\varepsilon^{1/2}\,e^{-C_3T + C_4T\ln\dot\varepsilon}$$
Založený na tepelne aktivovanom pohybe dislokácií; T v kelvinoch
BCC medzu klzu (Peierlsova bariéra)FCC spevnenie Zoznam DEFORMu: \(\bar\sigma = a + c_1\exp(-c_3T + c_4T\ln\dot{\bar\varepsilon}) + c_5\bar\varepsilon^{\,n}\)
▼ Hĺbkový pohľad: 10 snímok o modeli Zerilli–Armstrong — stlačte ↓
[0:50–0:52] Zerilli a Armstrong odvodili svoj model z mechaniky dislokácií. Kľúčový fyzikálny poznatok je rozdiel medzi kryštálovými mriežkami. V kovoch s priestorovo centrovanou kubickou mriežkou – feritických oceliach – pôsobí teplota a rýchlosť deformácie hlavne na medzu klzu, pretože dislokácie musia prekonať odpor mriežky. V kovoch s plošne centrovanou kubickou mriežkou – meď, hliník, nikel – pôsobia na člen spevnenia. Graf používa pôvodné konštanty z roku 1987. Medzi teplotou kvapalného dusíka a izbovou teplotou stratí železo asi polovicu pevnosti, meď len asi tretinu – a počiatočná medza klzu medi sa takmer nemení. To je známa krehkosť feritických ocelí pri nízkych teplotách oproti húževnatosti medi a austenitických ocelí. DEFORM ponúka vo svojom zozname tvar pre BCC. Použite ZA namiesto Johnsona–Cooka, keď potrebujete fyzikálne podloženú väzbu teploty a rýchlosti, napríklad pri vysokorýchlostnom tvárnení v širokom rozsahu teplôt. (Nepovinné: šípka dole – desaťsnímkový hĺbkový pohľad o tomto modeli, samostatný text. Inak pokračujte doprava.)
Zerilli–Armstrong ↓ 1 · Pôvod a motivácia
Prečo model založený na dislokáciách?
F. J. Zerilli & R. W. Armstrong , Naval Surface Warfare Center, J. Appl. Phys. 61 (1987) 1816Cieľ: pretvárny odpor pre programy dynamiky materiálov — náraz, prienik, výbuchové zaťaženie
Empirické modely (Johnson–Cook 1983) berú T a ε̇ ako nezávislé faktory a používajú rovnaký tvar pre každý kov
Experimenty ukázali: v železe závisí od T a ε̇ silno medza klzu; v medi hlavne spevnenie
Myšlienka: odvodiť tvar z tepelne aktivovaného pohybu dislokácií — a nechať o tvare rozhodnúť kryštálovú mriežku
Johnson–Cook Zerilli–Armstrong Základ Empirický fit Mechanika dislokácií Väzba T–ε̇ Žiadna (súčin zátvoriek) Zabudovaná: \(e^{-C_3T + C_4T\ln\dot\varepsilon}\) Mriežka Rovnaký tvar pre všetky Tvary BCC / FCC / HCP Veľkosť zrna Nie explicitne Hallov–Petchov člen \(k\,d^{-1/2}\) Teplota Homologická T*, potrebuje Tm Absolútna T [K] Konštanty 5 (A, B, n, C, m) 5–6 (C₀…C₅, n)
[ZA+0:00–0:02] Táto krátka podprezentácia ide hlbšie do jedného modelu, modelu Zerilli–Armstrong, ktorý som vám pred chvíľou ukázal na jednej snímke. Pôjdeme dole, snímku po snímke, a potom sa vrátime hore k hlavnej línii prednášky. Model publikovali v roku 1987 Frank Zerilli a Ronald Armstrong, ktorí pracovali pre US Naval Surface Warfare Center. Ich zákazníkmi boli ľudia, ktorí simulovali náraz, prienik pancierom a výbuchové zaťaženie – veľmi vysoké rýchlosti deformácie, široký rozsah teplôt. Model Johnson–Cook sa objavil o štyri roky skôr a bol štandardom. Johnson–Cook je však fit: tri nezávislé zátvorky, rovnaký tvar pre každý kov. Zerilli a Armstrong si všimli niečo, čo experimenty ukazovali už dlho: železo a meď reagujú inak. V železe závisí od teploty a rýchlosti deformácie silno samotná medza klzu. V medi sa medza klzu takmer nemení – mení sa spevnenie. Namiesto fitovania preto rovnicu odvodili z toho, ako sa pohybujú dislokácie, a tvar nechali zvoliť kryštálovú mriežku. Tabuľka zhŕňa rozdiel. Zapamätajte si dve kľúčové slová: väzba teploty a rýchlosti deformácie a tvar závislý od mriežky.
Zerilli–Armstrong ↓ 2 · Fyzikálny základ
Tepelná aktivácia: dislokácie preskakujú bariéry
$$\bar\sigma = \underbrace{\sigma_G}_{\text{atermické}} + \underbrace{\sigma_{th}(T,\dot\varepsilon)}_{\text{tepelné}} + \underbrace{k\,d^{-1/2}}_{\text{Hall–Petch}}$$
Arrheniova frekvencia preskokov: $$\dot\varepsilon = \dot\varepsilon_0\,\exp\!\left(-\frac{\Delta G}{k_B T}\right)$$
\(\Delta G\) = energia, ktorú napätie nemusí dodať; zvyšok dodá tepelné kmitanie
Vyššia T → viac pomoci od kT → nižšie σth
Vyššia ε̇ → menej času čakať na fluktuáciu → vyššie σth
\(\sigma_G\): napäťové polia s dlhým dosahom, rozpustené prvky, počiatočná hustota dislokácií
[ZA+0:02–0:05] Tu je fyzika. Pohybujúca sa dislokácia naráža na dva druhy prekážok. Prekážky s dlhým dosahom – napäťové polia iných dislokácií, hranice zŕn – sú široké; tepelné kmitanie atómov nepomôže ich prekonať. Dávajú atermickú časť, sigma G. Prekážky s krátkym dosahom sú úzke vrcholy: v kovoch BCC Peierlsove kopce samotnej mriežky, v kovoch FCC lesné dislokácie, ktoré musí pohybujúca sa dislokácia pretnúť. Tu tepelné kmitanie pomáha. Pôsobiace napätie zdvihne dislokáciu časť cesty a tepelná fluktuácia urobí zvyšok. Frekvencia úspešných preskokov sa riadi Arrheniovým zákonom. Z neho vyplývajú dva známe javy. Ak teplota stúpne, tepelné fluktuácie sú silnejšie, takže treba menšie napätie. Ak stúpne rýchlosť deformácie, dislokácia má menej času čakať na šťastnú fluktuáciu, takže treba väčšie napätie. A veľkosť zrna pridáva Hallov–Petchov člen. Celkový pretvárny odpor je teda atermická časť plus tepelná časť plus Hallov–Petchov člen. Celý model ZA je o tom, ako správne zapísať tepelnú časť.
Zerilli–Armstrong ↓ 3 · Základná matematika
Od Arrheniovho zákona k rovnici ZA
① Tepelné napätie z tepelnej aktivácie (aktivačná plocha A)
$$\sigma_{th} = \frac{M\,\Delta G_0}{A\,b}\;e^{-\beta T}, \qquad \beta = \beta_0 - \beta_1\ln\dot\varepsilon$$
② BCC : A nezávisí od deformácie (Peierlsova bariéra)
$$\bar\sigma = C_0 + C_1\,e^{-C_3T + C_4T\ln\dot\varepsilon} + C_5\,\bar\varepsilon^{\,n}$$
③ FCC : A ∝ ε̄−1/2 (hustota lesa ρ ∝ ε̄)
$$\bar\sigma = C_0 + C_2\,\bar\varepsilon^{1/2}\,e^{-C_3T + C_4T\ln\dot\varepsilon}$$
④ Spoločný atermický člen
\( C_0 = \Delta\sigma_G' + k\,d^{-1/2} \)
Konštanta Fyzikálny význam Jednotka C₀ atermické napätie + Hallov–Petchov člen MPa C₁ (BCC ) \(M\Delta G_0/(A b)\) — amplitúda tepelnej medze klzu MPa C₂ (FCC ) amplitúda tepelného spevnenia MPa C₃ = β₀ tepelné zmäkčenie K⁻¹ C₄ = β₁ väzba T–ε̇ K⁻¹ C₅, n (BCC ) atermické deformačné spevnenie MPa, – k, d Hallov–Petchov sklon, veľkosť zrna MPa·mm½ , mm
M Taylorov faktor, b Burgersov vektor, ΔG₀ aktivačná energia pri 0 K
ε̇ v s⁻¹ (normované ε̇₀ = 1 s⁻¹); T vždy v kelvinoch
[ZA+0:05–0:09] Teraz matematika v štyroch krokoch. Prvý krok: z Arrheniovho zákona Zerilli a Armstrong odvodili, že tepelné napätie klesá s teplotou exponenciálne, s exponentom beta, ktorý sám závisí od logaritmu rýchlosti deformácie. Amplitúda obsahuje Taylorov faktor M, aktivačnú energiu pri absolútnej nule, Burgersov vektor b a aktivačnú plochu A – plochu, ktorú dislokácia opíše počas jednej aktivácie. Druhý krok, kovy BCC. Prekážkou je samotná mriežka – Peierlsova bariéra – a jej veľkosť sa s deformáciou nemení. A je teda konštantné a tepelný člen nezávisí od deformácie. Deformačné spevnenie sa objaví ako samostatný atermický mocninový člen C5 krát deformácia na n. To je tvar pre BCC. Tretí krok, kovy FCC. Prekážkami sú lesné dislokácie. Ich hustota rastie s deformáciou lineárne, takže vzdialenosť medzi nimi – aj aktivačná plocha – klesá s odmocninou deformácie. Dosaďte A úmerné deformácii na mínus jednu polovicu do prvého kroku a dostanete tvar pre FCC: odmocnina deformácie násobená exponenciálou. Deformácia a teplota sú teraz zviazané v jednom člene. Štvrtý krok: C0 zhŕňa atermické napätie a Hallov–Petchov člen pre veľkosť zrna. Vpravo je význam a jednotka každej konštanty. Zapamätajte si posledný riadok: teplota v kelvinoch, rýchlosť deformácie za sekundu.
Zerilli–Armstrong ↓ 4 · Rozhoduje kryštálová štruktúra
BCC vs FCC : rovnaké teploty, rozdielne krivky
BCC FCC HCP BCC + FCC (Zerilli & Armstrong, 90. roky)
[ZA+0:09–0:12] Tu je rozdiel viditeľný. Oba grafy sú vypočítané z konštánt z roku 1987 pri rýchlosti deformácie tisíc za sekundu, pre 77, 296 a 600 kelvinov. Vľavo železo Armco, BCC. Tri krivky sú rovnobežné: teplota posunie celú krivku nahor alebo nadol o rovnakú hodnotu, pretože pôsobí na medzu klzu. Pri teplote kvapalného dusíka má železo viac ako dvojnásobnú medzu klzu oproti izbovej teplote. Vpravo meď OFHC, FCC. Všetky krivky začínajú pri takmer rovnakej medzi klzu a potom sa rozbiehajú: pri nízkej teplote sa meď spevňuje rýchlejšie. Teplota pôsobí na sklon spevnenia, nie na medzu klzu. Praktické dôsledky: feritické ocele sú pri nízkych teplotách krehké a silno citlivé na rýchlosť; austenitické ocele, meď a hliník nie. Hexagonálne kovy ako titán a horčík vykazujú obe vlastnosti, preto sa pre ne neskôr navrhol kombinovaný tvar s oboma exponenciálnymi členmi.
Zerilli–Armstrong ↓ 5 · Citlivosti
Odkiaľ pochádza citlivosť na T a ε̇
Citlivosť na rýchlosť: \( \dfrac{\partial\bar\sigma}{\partial\ln\dot\varepsilon} = C_4\,T\,\sigma_{th} \) — s T najprv rastie, potom klesá, keď σth → 0; zámena T–ε̇: \( \Delta T \leftrightarrow \Delta\ln\dot\varepsilon \cdot \dfrac{C_4 T}{C_3 - C_4\ln\dot\varepsilon} \)
[ZA+0:12–0:15] Dva pohľady na citlivosti. Vľavo železo pri deformácii 20 percent: sivá plocha je atermická – deformačné spevnenie a veľkosť zrna – a s teplotou sa nemení. Červená plocha je tepelná časť; pri izbovej teplote a vysokej rýchlosti tvorí asi dve tretiny celku a nad 800 kelvinmi takmer zmizne. Vpravo vplyv rýchlosti deformácie pri deformácii 20 percent. Od desať na mínus tretiu po desať na štvrtú za sekundu získa železo pri izbovej teplote asi 350 megapascalov, meď len asi 100. Derivácia dole vysvetľuje tento obraz: citlivosť na rýchlosť je C4 krát T krát tepelné napätie. Pri veľmi nízkej teplote je T malé; pri vysokej teplote je malé tepelné napätie; niekde medzi je citlivosť na rýchlosť najväčšia. Johnson–Cook so svojím konštantným C to ukázať nedokáže – a práve preto ZA opisuje kovy BCC pri vysokých rýchlostiach lepšie.
Zerilli–Armstrong ↓ 6 · Konštanty a varianty
Publikované konštanty a varianty modelu
Kov C₀ C₁ / C₂ C₃ [K⁻¹] C₄ [K⁻¹] C₅ n OFHC Cu (FCC )≈ 65* C₂ = 890 0.0028 1.15·10⁻⁴ – ½ Armco Fe (BCC ) k d−½ C₁ = 1033 0.00698 4.15·10⁻⁴ 266 0.289 Tantal (BCC ) 30 C₁ = 1125 0.00535 3.27·10⁻⁴ 310 0.44
Napätia v MPa. *Cu: σG = 46,5 MPa + k d−½ s k = 5 MPa·mm½ , d = 0,073 mm. Zdroje: Zerilli & Armstrong 1987; Banerjee 2005 (arXiv cond-mat/0512466); sada pre Ta podľa arXiv 1105.5514
DEFORM (rozbaľovací zoznam)
\( \bar\sigma = a + c_1\exp(-c_3T + c_4T\ln\dot{\bar\varepsilon}) + c_5\,\bar\varepsilon^{\,n} \) — tvar pre
BCC
Modifikovaný ZA pre tvárnenie za tepla (Samantaray a kol. 2009)
$$\bar\sigma = (C_1 + C_2\bar\varepsilon^{\,n})\,\exp\{-(C_3 + C_4\bar\varepsilon)T^* + (C_5 + C_6T^*)\ln\dot\varepsilon^*\}$$
\(T^* = T - T_{ref}\), \(\dot\varepsilon^* = \dot\varepsilon/\dot\varepsilon_{ref}\) — fitovaný na tlakové údaje za tepla z Gleeble
Použitý pre 9Cr-1Mo, titánom modifikovanú austenitickú SS (R ≈ 0,995, AARE ≈ 5 %), zliatiny Ti, zliatiny Al, valcové ocele
Stráca dislokačný význam — je to poloempirický fit; rozšírenia (IMZA ) pridávajú ďalšie väzby
Implementovaný v
DEFORM (zabudovaný) · LS-DYNA (*MAT_MODIFIED_ZERILLI_ARMSTRONG) · Ansys Explicit / Autodyn · Abaqus cez VUMAT
[ZA+0:15–0:18] Tu sú skutočné konštanty. Pre meď OFHC uvádza pôvodný článok C2 rovné 890 megapascalov, C3 rovné 0,0028 a C4 rovné 1,15 krát desať na mínus štvrtú. C0 je asi 65 megapascalov, zložené z atermických 46,5 plus Hallovho–Petchovho člena pre veľkosť zrna 73 mikrometrov. Pre železo Armco je C1 rovné 1033, C3 asi 0,007, C4 asi 4 krát desať na mínus štvrtú a atermické spevnenie 266 krát deformácia na 0,29. Tantal, používaný na výbuchom formované projektily, má podobnú sadu pre BCC. DEFORM ponúka tvar pre BCC priamo v rozbaľovacom zozname pretvárneho odporu – presne výraz, ktorý tu vidíte. Vpravo je modifikovaný model ZA podľa Samantaraya, Mandala a Bhaduriho z roku 2009. Bol vyvinutý pre deformáciu za tepla a nafitovaný na tlakové údaje z Gleeble. Viaže deformáciu do teplotného člena a teplotu do rýchlostného člena. Údaje ocelí za tepla fituje dobre – korelácia okolo 0,995 pre titánom modifikovanú austenitickú nehrdzavejúcu oceľ – ale všimnite si, že stratil dislokačnú interpretáciu; je to poloempirický fit so štruktúrou podobnou ZA. Model je dostupný v DEFORMe, v LS-DYNA, v explicitných programoch Ansys a cez používateľské podprogramy v Abaqus.
Zerilli–Armstrong ↓ 7 · Kalibrácia
Ako určiť konštanty (tvar pre BCC )
1 · Matica skúšok : kvázistatické (10⁻³–10⁻¹ s⁻¹) +
SHPB (10³ s⁻¹) pri 3–5 teplotách, 77 K … 0,5 T
m 2 · Atermická časť : C₅, n zo spevnenia \(\bar\sigma - \sigma_y\) voči ε̄ (log–log); C₀ z veľkosti zrna alebo z plató pri vysokej T
3 · Linearizácia : \( \ln(\bar\sigma - C_0 - C_5\bar\varepsilon^n) = \ln C_1 - (C_3 - C_4\ln\dot\varepsilon)\,T \)
4 · Sklony pre každú ε̇ → graf sklonu voči ln ε̇: úsek C₃, sklon C₄
5 · Kontrola :
AARE , R; simulujte
Taylorovu skúšku alebo tlakovú skúšku v
MKP (inverzná korekcia adiabatického ohrevu)
[ZA+0:18–0:21] Ako získate konštanty? Najprv matica skúšok: kvázistatické skúšky a skúšky na Hopkinsonovej tyči pri niekoľkých teplotách – od kvapalného dusíka po približne polovicu teploty tavenia. Po druhé atermická časť: exponent deformačného spevnenia a C5 pochádzajú z prírastkov spevnenia v grafe log–log; C0 z veľkosti zrna alebo z plató pri vysokej teplote, kde tepelná časť zmizla. Po tretie – kľúčový trik – zlogaritmujte, čo zostane. Logaritmus tepelného napätia je lineárny v teplote, s úsekom ln C1 a sklonom, ktorý závisí od rýchlosti deformácie. Graf ukazuje tieto priamky pre tri rýchlosti deformácie so syntetickými skúšobnými bodmi rozptýlenými okolo nich. Po štvrté vyneste sklony voči logaritmu rýchlosti deformácie: úsek dá C3, sklon C4. Napokon fit overte mierou chyby a ideálne simuláciou nezávislej skúšky. Varovanie: pri rýchlostiach Hopkinsonovej tyče sa vzorka adiabaticky ohrieva, takže nameraná krivka nie je izotermická – pred fitovaním to korigujte.
Zerilli–Armstrong ↓ 8 · Použitie
Kde a v akých operáciách sa ZA používa
Operácia Prečo ZA Typická ε̇, T Taylorova nárazová skúška (overenie modelu)Pôvodné overenie ZA pre Cu a Fe; jedna skúška preverí celé pole ε–ε̇–T 10³–10⁴ s⁻¹, 296–1200 K Balistika, penetrátory, vložky EFP BCC Fe, Ta, W: silný vplyv rýchlosti pri vysokých rýchlostiach10⁴ s⁻¹, adiabaticky Vysokorýchlostné obrábanie Tvorba triesky, šmykové pásy v oceliach; porovnávaný s J–C 10³–10⁶ s⁻¹, do 1000 °C Vysokorýchlostné tvárnenie (elektromagnetické, výbuchom, buchar)Rýchlostné spevnenie feritických plechov a rúr 10²–10⁴ s⁻¹ Pechovanie za studena, náraz, prevádzka pri nízkej T Medza klzu BCC vs spevnenie FCC ; prechod húževnatý–krehký 1–10³ s⁻¹, 200–400 K Kovanie, valcovanie za tepla (modifikovaný ZA )Poloempirický fit údajov z Gleeble 10⁻³–10 s⁻¹, > 0,6 Tm
[ZA+0:21–0:24] Kde sa model používa? Prvý riadok je to, ako bol overený: Taylorova nárazová skúška. Valček sa vystrelí na tuhú kovadlinu rýchlosťou 100 až 300 metrov za sekundu; skráti sa a vytvorí hríbovitý tvar. Jedna skúška pokryje celý rozsah deformácií, rýchlostí deformácie a teplôt, takže porovnanie konečného tvaru so simuláciou MKP overí model naraz. Zerilli a Armstrong to presne takto urobili pre meď a železo. Potom obranné aplikácie – balistické penetrátory a výbuchom formované projektily zo železa, tantalu alebo volfrámu, všetko kovy BCC so silným vplyvom rýchlosti. Pre náš odbor sú najdôležitejšie vysokorýchlostné obrábanie, kde štúdie porovnávali ZA a Johnsona–Cooka pri tvorbe triesky v oceliach, a vysokorýchlostné tvárnenie – elektromagnetické tvárnenie, tvárnenie výbuchom, kovanie feritických materiálov na bucharoch. Tiež pechovanie za studena a simulácia nárazu, kde záleží na rozdiele medzi BCC a FCC. Napokon kovanie a valcovanie za tepla, ale len cez modifikovaný ZA, použitý ako poloempirický fit tlakových údajov za tepla.
Zerilli–Armstrong ↓ 9 · Obmedzenia a tipy
Obmedzenia ZA a tipy pre DEFORM
Známe obmedzenia
Platí zhruba pod 0,5 Tm : bez dynamického zotavenia, rekryštalizácie, fázovej premeny
Spevnenie BCC je atermické → pri vysokej T spevnenie nadhodnocuje
Nad ≈ 10⁴ s⁻¹ dominuje viskózny odpor dislokácií — v modeli nie je
Porovnávacia štúdia (Banerjee 2005, Cu): veľmi dobrý pre Taylorove skúšky pri izbovej T; nadhodnocuje závislosť od T pri vysokých rýchlostiach; väčšie chyby pri 1235 K
Pôvodné konštanty pochádzajú z jedného stavu materiálu — veľkosť zrna a predchádzajúce tvárnenie za studena menia C₀
Kontrolný zoznam pre DEFORM
Zvoľte položku ZA v Plastic → Flow stress ; konštanty a, c₁, c₃, c₄, c₅, n
Konštanty sú fitované s T v kelvinoch a napätím v MPa — pred zadaním publikovaných hodnôt to porovnajte so sústavou jednotiek úlohy
Použite simuláciu zviazanú s teplotou : adiabatický ohrev pri vysokých rýchlostiach je podstatný
Vykreslite σ̄(ε̄) pri 2–3 teplotách a rýchlostiach v okne Material a porovnajte so skúšobnými údajmi
Tvárnenie za tepla nad 0,6 Tm → uprednostnite tabuľkové údaje alebo sinh-Arrhenius
[ZA+0:24–0:27] Žiadny model nie je univerzálny. ZA je fyzikálne podložený len pod približne polovicou teploty tavenia: chýba dynamické zotavenie, rekryštalizácia aj fázová premena. V tvare pre BCC je deformačné spevnenie atermické, takže pri vysokej teplote spevnenie nadhodnocuje. A nad približne desaťtisíc za sekundu preberá úlohu iný mechanizmus – viskózny odpor pohybu dislokácií. Nezávislé porovnanie Banerjeeho pre meď ukázalo, že ZA je veľmi dobrý pre Taylorove skúšky pri izbovej teplote – najjednoduchšia presná možnosť – ale nadhodnocuje teplotnú závislosť pri vysokých rýchlostiach a dáva väčšie chyby blízko 1200 kelvinov. Pre DEFORM: v zozname pretvárneho odporu zvoľte položku ZA a zadajte konštanty. Publikované konštanty predpokladajú teplotu v kelvinoch a napätie v megapascaloch – pred zadaním skontrolujte sústavu jednotiek vašej úlohy. Počítajte so zviazaným tepelným výpočtom, pretože adiabatický ohrev je pri vysokých rýchlostiach veľkou časťou fyziky. Vykreslite krivky v okne Material a porovnajte ich so skúšobnými údajmi. A pre tvárnenie za tepla nad približne 0,6 teploty tavenia použite namiesto toho tabuľkové údaje alebo sinh-Arrhenius.
Zerilli–Armstrong ↓ 10 · Zhrnutie
Zerilli–Armstrong v piatich bodoch
Odvodený z tepelne aktivovaného pohybu dislokácií : σ̄ = atermická + tepelná časť + Hall–Petch
Tepelný člen \(e^{-C_3T + C_4T\ln\dot\varepsilon}\) viaže T a ε̇
BCC FCC −½ ) · HCP : obojeNajlepší pre vysoké rýchlosti pod 0,5 Tm : náraz, obrábanie, vysokorýchlostné tvárnenie
Modifikovaný ZA = poloempirický fit pre tvárnenie za tepla; DEFORM má zabudovaný tvar pre BCC
Overte sa
Čo je aktivačná plocha a ako sa líši medzi BCC a FCC ? odpoveď Plocha, ktorú dislokácia opíše pri jednom tepelne aktivovanom preskoku. BCC : prekážkou je Peierlsova bariéra mriežky → konštantná. FCC : prekážkami sú lesné dislokácie → A ∝ ε̄−½ , s deformáciou sa zmenšuje.
Ktorá konštanta viaže teplotu a rýchlosť deformácie? odpoveď C₄ – v člene e−C₃T + C₄T ln ε̇ .
Prečo je ZA lepší ako J–C pre železo pri 10³ s⁻¹ a −50 °C? odpoveď Železo je BCC : jeho medza klzu závisí silno a súčasne od T aj ε̇ (Peierlsov mechanizmus). ZA ich viaže cez C₄·T; J–C má konštantné C a nezávislé zátvorky a pod referenčnou teplotou je T* < 0.
Prečo by ste nemali použiť pôvodný ZA pre kovanie pri 1150 °C? odpoveď Pri 1150 °C je oceľ pri ≈ 0,8 Tm : rozhoduje difúziou riadené tečenie, dynamické zotavenie a rekryštalizácia a austenit – nič z toho v ZA nie je a atermické spevnenie je nadhodnotené. Použite tabuľku, zákon sinh alebo modifikovaný ZA .
Stlačte ↑ pre návrat do hlavnej prednášky alebo → pre pokračovanie priamo modelmi pre tvárnenie za tepla.
[ZA+0:27–0:30] Na uzavretie hĺbkového pohľadu päť bodov. Model je odvodený z tepelne aktivovaného pohybu dislokácií. Jeho exponenciálny člen viaže teplotu a rýchlosť deformácie. Tvar určuje mriežka: BCC – citlivá je medza klzu; FCC – citlivé je spevnenie; HCP – oboje. Je to správna voľba pre vysoké rýchlosti deformácie pod približne polovicou teploty tavenia: náraz, obrábanie, vysokorýchlostné tvárnenie. Pre tvárnenie za tepla existuje modifikovaná, poloempirická verzia a DEFORM má zabudovaný tvar pre BCC. Štyri otázky na kontrolu – budem ich odkrývať jednu po druhej. Potom sa vrátime hore do hlavnej prednášky a pokračujeme modelmi pre tvárnenie za tepla.
Pretvárny odpor Modely pre tvárnenie za tepla
Tvárnenie za tepla: Zener–Hollomon, sinh-Arrhenius, Norton–Hoff
$$Z = \dot{\bar\varepsilon}\,\exp\!\left(\frac{Q}{RT}\right) = A\,[\sinh(\alpha\bar\sigma)]^{n}$$
$$\Rightarrow\; \bar\sigma = \frac{1}{\alpha}\,\mathrm{arsinh}\!\left[\left(\frac{Z}{A}\right)^{1/n}\right]$$
Norton–Hoff: \( \bar\sigma = K\,(\sqrt3)^{m+1}\,\dot{\bar\varepsilon}^{\,m} \), \(K = K(T, \bar\varepsilon)\)
Jeden parameter Z spája T a ε̇ — vyššie Z ⇒ vyššie napätie, jemnejšie zrno
Oceľ C–Mn: Q ≈ 300–320 kJ/mol; zliatiny Al ≈ 150–160 kJ/mol
DEFORM : v zozname tvar sinh a mocninový tvar \(\dot{\bar\varepsilon} = A\bar\sigma^{n}e^{-\Delta H/RT}\)
▼ Hĺbkový pohľad: 10 snímok o Zenerovi–Hollomonovi a zákone sinh — stlačte ↓
[0:52–0:55] Pri tvárnení za tepla štandardný prístup spája teplotu a rýchlosť deformácie do jedného parametra – Zenerovho–Hollomonovho parametra Z, rýchlosť deformácie krát exp Q lomeno RT. Q je aktivačná energia deformácie za tepla: približne 300 až 320 kilojoulov na mól pre uhlíkovo-mangánové ocele, polovica pre hliník. Zákon hyperbolického sínusu podľa Sellarsa a Tegarta viaže Z s pretvárnym odporom. Pri nízkych napätiach sa správa ako mocninový zákon a pri vysokých ako exponenciála, takže pokryje údaje pre tvárnenie za tepla v mnohých rádoch. Keď ho invertujete, máte napätie ako funkciu Z – graf. Pri 1000 stupňoch a jednej za sekundu je ustálené napätie asi 110 megapascalov; prechod na 900 stupňov a desať za sekundu ho takmer zdvojnásobí. Norton–Hoff je viskoplastický mocninový zákon používaný vo viacerých európskych programoch – napätie úmerné rýchlosti deformácie na m. V rozbaľovacom zozname DEFORMu nájdete tvar so sínusom hyperbolickým aj mocninovo-exponenciálny tvar s aktivačnou energiou zapísanou ako delta H. (Nepovinné: šípka dole – desaťsnímkový hĺbkový pohľad o Zenerovi–Hollomonovi a zákone sinh, samostatný text. Inak pokračujte doprava.)
Zener–Hollomon ↓ 1 · Pôvod a myšlienka
Teplotne kompenzovaná rýchlosť deformácie
C. Zener & J. H. Hollomon , “Effect of strain rate upon plastic flow of steel”, J. Appl. Phys. 15 (1944) 22Pozorovanie: zvýšenie ε̇ má na pretvárny odpor rovnaký účinok ako zníženie T
Obe vstupujú cez jeden parameter:
$$Z = \dot{\bar\varepsilon}\,\exp\!\left(\frac{Q}{R\,T}\right)\quad[\mathrm{s^{-1}}]$$
Q aktivačná energia [J/mol], R = 8,314 J/(mol·K), T absolútna [K]
Rovnaké Z ⇒ rovnaký pretvárny odpor aj podobná mikroštruktúra (veľkosť zrna po DRX )
Príklad (Q = 312 kJ/mol): 1000 °C, 1 s⁻¹ → Z ≈ 6,3·10¹² s⁻¹; 900 °C, 10 s⁻¹ → 7,8·10¹⁴; 1200 °C, 0,01 s⁻¹ → 1,2·10⁹
[ZH+0:00–0:03] Tento hĺbkový pohľad je o najpoužívanejšej myšlienke tvárnenia za tepla: o Zenerovom–Hollomonovom parametri a o zákone hyperbolického sínusu, ktorý je na ňom postavený. V roku 1944 publikovali Clarence Zener a John Hollomon štúdiu o vplyve rýchlosti deformácie na plastické tečenie ocele. Ich kľúčové pozorovanie: zvýšenie rýchlosti deformácie má na pretvárny odpor rovnaký účinok ako zníženie teploty. Obe veličiny sa preto dajú spojiť do jednej premennej – teplotne kompenzovanej rýchlosti deformácie Z: rýchlosť deformácie krát exp Q lomeno RT. Z má jednotku rýchlosti deformácie a teplota musí byť absolútna. Pozrite sa na čísla pre uhlíkovo-mangánovú oceľ. Pri 1000 stupňoch a jednej za sekundu je Z asi 6,3 krát desať na dvanástu. Pri 900 stupňoch a desiatich za sekundu je viac ako stokrát vyššie – 7,8 krát desať na štrnástu; pri 1200 stupňoch a 0,01 za sekundu asi desaťtisíckrát nižšie. Graf ukazuje čiary konštantného Z v rovine teplota – rýchlosť deformácie. Každý bod na jednej čiare dáva rovnaký pretvárny odpor a podobnú rekryštalizovanú veľkosť zrna. To je veľmi praktické: pomalá laboratórna skúška pri vyššej teplote môže zastupovať rýchly priemyselný lis pri nižšej teplote.
Zener–Hollomon ↓ 2 · Fyzikálny základ
Prečo Arrhenius? Tvárnenie za tepla ako rýchle vysokoteplotné tečenie
Nad ≈ 0,5 Tm riadi plastické tečenie šplhanie a priečny sklz dislokácií — obe potrebujú difúziu vakancií
Difúzia je tepelne aktivovaná: \( D = D_0\,e^{-Q_D/RT} \) → rýchlosť deformácie zdedí Arrheniov člen
Spevnenie (množenie dislokácií) a zmäkčenie (dynamické zotavenie, DRX
Q tvárnenia za tepla ≥ Q samodifúzie: legovanie, brzdenie rozpustenými atómami a častice zvyšujú zdanlivé Q
$$\dot{\bar\varepsilon} = f(\bar\sigma)\,\exp\!\left(-\frac{Q}{RT}\right) \;\Longleftrightarrow\; Z = f(\bar\sigma)$$
Materiál Zdanlivé Q pre tvárnenie za tepla [kJ/mol] Čistý Al (samodifúzia ≈ 142) ≈ 140 – 160 Zliatiny Al (6xxx, 7xxx) ≈ 140 – 200 Zliatina Mg AZ31 ≈ 130 – 170 Ocele C–Mn a nízkolegované (30CrMoA: 262) ≈ 260 – 320 Austenitické nehrdzavejúce ocele ≈ 400 – 460 Ti-6Al-4V: oblasť β / (α + β) ≈ 246 / 621 Niklové superzliatiny ≈ 400 – 600
Typické rozsahy z literatúry; 30CrMoA podľa Zhang a kol. 2020; Ti-6Al-4V podľa „Hot deformation characteristics of Ti-6Al-4V“ (CityU )
[ZH+0:03–0:06] Prečo by sa deformácia za tepla mala vôbec riadiť Arrheniovým zákonom? Nad približne polovicou teploty tavenia dislokácie už len nekĺžu. Šplhajú a priečne kĺžu okolo prekážok a šplhanie potrebuje difúziu vakancií. Difúzia je tepelne aktivovaný proces s vlastným Arrheniovým členom, takže ho rýchlosť deformácie zdedí. V tomto zmysle je tvárnenie za tepla vysokoteplotné tečenie, len miliónkrát rýchlejšie. Zároveň sa dislokácie množia – spevnenie – a odstraňujú ich dynamické zotavenie a dynamická rekryštalizácia – zmäkčenie. Keď sú oba procesy v rovnováhe, dosiahneme ustálené napätie a ustálené napätie je funkciou len parametra Z. Tabuľka uvádza typické zdanlivé aktivačné energie. Pre čistý hliník je blízko aktivačnej energie samodifúzie, asi 142 kilojoulov na mól. Legovanie, rozpustené prvky a častice zdanlivú hodnotu zvyšujú: 260 až 320 pre uhlíkové a nízkolegované ocele, 400 až 460 pre austenitické nehrdzavejúce ocele. Titánová zliatina Ti-6Al-4V vykazuje asi 246 v oblasti beta, ale viac ako 600 v dvojfázovej oblasti, pretože sa s teplotou mení pomer fáz. Veľmi vysoké zdanlivé Q je varovaním, že sa mení samotná mikroštruktúra.
Zener–Hollomon ↓ 3 · Tri zákony napätia
Mocninový zákon, exponenciálny zákon — a zákon sinh, ktorý ich spája
Nízke napätie (ασ < 0,8): \( Z = A_1\,\bar\sigma^{\,n'} \)
Vysoké napätie (ασ > 1,2): \( Z = A_2\,e^{\beta\bar\sigma} \)
Všetky napätia (Garofalo 1963; Sellars & Tegart 1966): $$Z = A\,[\sinh(\alpha\bar\sigma)]^{n}, \qquad \alpha \approx \beta / n'$$
sinh x ≈ x pre malé x → mocninový zákon; sinh x ≈ eˣ/2 pre veľké x → exponenciála
Typicky: n ≈ 3–6, α ≈ 0,01–0,04 MPa⁻¹ (ocele ≈ 0,01, zliatiny Al viac)
Mocninový zákon = tečenie („zlyhanie mocninového zákona“ pri vysokom Z); exponenciála = rýchle tvárnenie za tepla
[ZH+0:06–0:09] Historicky sa používali dva zákony. Pri nízkych napätiach – podmienky tečenia – je Z úmerné napätiu na mocninu n s čiarkou. Pri vysokých napätiach – rýchle tvárnenie za tepla – rastie Z s napätím exponenciálne. Každý funguje vo svojej oblasti a v tej druhej zlyháva; prechod je v literatúre o tečení známy ako zlyhanie mocninového zákona. Garofalo v roku 1963 a potom Sellars a Tegart v roku 1966 pre tvárnenie za tepla navrhli hyperbolický sínus. Pre malé argumenty je sinh x približne x, takže zákon prejde na mocninový. Pre veľké argumenty je sinh x približne e na x lomeno dva, takže prejde na exponenciálny. Graf to ukazuje s jednou sadou konštánt: červená krivka sinh sleduje modrý mocninový zákon pri nízkom napätí a oranžovú exponenciálu pri vysokom napätí a v sivom páse sa prepne. Konštanty: n medzi približne 3 a 6, alfa – násobiteľ napätia – okolo 0,01 na megapascal pre ocele a viac pre hliníkové zliatiny. Alfa sa zvyčajne berie ako beta delené n s čiarkou, čo už napovedá, ako sa meria.
Zener–Hollomon ↓ 4 · Základná matematika
Inverzia zákona a čo z nej vyplýva
Pretvárny odpor ako funkcia Z
$$\bar\sigma = \frac{1}{\alpha}\ln\!\left\{\left(\frac{Z}{A}\right)^{1/n} + \left[\left(\frac{Z}{A}\right)^{2/n} + 1\right]^{1/2}\right\}$$
Citlivosť na rýchlosť deformácie
$$m = \frac{\partial\ln\bar\sigma}{\partial\ln\dot\varepsilon} = \frac{\tanh(\alpha\bar\sigma)}{n\,\alpha\bar\sigma}$$
Citlivosť na teplotu
$$\frac{\partial\ln\bar\sigma}{\partial T} = -\,m\,\frac{Q}{R\,T^2}$$
Príklad: 1000 °C, 1 s⁻¹ → σ = 110 MPa, ασ = 1,32, m ≈ 0,15; −10 K ≈ +3 % napätia
[ZH+0:09–0:12] Matematika v troch riadkoch. Po prvé inverzia: argument hyperbolického sínusu zapísaný logaritmom dá pretvárny odpor priamo ako funkciu Z. Tento vzorec vyhodnocujú programy MKP v každom integračnom bode. Po druhé, derivácia podľa logaritmu rýchlosti deformácie dá citlivosť na rýchlosť m: tangens hyperbolický z alfa sigma delený n krát alfa sigma. Pri nízkom napätí sa blíži k jednej lomeno n – hodnota pre tečenie, okolo 0,2. Pri vysokom napätí klesá k nule. Graf to ukazuje pre tri hodnoty n. Po tretie, citlivosť na teplotu vyplýva z tej istej derivácie vynásobenej Q lomeno R T na druhú. Pre našu oceľ pri 1000 stupňoch a jednej za sekundu je alfa sigma 1,32, m asi 0,15 a ochladenie len o desať kelvinov zvýši pretvárny odpor asi o tri percentá. Preto je ochladenie povrchu zápustkou pri kovaní za tepla také dôležité.
Zener–Hollomon ↓ 5 · Kalibrácia
Určenie α, n, Q a A z tlakových skúšok za tepla
1 · Skúšky : tlak na Gleeble, 4–6 T × 4 ε̇ (napr. 900–1200 °C, 0,01–10 s⁻¹); maximálne alebo ustálené σ
2 · n′ a β : sklon ln ε̇ voči ln σ (nízke σ) a ln ε̇ voči σ (vysoké σ) → α = β/n′
3 · n : \( \ln\dot\varepsilon = \ln A - \dfrac{Q}{RT} + n\ln\sinh(\alpha\sigma) \) → sklon ln sinh voči ln ε̇ = 1/n
4 · Q = n R × sklon ln sinh(ασ) voči 1/T (pri konštantnej ε̇)
5 · A z úseku ln Z voči ln sinh(ασ); kontrola cez R a
AARE Príklad 30CrMoA (Zhang a kol. 2020): α = 0,011 MPa⁻¹, n = 4,40, Q = 262 kJ/mol, A = 3,67·10⁹ s⁻¹, R = 0,983
[ZH+0:12–0:16] Ako sa určia štyri konštanty? Začnite tlakovými skúškami za tepla, typicky na Gleeble: štyri až šesť teplôt a štyri rýchlosti deformácie. Z každej krivky vezmite maximálne napätie alebo ustálené napätie. Druhý krok: vyneste logaritmus rýchlosti deformácie voči logaritmu napätia – sklon dá n s čiarkou – a voči samotnému napätiu – sklon dá beta. Alfa je beta lomeno n s čiarkou. Tretí krok: zlogaritmujte zákon sinh. Graf ln sinh alfa sigma voči ln rýchlosti deformácie dá rovnobežné priamky, jednu pre každú teplotu – graf. Sklon je jedna lomeno n. Štvrtý krok: zvislé vzdialenosti medzi týmito priamkami pochádzajú od teploty. Vyneste ln sinh voči jednej lomeno T pri konštantnej rýchlosti deformácie; sklon krát n krát R je aktivačná energia Q. Piaty krok: úsek dá A. Pod rámčekmi je publikovaný príklad pre oceľ 30CrMoA: alfa 0,011, n 4,4, Q 262 kilojoulov na mól, s koreláciou 0,98. To je štandardný postup – nájdete ho v stovkách článkov.
Zener–Hollomon ↓ 6 · Celé krivky spevnenia
Od jednej hodnoty napätia k celej krivke spevnenia
Arrheniov model s kompenzáciou deformácie
\( \alpha, n, Q, \ln A = f(\bar\varepsilon) \): polynómy 4. až 6. stupňa, fitované pri ε = 0,05 … 0,8
Konštanty vyriešené pri každej deformácii → hladký polynóm → celá krivka σ(ε, ε̇, T)
Široko používaný od Lin a kol. 2008 (42CrMo); presnosť typicky R ≈ 0,98–0,99, AARE ≈ 3–6 %
Nevýhoda: 20–30 koeficientov, v polynómoch žiadna fyzika, zlé mimo nafitovaného rozsahu deformácií
Fyzika krivky
Maximálne napätie σp aj ustálené σss rastú so Z
Deformácia v maxime rastie so Z a d₀: \( \varepsilon_p = a\,d_0^{\,h}\,Z^{\,c} \), DRX začína pri \( \varepsilon_c \approx 0.8\,\varepsilon_p \)
[ZH+0:16–0:19] Zákon sinh dá jedno číslo – maximálne alebo ustálené napätie. MKP potrebuje celú krivku. Bežné sú dva prístupy. Prvý je čisto matematický: Arrheniov model s kompenzáciou deformácie. Kalibráciu zopakujete pri mnohých deformáciách – povedzme každých 0,05 od 0,05 do 0,8 – a každú konštantu, alfa, n, Q a ln A, nafitujete polynómom v deformácii. Lin a spolupracovníci to v roku 2008 spopularizovali pre oceľ 42CrMo a fit má typicky chybu tri až šesť percent. Cena: dvadsať až tridsať koeficientov bez fyzikálneho významu a nezmysly mimo nafitovaného rozsahu deformácie. Druhý prístup využíva fyziku: graf ukazuje typický tvar. Krivka stúpa k maximu, pri kritickej deformácii, asi 0,8 deformácie v maxime, začne dynamická rekryštalizácia a napätie klesne na ustálenú hodnotu. Čím vyššie Z, tým vyššie a neskoršie maximum. Tieto krivky sú ilustračné, ale trendy sú presne tie, ktoré používajú mikroštruktúrne modely v DEFORMe.
Zener–Hollomon ↓ 7 · Mikroštruktúra a procesné mapy
Z riadi veľkosť zrna — a bezpečné procesné okno
Veľkosť zrna po
DRX : \( d_{DRX} = a\,Z^{-m_d} \), m
d ≈ 0,1–0,3
Ustálené napätie ↔ veľkosť zrna: \( \sigma_{ss} \propto d_{DRX}^{-k} \), k ≈ 0,7–0,8
Rovnaké rovnice sú v údajoch Grain v DEFORMe (JMAK , blok 8)
Dokončovacie kovanie pri vyššom Z (nižšia T, rýchlejšie) → jemnejšie zrno, vyššia pevnosť
Procesné mapy (Prasad, dynamický materiálový model)
Účinnosť: \( \eta = \dfrac{2m}{m+1} \)
Nestabilita: \( \xi = \dfrac{\partial\ln[m/(m+1)]}{\partial\ln\dot\varepsilon} + m < 0 \)
Oblasti DRX : η ≈ 30–55 % (čistý Al: max ≈ 55 %) · nestabilita: šmykové pásy, praskanie
[ZH+0:19–0:22] Z nie je len o napätí. Riadi mikroštruktúru. Veľkosť dynamicky rekryštalizovaného zrna sa riadi mocninovým zákonom v Z s malým záporným exponentom, typicky 0,1 až 0,3. Vysoká teplota a pomalé tvárnenie – nízke Z – dajú hrubé zrno; nízka teplota a rýchle tvárnenie – vysoké Z – jemné zrno. Preto sa posledná operácia kovania často robí chladnejšie a rýchlejšie. Tieto rovnice sú tie v údajoch Grain v DEFORMe, s ktorými sa znovu stretneme v bloku 8. Z je aj základom procesných máp. V Prasadovom dynamickom materiálovom modeli sa citlivosť na rýchlosť deformácie m – ktorú sme práve odvodili zo zákona sinh – premení na účinnosť disipácie výkonu, dva m lomeno m plus jedna. Oblasti s vysokou účinnosťou, okolo 30 až 55 percent, zvyčajne zodpovedajú dynamickej rekryštalizácii – bezpečné okno. Kde je parameter nestability záporný, materiál má sklon tvoriť šmykové pásy alebo trhliny. Technológovia používajú tieto mapy na voľbu kovacej teploty a rýchlosti.
Zener–Hollomon ↓ 8 · Príbuzné zákony a DEFORM Norton–Hoff, Hensel–Spittel — a ako DEFORM preberá údaje
Norton–Hoff (viskoplastický mocninový zákon)
\( \bar\sigma = K(T,\bar\varepsilon)\,(\sqrt3)^{m+1}\,\dot{\bar\varepsilon}^{\,m} \) — napr. FORGE; m ≈ 0,1–0,2 za tepla
Hensel–Spittel (empirický, veľa členov)
\( \bar\sigma = A\,e^{m_1T}\,\bar\varepsilon^{\,m_2}\,\dot{\bar\varepsilon}^{\,m_3}\,e^{m_4/\bar\varepsilon}\,(1+\bar\varepsilon)^{m_5T}\,e^{m_7\bar\varepsilon}\,\dot{\bar\varepsilon}^{\,m_8T}\,T^{m_9} \)
Bežný v knižniciach FORGE, QForm, Simufact — bez Z, ale z rovnakého zdroja údajov (tlak za tepla)
Zoznam pretvárneho odporu v DEFORMe
sinh: \( \dot{\bar\varepsilon} = A\,[\sinh(\alpha\bar\sigma)]^{n}\exp[-\Delta H/(R\,T_{abs})] \)
mocninový: \( \dot{\bar\varepsilon} = A\,\bar\sigma^{\,n}\exp[-\Delta H/(R\,T_{abs})] \)
ΔH ≡ Q; DEFORM používa absolútnu teplotu — skontrolujte, aké jednotky očakáva pre ΔH a R vo vašej sústave jednotiek
Alternatíva: vypočítajte σ(ε, ε̇, T) zo zákona a zadajte ako tabuľku — ľahko sa kontroluje a pri malom ε možno pridať spevnenie
Pred výpočtom vykreslite krivky v okne Material pri T a ε̇ procesu
[ZH+0:22–0:25] Dvaja príbuzní, s ktorými sa stretnete v iných programoch. Norton–Hoff je viskoplastický mocninový zákon – napätie úmerné rýchlosti deformácie na m, s konzistenciou K, ktorá závisí od teploty a deformácie. Je základom programu FORGE. Hensel–Spittel je dlhý empirický súčin teplotného, deformačného a rýchlostného člena – až deväť exponentov – používaný v knižniciach FORGE, QForm a Simufact. Nemá Z, ale fituje sa na rovnaké tlakové údaje za tepla. V DEFORMe obsahuje zoznam pretvárneho odporu zákon sinh aj mocninový zákon presne tak, ako ich vidíte vpravo, s aktivačnou energiou zapísanou ako delta H a s absolútnou teplotou. Pred zadaním publikovaných hodnôt skontrolujte, aké jednotky DEFORM vo vašej sústave jednotiek očakáva pre delta H a R. Praktická alternatíva, ktorú mnohí inžinieri uprednostňujú: zákon vyhodnoťte v tabuľkovom procesore alebo v Pythone a výsledok zadajte ako tabuľku pretvárneho odporu v závislosti od deformácie, rýchlosti deformácie a teploty. Vidíte čísla, pri malých deformáciách môžete pridať spevnenie a krivky si pred výpočtom vykreslíte v okne Material.
Zener–Hollomon ↓ 9 · Použitie
Kde sa Z a zákon sinh používajú
Operácia Použitie Z / zákona sinh Zápustkové kovanie za tepla Pretvárny odpor pre zaplnenie zápustky a silu; Z → veľkosť zrna po DRX vo výkovku Valcovanie za tepla, úberové plány Stredný pretvárny odpor v úbere; Z → rekryštalizácia medzi úbermi Pretláčanie hliníka Zákon sinh je klasický model (Sheppard & Wright); výstupná teplota a limity rýchlosti Izotermické kovanie / kovanie v ohriatych zápustkách zliatin Ti, NiNízka ε̇, blízko oblasti tečenia; m zo zákona sinh Návrh procesu a prenos mierky Rovnaké Z: prenos výsledkov z Gleeble na lis Procesné mapy Voľba bezpečných okien T–ε̇ (DRX , bez šmykových pásov) Tečenie zápustiek a horúcich nástrojov Rovnaká Arrheniova štruktúra, vetva nízkych napätí (mocninová)
[ZH+0:25–0:28] Kde sa toto všetko používa? Prakticky všade nad polovicou teploty tavenia. Pri zápustkovom kovaní za tepla dáva zákon sinh pretvárny odpor pre zaplnenie zápustky a silu lisu a Z vstupuje do predpovede veľkosti zrna. Pri valcovaní za tepla dáva stredný pretvárny odpor každého úberu a Z rozhoduje, nakoľko materiál medzi úbermi rekryštalizuje. Pretláčanie hliníka je klasická aplikácia: model sinh podľa Shepparda a Wrighta je štandardom už desaťročia a používa sa na predpoveď výstupnej teploty a maximálnej rýchlosti pretláčania pred vznikom povrchových trhlín. Pri izotermickom kovaní titánových a niklových zliatin sú rýchlosti deformácie nízke, blízko oblasti tečenia, a záleží na citlivosti na rýchlosť zo zákona sinh. A pri návrhu procesu umožňuje myšlienka rovnakého Z prenášať laboratórne výsledky na lis a procesné mapy pomáhajú zvoliť bezpečné okno. Obrázky ukazujú dve typické aplikácie DEFORMu: postup kovania disku za tepla a valcovanie krúžkov, kde sa teplota a rýchlosť deformácie – a teda Z – plynule menia pozdĺž valcovacej medzery.
Zener–Hollomon ↓ 10 · Obmedzenia a zhrnutie
Obmedzenia, zhrnutie a otázky
Obmedzenia
Zákon ustáleného (alebo maximálneho) napätia — pre celú krivku treba kompenzáciu deformácie alebo model DRX
Q, n, α platia len v odskúšanom okne T–ε̇; fázové premeny (α/γ, α/β) menia Q
Nie pre tvárnenie za studena ani za poloohrevu: pod ≈ 0,5 Tm použite mocninový zákon alebo J–C
Adiabatický ohrev pri vysokej ε̇ skresľuje skúšobné krivky → pred fitovaním korigujte
Zhrnutie
Z = ε̇·exp(Q/RT): jeden parameter pre T a ε̇ (T v K)
Fyzika: tepelne aktivované, difúziou riadené tečenie
Zákon sinh spája mocninový a exponenciálny zákon; σ = (1/α)·arsinh[(Z/A)1/n ]
Z určuje aj veľkosť zrna po DRX a procesné okná
Overte sa
Vypočítajte Z pre 1100 °C, 5 s⁻¹ a Q = 300 kJ/mol. odpoveď T = 1373 K, Q/RT = 300 000 / (8,314 · 1373) ≈ 26,3 → Z = 5 · e26,3 ≈ 1,3·10¹² s⁻¹.
Prečo zákon sinh funguje pri nízkych aj pri vysokých napätiach? odpoveď sinh x ≈ x pre malé x → mocninový zákon (oblasť tečenia); sinh x ≈ eˣ/2 pre veľké x → exponenciálny zákon (zlyhanie mocninového zákona). Jeden vzorec pokryje oboje.
Ktorý graf dá n a ktorý Q? odpoveď n: ln ε̇ voči ln sinh(ασ) pri konštantnej T (sklon = n). Q: ln sinh(ασ) voči 1/T pri konštantnej ε̇ – Q = R · n · sklon.
Výkovok má mať jemnejšie zrno. Zvýšite alebo znížite Z — a ako v praxi? odpoveď Zvýšiť Z: nižšia teplota a / alebo vyššia rýchlosť deformácie – chladnejší, rýchlejší posledný úder. dDRX −(0,1…0,3) .
Prečo je model s kompenzáciou deformácie riskantný nad ε = 0,8? odpoveď α, n, Q a ln A sú polynómy nafitované len do ε = 0,8; mimo tohto rozsahu polynómy divergujú a dávajú nezmysly, pričom deformácie pri kovaní (výronok, rohy) ho ľahko prekročia.
Stlačte ↑ pre návrat do hlavnej prednášky alebo → pre pokračovanie.
[ZH+0:28–0:32] Napokon obmedzenia. Zákon sinh opisuje ustálené alebo maximálne napätie; pre celú krivku potrebujete kompenzáciu deformácie alebo model rekryštalizácie. Konštanty platia len v odskúšanom okne a fázová premena – ferit na austenit, alfa na beta v titáne – mení aktivačnú energiu, takže cez ňu nefitujte. Nie je to model pre tvárnenie za studena ani za poloohrevu. A pri vysokých rýchlostiach deformácie sa skúšobná vzorka ohrieva, takže údaje pred fitovaním korigujte. Zhrnutie v štyroch bodoch: Z spája teplotu a rýchlosť deformácie do jedného parametra s absolútnou teplotou. Jeho fyzikou je tepelne aktivované, difúziou riadené tečenie. Zákon sinh spája mocninový a exponenciálny zákon a dá sa invertovať na pretvárny odpor v uzavretom tvare. A Z určuje aj rekryštalizovanú veľkosť zrna a bezpečné procesné okná. Na záver päť otázok. Na prvú si vezmite kalkulačky: vyjde približne 1,3 krát desať na dvanástu. Potom sa vrátime hore do hlavnej prednášky.
Pretvárny odpor Za hranicou rovníc
Pretvárny odpor na báze mikroštruktúry, AI a vlastný
Možnosť Myšlienka Kedy Hustota dislokácií σ̄ = σ₀ + αMGb√ρ; ρ sa vyvíja s ε, ε̇, T Viacoperačné kovanie za tepla, DRX Textúra / kryštálová plasticita Orientácie zŕn → anizotropné tečenie Ti, Mg, plechy, cípatosť Prediktor DNN Neurónová sieť: chemické zloženie → krivka spevnenia Bez skúšobných údajov, raný návrh Používateľský podprogram Vlastný podprogram vo FORTRANe skompilovaný do riešiča Výskumné modely Konverzia Rovnica → tabuľka; skúšobné údaje → nafitovaný model Tvorba knižnice
Material Suite (SFTC ) fituje pretvárny odpor z tlakových údajov, zo zloženia počíta diagramy IRA a konštanty JMAK .
[0:55–0:57] Rozbaľovací zoznam vľavo ukazuje, že DEFORM ponúka viac ako klasické rovnice. Prejdime tabuľku. Model hustoty dislokácií počíta pretvárny odpor z hustoty dislokácií, ktorá sa sama vyvíja s deformáciou, rýchlosťou deformácie a teplotou – užitočné, keď záleží na histórii materiálu, napríklad medzi údermi pri viacoperačnom kovaní za tepla. Modely textúry a kryštálovej plasticity vychádzajú z orientácie zŕn; záleží na nich pri titáne, horčíku a cípatosti plechov. Od verzie 13 je k dispozícii prediktor na báze hlbokej neurónovej siete, ktorý odhadne krivku spevnenia z chemického zloženia – veľmi praktické v ranom návrhu, keď nemáte skúšobné údaje, ale berte to ako odhad. A ak nič nesedí, môžete napísať vlastný podprogram a skompilovať ho do riešiča. Napokon Material Suite, samostatný nástroj firmy SFTC, fituje pretvárny odpor z tlakových skúšok a počíta diagramy IRA a konštanty JMAK.
Pretvárny odpor Voľba modelu
Model podľa procesu
[0:57–1:00] Na záver bloku o pretvárnom odpore rozhodovací návod. Začnite procesom. Tvárnenie za studena – mocninový zákon, pretože dominuje spevnenie. Kovanie za poloohrevu a za tepla – nameraná tabuľka alebo model sinh-Arrhenius, ak musíte extrapolovať v teplote. Obrábanie – Johnson–Cook alebo Zerilli–Armstrong. Dlhá výdrž na teplote – model tečenia, to je náš blok 6. Tvárnenie plechov s odpružením – anizotropná podmienka plasticity a kinematické spevnenie, to je blok 5. A pod tým všetkým červená čiara: nech zvolíte akýkoľvek model, porovnajte rozsah deformácie, rýchlosti deformácie a teploty, na ktorý bol fitovaný, s rozsahom, ktorý dosahuje váš proces. To je pol hodiny látky v jednej vete.
Plasticita a spevnenie Efektívne napätie
Od tenzora napätia k jednému číslu: efektívne napätie
$$\boldsymbol\sigma = \begin{bmatrix}\sigma_{xx} & \tau_{xy} & \tau_{xz}\\ \tau_{yx} & \sigma_{yy} & \tau_{yz}\\ \tau_{zx} & \tau_{zy} & \sigma_{zz}\end{bmatrix}, \quad s_{ij} = \sigma_{ij} - \sigma_m\delta_{ij}$$
$$\bar\sigma = \sqrt{\tfrac{3}{2}\,s_{ij}s_{ij}} = \sqrt{\tfrac{1}{2}\left[(\sigma_1-\sigma_2)^2+(\sigma_2-\sigma_3)^2+(\sigma_3-\sigma_1)^2\right]}$$
Hydrostatická časť \(\sigma_m\) kompaktné kovy plasticky nedeformuje
Krivka spevnenia (jednoosová) sa porovnáva s \(\bar\sigma\) → tečenie, keď \(\bar\sigma = \sigma_f(\bar\varepsilon, \dot{\bar\varepsilon}, T)\)
Podmienka plasticity určuje, ako sa \(\bar\sigma\) počíta — záložka Plastic, „Yield function type“
[1:00–1:03] Krivka spevnenia pochádza z jednoosovej skúšky, ale vo výkovku má každý bod úplný trojrozmerný stav napätosti – deväť zložiek, šesť nezávislých. Ako ich porovnáme? Tenzor zhustíme do jedného čísla, efektívneho napätia, a povieme, že materiál začne plasticky tiecť, keď efektívne napätie dosiahne pretvárny odpor. Najprv odstránime hydrostatickú časť, stredné napätie, pretože samotný tlak kompaktné kovy plasticky nedeformuje. Zostane deviátor napätia. Efektívne napätie podľa von Misesa je odmocnina z troch polovíc jeho dvojitého skalárneho súčinu – alebo v hlavných napätiach známy vzorec s tromi rozdielmi. Ako presne sa efektívne napätie počíta, určuje podmienka plasticity v záložke Plastic. O tom sú nasledujúce tri snímky.
Plasticita a spevnenie Izotropná plasticita
von Mises vs Tresca — izotropné podmienky plasticity
Tresca: \( \tau_{max} = \dfrac{\sigma_1-\sigma_3}{2} = \dfrac{\sigma_0}{2} \)
von Mises: \( \bar\sigma = \sigma_0 \)
Max. rozdiel: 15,5 % pri čistom šmyku (\(k = \sigma_0/\sqrt3\) vs \(\sigma_0/2\))
Experimenty na väčšine kovov ležia bližšie k von Misesovi
von Mises je hladký → vhodný pre MKP ; predvolený v DEFORMe
[1:03–1:06] Dve klasické izotropné podmienky. Tresca hovorí, že plastické tečenie začne, keď maximálne šmykové napätie dosiahne kritickú hodnotu – šesťuholník. Von Mises používa efektívne napätie z predchádzajúcej snímky – elipsa. Zhodujú sa pri jednoosovom ťahu a pri rovnomernom dvojosovom ťahu a najviac sa líšia pri čistom šmyku, asi o 15 percent. Experimenty na väčšine kovov ležia bližšie k von Misesovi a keďže je elipsa hladká, je oveľa jednoduchšia pre riešič metódy konečných prvkov. Preto je von Mises predvolený v DEFORMe aj takmer v každom programe na simuláciu tvárnenia. Vpravo je rozbaľovací zoznam podmienky plasticity v DEFORMe: von Mises, Hillove kvadratické tvary a ďalšie možnosti. Objemové tvárnenie izotropných polotovarov – zostaňte pri von Misesovi. Plechy s valcovacou textúrou – nasledujúca snímka.
Plasticita a spevnenie Anizotropia
Hill 1948 — ortotropná anizotropia
$$F(\sigma_{yy}-\sigma_{zz})^2 + G(\sigma_{zz}-\sigma_{xx})^2 + H(\sigma_{xx}-\sigma_{yy})^2 + 2L\tau_{yz}^2 + 2M\tau_{zx}^2 + 2N\tau_{xy}^2 = 1$$
6 konštánt F, G, H, L, M, N; osi = smer valcovania (x), priečny (y), normála (z)
F = G = H = 1/(2σ₀²), L = M = N = 3/(2σ₀²) → von Mises
DEFORM : zadajte priamo FGHLMN R-hodnoty (nasledujúca snímka)
Z R-hodnôt (σ₀ v
RD ): \( \dfrac{H}{G} = r_0,\quad \dfrac{H}{F} = \dfrac{r_0}{r_{90}},\quad \dfrac{N}{G} = \left(r_{45}+\tfrac12\right)\left(1+\dfrac{r_0}{r_{90}}\right) \)
[1:06–1:09] Valcované plechy nie sú izotropné: valcovanie vytvára textúru a plech sa správa inak v smere valcovania, naprieč a po hrúbke. Hill v roku 1948 navrhol najjednoduchšie rozšírenie von Misesovej podmienky pre takéto ortotropné materiály – kvadratickú funkciu so šiestimi konštantami: F, G, H pre rozdiely normálových napätí a L, M, N pre šmyk. Ak nastavíte F, G a H rovnaké a L, M, N trikrát väčšie, dostanete späť von Misesa – dobrá kontrola vstupu. V DEFORMe môžete šesť konštánt zadať priamo – tento dialóg – alebo ich nechať DEFORM vypočítať z R-hodnôt. Vzťahy sú dole: tri R-hodnoty namerané pri 0, 45 a 90 stupňoch určujú pomery.
Plasticita a spevnenie R-hodnoty · Barlat
Lankfordove R-hodnoty, cípatosť a Barlat 91
$$r = \frac{\varepsilon_w}{\varepsilon_t}, \quad \bar r = \frac{r_0 + 2r_{45} + r_{90}}{4}, \quad \Delta r = \frac{r_0 + r_{90} - 2r_{45}}{2}$$
Vysoké \(\bar r\) → dobrá hlbokoťažnosť (DC04 : r̄ ≈ 1,6–1,9)
\(\Delta r \ne 0\) → cípy na ťahaných výťažkoch
Zliatiny Al: r < 1 → Hill 48 zlyháva („anomálne“ správanie)
Barlat 91 : nekvadratická, exponent a = 6 (BCC ) / 8 (FCC ) — lepšia pre Al
[1:09–1:12] R-hodnota, alebo Lankfordov súčiniteľ, sa meria v skúške ťahom plechu: pomer deformácie v šírke k deformácii v hrúbke. R väčšie ako jedna znamená, že plech odoláva stenčovaniu – dobré pre hlboké ťahanie. Hlbokoťažné ocele ako DC04 majú priemerné R približne 1,6 až 1,9. Zmena R so smerom, delta r, spôsobuje cípy na ťahaných výťažkoch – náčrt v strede: štyri cípy pri 0 a 90 stupňoch, keď je delta r kladné. Vpravo je Hillova plocha plasticity pre R rovné 1,8 a 0,6 v porovnaní s von Misesom. Vysoké R natiahne plochu v dvojosovom smere – plech je pevnejší pri rovnomernom dvojosovom naťahovaní. Hliníkové zliatiny s R pod jednou vykazujú správanie, ktoré Hill 48 dobre neopíše; na to bola navrhnutá nekvadratická podmienka Barlata z roku 1991 s exponentom 8 pre kovy FCC.
Plasticita a spevnenie Izotropné spevnenie
Izotropné spevnenie — plocha plasticity sa rozpína
Izotropné: \( f = \bar\sigma(\boldsymbol\sigma) - \sigma_f(\bar\varepsilon^{p}) = 0 \) — polomer plochy rastie s ε̄p
Predvolené v DEFORMe; presné pre monotónne zaťaženie (väčšina kovania)
[1:12–1:14] Spevnenie opisuje, ako sa plocha plasticity mení s narastajúcou plastickou deformáciou. Vľavo vidíte efekt: po deformácii potrebuje materiál na ďalšiu deformáciu vyššie napätie. Pri izotropnom spevnení si plocha plasticity zachová stred a rovnomerne rastie – ľavá kružnica. Polomer je jednoducho pretvárny odpor pri aktuálnej plastickej deformácii. Presne to opisuje krivka spevnenia, takže izotropné spevnenie nepotrebuje žiadne ďalšie údaje. Je predvolené v DEFORMe a je presné, kým zaťaženie pôsobí jedným smerom – čo platí pre väčšinu kovania.
Plasticita a spevnenie Kinematické spevnenie
Kinematické spevnenie — plocha plasticity sa posúva
\( f = \bar\sigma(\boldsymbol\sigma - \boldsymbol\alpha) - \sigma_0 = 0 \)
Prager / Ziegler: \( \dot{\boldsymbol\alpha} = c\,\dot{\boldsymbol\varepsilon}^{p} \)
Bauschingerov efekt : po ťahu materiál začne v tlaku tiecť skôrDôležité pri ohybe a vyrovnaní cez polomery nástroja a brzdiace rebrá, cyklické zaťaženie
Zmiešané spevnenie: podiel izotropného + podiel kinematického
Údaje: skúšky ťah–tlak alebo cyklický šmyk
[1:14–1:17] Kinematické spevnenie je druhý extrém: plocha plasticity si zachová veľkosť, ale posúva sa, stred je posunutý o spätné napätie alfa. Prečo by na tom malo záležať? Pozrite sa na graf. Materiál natiahneme na 5 percent deformácie a potom zaťaženie obrátime. Pri izotropnom spevnení začne v tlaku tiecť až pri rovnakej veľkosti napätia, akú dosiahol v ťahu. Pri kinematickom spevnení zostáva elastický rozsah široký dve sigma nula, takže v tlaku začne tiecť oveľa skôr. Toto skoré plastické tečenie pri obrátení zaťaženia je Bauschingerov efekt a skutočné kovy ho vykazujú. Pri tvárnení plechov sa kov ohýba a vyrovnáva cez polomery nástroja a brzdiace rebrá – presne obrátenie zaťaženia. Ak Bauschingerov efekt zanedbáte, predpoveď odpruženia nesedí. Najjednoduchšie zákony sú Pragerov a Zieglerov; Armstrong–Frederick pridáva nasýtenie. V praxi sa v rozbaľovacom zozname pravidla spevnenia volí zmiešané pravidlo – časť izotropná, časť kinematická.
Plasticita a spevnenie Yoshida–Uemori
Dvojplochový model Yoshida–Uemori a odpruženie
Dve plochy : vnútorná plocha plasticity sa pohybuje vnútri ohraničujúcej plochyZachytí: skoré opätovné tečenie, prechodový Bauschingerov efekt, trvalé zmäkčenie, stagnáciu spevnenia
Navyše pokles modulu E s plastickou deformáciou: \( E = E_0 - (E_0 - E_a)\,[1 - e^{-\xi\bar\varepsilon^p}] \)
7 materiálových konštánt (Y, C, B, Rsat , b, m, h) z cyklických skúšok ťah–tlak
Štandard pre odpruženie AHSS DP , TRIP , CP )
Kontrolný zoznam odpruženia: elasticko-plastický objekt · E(ε̄p ) · kinematické / Y-U spevnenie · anizotropná podmienka plasticity · ≥ 5 prvkov po hrúbke
[1:17–1:20] Pokročilé vysokopevné ocele sú najťažší prípad odpruženia a najpoužívanejší model pre ne je Yoshida–Uemori. Používa dve plochy: malú plochu plasticity, ktorá sa pohybuje vnútri väčšej ohraničujúcej plochy. Tým zachytí detaily, ktoré obyčajné kinematické spevnenie nezachytí – plynulý prechod po obrátení zaťaženia, trvalé zmäkčenie a stagnáciu spevnenia. Rovnako dôležitý je ďalší jav: modul pri odľahčení ocele klesne po plastickej deformácii o 10 až 20 percent. Vzorec tu opisuje tento pokles a mnohé štúdie odpruženia ukazujú, že je rovnako dôležitý ako model spevnenia. Rámček použite ako kontrolný zoznam pre odpruženie: elasticko-plastický objekt, znížený modul, kinematické spevnenie alebo Yoshida–Uemori, anizotropná podmienka plasticity a dostatok prvkov po hrúbke. Yoshida–Uemori potrebuje asi sedem konštánt z cyklických skúšok – to v bežnej knižnici nenájdete.
Tečenie Základy
Tečenie: plastická deformácia pri konštantnom napätí v čase
Významné nad ≈ 0,4 Tm ; deformácia rastie pri konštantnom zaťažení — I primárne, II ustálené (minimálna rýchlosť), III terciárne → lom
V DEFORMe sa tečenie pridáva k elasticko-plastickej deformácii: \( \dot{\boldsymbol\varepsilon} = \dot{\boldsymbol\varepsilon}^{e} + \dot{\boldsymbol\varepsilon}^{p} + \dot{\boldsymbol\varepsilon}^{c} + \dot{\boldsymbol\varepsilon}^{th} \)
[1:20–1:24] Tečenie je pomalá plastická deformácia pri konštantnom napätí. Dôležitým sa stáva nad približne 0,4 teploty tavenia – pre oceľ to je približne od 450 stupňov, pre hliník pri dlhých časoch už blízko izbovej teploty, pre olovo dokonca pri izbovej teplote. Krivka tečenia má tri štádiá: primárne tečenie, pri ktorom rýchlosť klesá, lebo sa materiál spevňuje; sekundárne alebo ustálené tečenie s minimálnou rýchlosťou, pri ktorom sú spevnenie a zotavenie v rovnováhe; a terciárne tečenie, pri ktorom ho póry a zaškrcovanie urýchlia až k lomu. Vyššie napätie – červená krivka – všetko skráti. V DEFORMe je tečenie ďalší člen rýchlosti deformácie popri elastickej, plastickej a tepelnej deformácii; zapína sa v záložke Plastic pre elasticko-plastické objekty – dialóg vpravo.
Tečenie Modely
Modely tečenia dostupné v DEFORMe
Model Rovnica Typické použitie Mocninový zákon (Norton) \( \dot\varepsilon^{c} = A\,\bar\sigma^{n} \) Ustálené tečenie, relaxácia Bailey–Norton \( \varepsilon^{c} = A\,\bar\sigma^{n}\,t^{m} \) (m < 1) Primárne + sekundárne tečenie Perzyna \( \dot\varepsilon^{c} = \gamma\left\langle \dfrac{\bar\sigma}{\sigma_y} - 1\right\rangle^{p} \) Viskoplasticita nad medzou klzu Soderberg \( \dot\varepsilon^{c} = A\left[\exp(\bar\sigma/\sigma_0) - 1\right] \) Tečenie pri nízkom napätí Exponenciálny \( \dot\varepsilon^{c} = A\,e^{B\bar\sigma}\,e^{-Q/RT} \) Tečenie pri vysokom napätí, závislé od T Tabuľkový \( \dot\varepsilon^{c} = f(\bar\sigma, T, \varepsilon^{c}) \) Namerané údaje
Nortonov exponent n: 3–8 pre dislokačné tečenie; ≈ 1 pre difúzne tečenie
Konštanty fitujte na rozsah napätí a teplôt procesu — údaje o tečení sa extrapolujú ešte horšie ako pretvárny odpor
Zoznam modelov: manuál DEFORM V14, 10 Material Data – Creep
[1:24–1:27] Možnosti tečenia v DEFORMe. Najbežnejší je Nortonov mocninový zákon: rýchlosť tečenia úmerná napätiu na n. Opisuje ustálené tečenie a používa sa na relaxáciu napätí. Bailey–Norton pridáva čas na mocninu menšiu ako jedna, čím zachytí aj primárne tečenie. Perzyna je viskoplastický model nadmerného napätia: rýchlosť tečenia závisí od toho, o koľko napätie prekročí medzu klzu. Soderbergov a exponenciálny zákon pokrývajú oblasti nízkych a vysokých napätí a tabuľková možnosť priamo preberá namerané údaje. Poznámka k Nortonovmu exponentu: tri až osem znamená dislokačné tečenie; približne jedna znamená difúzne tečenie, typické pre jemnozrnné alebo superplastické materiály. A údaje o tečení sa extrapolujú ešte horšie ako pretvárny odpor – fitujte ich na rozsah napätí a teplôt, ktorý simulujete.
Tečenie Použitie
Kde sa tečenie prejaví pri tvárnení
Relaxácia napätia : bandážovacie krúžky zápustiek a skrutky pri teplote strácajú predpätieIzotermické kovanie / kovanie v ohriatych zápustkách zliatin Ti a Ni pri nízkej ε̇ (10⁻³–10⁻² s⁻¹)Superplastické tvárnenie Ti-6Al-4V, Al 5083 (m ≥ 0,5)Kalibrovanie za tepla, žíhanie na odstránenie pnutí : zvyškové napätie počas výdrže klesáTepelné spracovanie: tečenie počas pomalého ochladzovania a popúšťania
[1:27–1:30] Kde sa pri tvárnení stretnete s tečením? Po prvé, relaxácia napätí. Bandážovací krúžok okolo horúcej vložky zápustky sa montuje s určitým predpätím; pri pracovnej teplote predpätie tečením klesá. Graf ukazuje Nortonovu relaxáciu: napätie najprv klesá rýchlo a potom pomaly – po desiatkach hodín je veľká časť predpätia preč. Po druhé, izotermické kovanie a kovanie v ohriatych zápustkách titánových a niklových zliatin pri veľmi nízkych rýchlostiach deformácie a superplastické tvárnenie – tam je samotný proces tvárnenia podobný tečeniu. Po tretie, žíhanie na odstránenie pnutí a kalibrovanie za tepla, kde chceme, aby tečenie odstránilo zvyškové napätia. Fotografia ukazuje klasický rám na skúšku tečenia so závažím – skúška, ktorá trvá tisíce hodín. To je tečenie. Teraz tepelné údaje – pätnásť minút.
Tepelné údaje Záložka Thermal
Záložka Thermal
$$\rho c_p\,\frac{\partial T}{\partial t} = \nabla\cdot(k\nabla T) + \beta\,\bar\sigma\,\dot{\bar\varepsilon} + \dot q_{tr} + \dot q_{EM}$$
Vlastnosť Jednotka SI v DEFORMe Riadi Tepelná vodivosť k(T) N/(s·°C) = W/(m·K) Tok tepla vo výrobku Tepelná kapacita ρcp (T) N/(mm²·°C) Ohrev na jednotku energie Emisivita ε – Sálanie do okolia Hustota ρ t/mm³ Hmotnosť (buchary), možnosť Specific heat
[1:30–1:33] Záložka Thermal má štyri riadky: tepelnú vodivosť, tepelnú kapacitu – alebo mernú tepelnú kapacitu, je tam prepínač – emisivitu a hustotu. Vstupujú do rovnice vedenia tepla na snímke: akumulované teplo sa rovná vedenému teplu plus teplu vznikajúcemu z plastickej práce, z fázovej premeny a z indukcie. Všimnite si člen beta krát sigma krát epsilon s bodkou: to je plastická práca premenená na teplo, s beta okolo 0,9 – väzba medzi mechanikou a teplotou. Opäť jednotky: tepelná vodivosť v newtonoch na sekundu a stupeň, čo je to isté ako watty na meter a kelvin, takže hodnoty z príručky môžete prevziať priamo. Tepelná kapacita je objemová, v newtonoch na štvorcový milimeter a stupeň. Tá ľudí mätie – o dve snímky.
Tepelné údaje Tepelná vodivosť
Tepelná vodivosť k(T)
Materiál, 20 °C k [W/(m·K)] Meď ≈ 390 Hliníkové zliatiny 120 – 200 Uhlíková oceľ 45 – 54 Nástrojová oceľ na práce za tepla H13 ≈ 25 – 29 Nehrdzavejúca 304 ≈ 15 Ti-6Al-4V ≈ 7
Nízke k (Ti, Ni, nehrdzavejúce) → vychladnutý povrch pri kontakte so zápustkou, lokálne prehriatie v šmykových pásoch
Uhlíková oceľ: k od 20 °C do 800 °C klesne na polovicu — pri kovaní za tepla vždy f(Temp)
[1:33–1:36] Tepelná vodivosť rozhoduje, ako rýchlo sa teplo vo výrobku šíri. Graf: uhlíková oceľ začína okolo 54 wattov na meter a kelvin a pri 800 stupňoch klesne asi na 27; austenitická nehrdzavejúca oceľ začína pri 15 a stúpa. Použiť konštantu pri izbovej teplote pre kovanie za tepla je preto chyba o faktor dva. Tabuľka ukazuje rozsah: meď vedie teplo 50-krát lepšie ako titán. Titánové a niklové zliatiny vedú teplo zle, takže povrch v kontakte so studenou zápustkou vychladne, kým jadro zostáva horúce – a pri rýchlej deformácii teplo zostane v šmykových pásoch. Preto sú titánové výkovky také citlivé na teplotu zápustky a preto sa titán ťažko obrába.
Tepelné údaje Tepelná kapacita
Tepelná kapacita alebo merná tepelná kapacita?
$$\underbrace{\rho\,c_p}_{\text{tepelná kapacita}}\;[\mathrm{N/(mm^2\,°C)}] = \rho\,[\mathrm{t/mm^3}]\times\underbrace{c_p}_{\text{merná tepelná kapacita}}\,[\mathrm{mm^2/(s^2\,°C)}]$$
Oceľ pri 20 °C: 7850 kg/m³ × 440 J/(kg·K) ≈ 3,45 N/(mm²·°C)
Nad 900 °C: cp ≈ 650 J/(kg·K) → ≈ 5,1 N/(mm²·°C)
Možnosť Specific heat → DEFORM násobí hustotou
Latentné teplo premeny: v špičke (Regular) alebo v údajoch Transformation (Mixture) — nie oboje
[1:36–1:39] A tu je tá mätúca. Predvolená hodnota v DEFORMe je tepelná kapacita – energia na objem a stupeň – nie merná tepelná kapacita na hmotnosť. Pre oceľ: 7850 kilogramov na kubický meter krát 440 joulov na kilogram a kelvin dá približne 3,45 megajoulu na kubický meter a kelvin, čo je v jednotkách DEFORMu 3,45 newtona na štvorcový milimeter a stupeň. Ak tam napíšete 440, váš polotovar sa prakticky nikdy nezohreje. Alternatívou je možnosť Specific heat; vtedy DEFORM sám násobí hustotou – a to je dôvod, prečo je hustota v záložke Thermal. Graf je merná tepelná kapacita uhlíkovej ocele podľa Eurokódu. Všimnite si špičku pri približne 735 stupňoch – premena alfa na gama pohlcuje latentné teplo. V materiáli typu Regular táto špička predstavuje latentné teplo. V zmesi sa latentné teplo zadáva v údajoch o premene – takže ho nesmiete mať dvakrát.
Tepelné údaje Emisivita · hustota
Emisivita a hustota
Sálanie + konvekcia na voľnom povrchu: $$q = \varepsilon\,\sigma_{SB}\,(T^4 - T_\infty^4) + h_{conv}(T - T_\infty)$$
Povrch Emisivita ε Oxidovaná / okujnatená oceľ, horúca 0.7 – 0.9 Lesklá obrobená oceľ 0.2 – 0.4 Leštený hliník 0.04 – 0.1 Oxidovaný titán 0.5 – 0.7
Pri 1200 °C dominuje sálanie tepelným stratám pri prenose z pece k lisu
Hustota : hmotnosť pre buchary a vretenové lisy, možnosť Specific heat, zmena objemu ρ(T) pri tepelnom spracovaní
[1:39–1:42] Emisivita riadi sálanie z voľných povrchov. Sálanie rastie so štvrtou mocninou absolútnej teploty, takže pri polotovare s 1200 stupňami dominuje tepelným stratám počas prenosu z pece k lisu. Oxidovaná oceľ má emisivitu 0,7 až 0,9 – hodnota 0,7, ktorú ste videli na snímke obrazovky. Leštený hliník je pod 0,1 – preto hliníkové polotovary chladnú sálaním pomaly. Obrázok ukazuje voľné kovanie veľkého ingotu: proces trvá hodiny a väčšina teplotných strát vzniká sálaním medzi úbermi. Tu je emisivita vstupom prvého rádu. Hustota má tri úlohy: hmotnosť a zotrvačnosť pri bucharoch a vretenových lisoch, možnosť Specific heat a hustotu ako funkciu teploty, ktorá spôsobuje zmenu objemu pri tepelnom spracovaní.
Tepelné údaje HTC na rozhraníPrestup tepla medzi zápustkou a výrobkom a modul Inverse HTC
\( q = h\,(T_w - T_d) \), h = f(tlak, čas, mazivo, okoviny)
Nie je to materiálová vlastnosť — nastavuje sa v Inter-object , ale v každej tepelnej bilancii stojí vedľa k
Predvolené v DEFORMe: kontakt pri tvárnení ≈ 11 N/(s·mm·°C) (= 11 kW/(m²·K)), konvekcia na voľnom povrchu ≈ 0,02
Inverse HTC : DEFORM mení h(t) alebo h(T), kým sa simulované krivky termočlánkov nezhodujú s nameranýmiRovnaká myšlienka sa používa pri pretvárnom odpore: inverzná analýza tlakovej skúšky
[1:42–1:45] Posledná tepelná položka nie je v okne Material, ale patrí sem: prestup tepla medzi zápustkou a výrobkom. Tepelný tok je h krát rozdiel teplôt a h závisí od kontaktného tlaku, času, maziva a okovín. Nastavuje sa v dialógu Inter-object. Predvolená hodnota DEFORMu pre kontakt pri tvárnení je asi 11 kilowattov na štvorcový meter a kelvin a 0,02 pre konvekciu na voľných povrchoch. Odkiaľ získať lepšie hodnoty? Tri obrázky ukazujú modul Inverse HTC od SFTC: urobíte skúšku s termočlánkami v zápustke alebo vo výrobku, potom DEFORM mení h, kým sa simulované teplotné krivky nezhodujú s nameranými, a vráti nafitované h. Zapamätajte si túto myšlienku inverznej analýzy – je to rovnaký trik, akým sa koriguje trenie v tlakových skúškach pri určovaní pretvárneho odporu. Simulácia nie je iba používateľom materiálových údajov; je aj nástrojom na ich meranie.
Nad rámec mechaniky Zrno · JMAK Rekryštalizácia a veľkosť zrna: JMAK (Avrami)
$$X = 1 - \exp\!\left[-\beta\left(\frac{t}{t_{0.5}}\right)^{n}\right],\; \beta = \ln 2$$
$$t_{0.5} = a\,d_0^{h}\,\varepsilon^{p}\,\dot\varepsilon^{q}\,e^{Q/RT}$$
Zrno po
DRX : \( d_{drx} = a\,d_0^{h}\,\varepsilon^{n}\,\dot\varepsilon^{m}\,e^{Q/RT} \)
DRX začína pri \(\varepsilon_c \approx 0.8\,\varepsilon_p\)Údaje: Phase → tlačidlo Grain
[1:45–1:48] Blok 8 – údaje, ktoré idú nad rámec mechaniky. Najprv mikroštruktúra. Počas deformácie za tepla a po nej materiál rekryštalizuje a rekryštalizovaný podiel sa riadi rovnicou JMAK, teda Avramiho rovnicou – krivky v tvare S. Čas do 50-percentnej rekryštalizácie závisí od počiatočnej veľkosti zrna, deformácie, rýchlosti deformácie a teploty cez Arrheniov člen: pri 1100 stupňoch je to zlomok sekundy, pri 900 stupňoch desiatky sekúnd. Podobné rovnice dávajú veľkosť zrna po dynamickej rekryštalizácii a rast zrna počas výdrže. V DEFORMe sa tieto konštanty zadávajú pod tlačidlom Grain v oblasti Phase. Výsledok je obrázok vpravo: veľkosť zrna v kovanom disku turbíny. Pri leteckých diskoch zákazník predpisuje veľkosť zrna, nielen tvar – je to teda konštrukčná veličina.
Nad rámec mechaniky Fázy · tvrdosť
Kinetika fázových premien a tvrdosť
Difúzne (ferit, perlit, bainit)
\( \xi = 1 - \exp(-b\,t^{n}) \), b, n z
IRA + Scheilova aditivita
Martenzit — Koistinen–Marburger
\( \xi_M = 1 - \exp[-\Omega\,(M_s - T)] \), Ω ≈ 0,011 K⁻¹
Tvrdosť — záložka Hardness
\( HV = \sum_i \xi_i\,HV_i(\text{chem.}, \dot T) \)
IRA / ARA zo skúšok alebo zo zloženia (Material Suite, JMatPro)
[1:48–1:50] Pri tepelnom spracovaní potrebuje každá fázová premena kinetiku. Difúzne premeny – ferit, perlit, bainit – sa riadia Avramiho rovnicami, ktorých konštanty pochádzajú z diagramu IRA, rozšíreného na plynulé ochladzovanie pravidlom aditivity. Martenzit je atermický a riadi sa Koistinenovou–Marburgerovou rovnicou: podiel závisí len od toho, ako hlboko pod teplotou Ms sa nachádzate. Tvrdosť je potom zmesou tvrdostí fáz, z ktorých každá závisí od zloženia a rýchlosti ochladzovania – to je záložka Hardness. Údaje IRA pochádzajú z dilatometrických skúšok alebo sa vypočítajú zo zloženia, napríklad v Material Suite od SFTC alebo v JMatPro. Obrázky: zvyškové obvodové napätie po kalení disku – výsledok zmeny objemu pri premene a tepelného zmrštenia – a matica pechovaná za studena, kde rozloženie tvrdosti pochádza len z deformačného spevnenia.
Nad rámec mechaniky Difúzia · EM Difúzia (cementovanie) a elektromagnetické údaje (indukcia)
Záložka Diffusion
$$\frac{\partial C}{\partial t} = \nabla\cdot(D\,\nabla C), \quad D = D_0\,e^{-Q/RT}$$
Uhlík v austenite: D₀ ≈ 2,3·10⁻⁵ m²/s, Q ≈ 148 kJ/mol
Povrch: uhlíkový potenciál + súčiniteľ prestupu hmoty
Obsah uhlíka → Ms , tvrdosť, posun IRA
Záložka Elec./Mag.
Elektrický merný odpor ρe (T)
Relatívna magnetická permeabilita μr (T, H) — nad Curieovým bodom (≈ 770 °C) klesne na 1
Hĺbka vniku: \( \delta = \sqrt{\dfrac{2\rho_e}{\omega\,\mu_0\mu_r}} \)
Nad Curieovým bodom: δ vzrastie ≈ 10× → ohrievaná zóna sa posunie dovnútra
[1:50–1:52] Ďalšie dve záložky. Difúzia sa používa pri cementovaní a nitridovaní: druhý Fickov zákon s difúznym súčiniteľom závislým od teploty. Pre uhlík v austenite je D nula približne 2,3 krát desať na mínus piatu štvorcového metra za sekundu a aktivačná energia asi 148 kilojoulov na mól. Obsah uhlíka potom mení teplotu Ms, tvrdosť a krivky IRA – difúzia je teda previazaná s fázovými údajmi. Záložka Electro-magnetic obsahuje elektrický merný odpor a magnetickú permeabilitu pre indukčný ohrev. Kľúčovou fyzikou je hĺbka vniku. Pod Curieovým bodom je oceľ feromagnetická a prúd tečie v tenkej povrchovej vrstve; nad približne 770 stupňami klesne permeabilita na jednu, hĺbka vniku vzrastie zhruba desaťnásobne a ohrievaná zóna sa posunie dovnútra. Bez permeability závislej od teploty nedokážete predpovedať zakalený obrys na tomto ozubenom kolese.
Nad rámec mechaniky Porušenie
Tvárne porušenie: normalizované kritérium Cockcroft–Latham
$$D = \int_0^{\bar\varepsilon_f}\frac{\langle\sigma_1\rangle}{\bar\sigma}\,d\bar\varepsilon \;\ge\; C$$
Počíta sa len ťahové max. hlavné napätie — tlak poškodenie nespôsobuje
C je materiálová konštanta , kalibrovaná simuláciou skúšky do deformácie pri vzniku trhliny
Typické C: 0,2 – 0,6 (ocele za studena) — závisí od inklúzií, T
Záložka Advanced: voľba modelu poškodenia, prah odstránenia prvkov
Ďalšie v DEFORMe: Oyane, Rice–Tracey, Brozzo, McClintock, Lemaitre …
[1:52–1:55] Posledná téma: porušenie. DEFORM ponúka mnoho kritérií tvárneho porušenia; najpoužívanejšie je normalizované kritérium Cockcrofta–Lathama. Poškodenie je integrál maximálneho hlavného napätia deleného efektívnym napätím pozdĺž dráhy deformácie, pričom sa počíta len ťahové napätie. Keď D dosiahne kritickú hodnotu C, očakáva sa trhlina. Pri pechovaní – náčrt – má vydutý povrch ťahové obvodové napätie, takže poškodenie tam rastie najskôr; práve tam vznikajú trhliny pri pechovaní za studena. Pri priečnom klinovom valcovaní vpravo je stred tyče zaťažovaný striedavým ťahom a môže sa otvoriť – Mannesmannov efekt. Pre materiálové údaje je dôležité, že C nie je univerzálne. Kalibrujete ho simuláciou skúšky – pechovania, ťahu, vrubovaných tyčí – do deformácie, pri ktorej skutočná vzorka praskla. Jeho hodnota závisí od čistoty ocele a teploty. Hodnota C z inej tavby materiálu je len hrubým vodidlom.
Kontrolný zoznam: aké materiálové údaje potrebuje moja simulácia?
Proces Pretvárny odpor Plasticita / spevnenie Elastické Tepelné Ďalšie Kovanie, pechovanie za studena Mocninový zákon / tabuľka, ε do 2–3 von Mises, izotropné Pre napätie v zápustke k, ρcp (ohrev) Poškodenie C Zápustkové kovanie za tepla Tabuľka σ(ε, ε̇, T) alebo sinh von Mises, izotropné – k(T), ρcp (T), ε, HTC Zrno (JMAK ) Obrábanie Johnson–Cook / ZA von Mises Nástroj k, ρcp Poškodenie, opotrebenie Plech / odpruženie Swift / Hollomon Hill 48 / Barlat, kinematické, Y-U E(ε̄p ) – FLD Tepelné spracovanie Pre každú fázu, f(T) Izotropné (+ TRIP ) E(T), α(T) Pre každú fázu IRA , latentné teplo, ΔV, HV Indukčné kalenie Pre každú fázu Izotropné E(T), α(T) k, ρcp ρe (T), μr (T)
Skontrolujte jednotky (SI / anglické) · 2. Skontrolujte rozsah platnosti voči procesu · 3. Skontrolujte teplotnú závislosť · 4. Overte jeden výsledok (silu, T) meraním
[1:55–1:58] Tu je zhrnutie celej prednášky v jednej tabuľke – odložte si ju na cvičenia. Nájdite svoj proces v ľavom stĺpci a v riadku prečítajte, aké údaje potrebujete. Tučné položky sú tie, na ktoré študenti najčastejšie zabúdajú: tepelné údaje pri kovaní za tepla, anizotropia a kinematické spevnenie pri odpružení a údaje o premenách pri tepelnom spracovaní. A štyri kontroly dole, pre každú simuláciu: jednotky, rozsah platnosti, teplotná závislosť a jedno overenie meraním – silou lisu alebo termočlánkom. Ak prejdú všetky štyri, môžete začať veriť farebným obrázkom.
Rýchly kvíz a zdroje
Napíšte všeobecnú funkciu pretvárneho odporu a pomenujte jej tri premenné. odpoveď σ̄ = f(ε̄, ε̇̄, T): efektívna plastická deformácia, efektívna rýchlosť deformácie a teplota.
Prečo môže tuhoplastická simulácia kovania bežať bez E a ν? odpoveď Pri objemovom tvárnení plastické deformácie (stovky %) ďaleko prevyšujú elastické (zlomky %), preto tuhoplastická formulácia pružnosť zanedbáva. E a ν sú potrebné len pre elastické zápustky, odpruženie / zvyškové napätia a tepelné spracovanie.
Aký model pretvárneho odporu pre obrábanie, aký pre kovanie za tepla — a prečo? odpoveď Obrábanie: Johnson–Cook (alebo Zerilli–Armstrong) – veľmi vysoké rýchlosti deformácie a adiabatický ohrev. Kovanie za tepla: nameraná tabuľka σ(ε, ε̇, T) alebo zákon sinh-Arrhenius – tepelne aktivované tečenie, pri ktorom sa T a ε̇ vzájomne ovplyvňujú.
Čo sa stane, ak proces prekročí rozsah rýchlostí deformácie v tabuľke? odpoveď DEFORM extrapoluje bez varovania – podrží poslednú hodnotu alebo predĺži posledný sklon – takže pretvárny odpor je tam odhad (napr. tabuľka do 10 s⁻¹ použitá pri 10⁴ s⁻¹ je asi o 8 % nižšia). Porovnajte max. ε, ε̇, T z postprocesora s rozsahom tabuľky.
Ako vstupujú R-hodnoty do Hillovej podmienky 48? Čo predpovedá Δr? odpoveď R-hodnoty pri 0°, 45° a 90° určujú pomery Hillových konštánt (H/G = r₀, H/F = r₀/r₉₀, …). Δr = (r₀ − 2r₄₅ + r₉₀)/2 predpovedá cípatosť ťahaných výťažkov: Δr > 0 → cípy pri 0° a 90°, Δr < 0 → cípy pri 45°.
Izotropné vs kinematické spevnenie: čo sa deje s plochou plasticity? odpoveď Izotropné: plocha plasticity rovnomerne rastie okolo pevného stredu (polomer = aktuálny pretvárny odpor). Kinematické: zachová si veľkosť a posúva sa o spätné napätie α → skoré plastické tečenie pri obrátení zaťaženia (Bauschingerov efekt), dôležité pre odpruženie.
Tepelná kapacita vs merná tepelná kapacita — čo očakáva DEFORM v jednotkách SI ? odpoveď Tepelná kapacita je na objem (ρ·cp ), merná tepelná kapacita na hmotnosť. Predvolené pole DEFORMu očakáva tepelnú kapacitu: oceľ ≈ 7850 kg/m³ × 440 J/(kg·K) ≈ 3,45 N/(mm²·°C) = 3,45 MJ/(m³·K). Ak tam zadáte 460, polotovar sa prakticky nikdy nezohreje.
Ako sa získa konštanta C kritéria Cockcroft–Latham? odpoveď Kalibráciou: simuluje sa skúška (pechovanie, ťah, vrubovaná tyč) do deformácie, pri ktorej skutočná vzorka praskla; poškodenie D v mieste trhliny v tom okamihu je C. Závisí od tavby materiálu, čistoty a teploty.
SFTC : manuál DEFORM V14, kap. 10 Material Data; Material Suite; deform.comNecpal, M.; Sobota, R.: Modelovanie a simulácia procesov tvárnenia. STU , 2023
Kobayashi, Oh, Altan: Metal Forming and the FEM . 1989
Johnson & Cook (1983); Jaspers & Dautzenberg, J. Mater. Process. Technol. 122 (2002)
Zerilli & Armstrong, J. Appl. Phys. 61 (1987)
Sellars & Tegart (1966) — zákon sinh; Hill (1948); Barlat & Lian (1989), Barlat a kol. (1991)
Yoshida & Uemori, Int. J. Plasticity 18 (2002)
EN 1993-1-2: tepelné a mechanické vlastnosti oceleObrázky © SFTC , Gleeble/DSI , ZwickRoell, DoITPoMS — odkazované na účely výučby
Budúca prednáška: preprocesing — sieť, okrajové podmienky, trenie
[1:58–2:00] Na záver osem otázok – všetky sú na snímke; odpovede hovorte nahlas. Takýto typ otázok uvidíte na písomnej skúške. Vpravo sú hlavné zdroje: manuál DEFORMu, naša učebnica a pôvodné články k modelom, ktoré sme použili. Všetky grafy v tejto prednáške boli vypočítané z rovníc na snímkach s uvedenými konštantami, takže si ich môžete zopakovať. Budúci týždeň: preprocesing – sieť, okrajové podmienky a trenie. Ďakujem.