Softvér a metódy simulácie procesov tvárnenia
Prednáška 2 · Modelovanie a simulácia procesov I – tvárnenie (MSPO2_6I)
Zimný semester 2026/2027
Materiálovotechnologická fakulta · STU Bratislava

Zápustkové kovanie vidlice simulované v DEFORM-3D (© SFTC)
Otázky, na ktoré simulácia tvárnenia odpovedá
- Zaplní sa dutina zápustky? — nezaplnenie, zákovky, preložky, lievikovitá dutina
- Aký lis potrebujem? — sila a energia v závislosti od zdvihu
- Praskne alebo sa zúži diel? — porušenie, FLD, stenčenie
- Zachová si tvar? — odpruženie, skrivenie, deformácia
- Aká bude životnosť nástroja? — napätie, opotrebenie, teplota
- Čo je vo vnútri? — veľkosť zrna, fázy, tvrdosť

Postupnosť viacerých valcovacích úberov v DEFORM-3D (© SFTC)
Kam zapadá dnešná prednáška
- Prednáška 1: modelovanie, typy modelov, reťazec modelovania
- Prednáška 2 (dnes): metódy a softvér, ktoré model riešia
- Prednáška 3: materiálové modely — pretvárny odpor, spevnenie
- Prednášky 4–6: preprocessing, príklady plošného a objemového tvárnenia
- Cvičenia: DEFORM — dnešná časť III je teda vaša výbava na celý semester
Program dnešnej prednášky (120 min)
| Čas | Blok | Obsah |
|---|---|---|
| 0 – 10 | Úvod | Motivácia, súvislosti, program |
| 10 – 25 | I · Analytické metódy | Metóda rezov, horná hranica, sklzové čiary; riešenie v MATLABe / Pythone / GAMS |
| 25 – 67 | II · Softvér pre tvárnenie | 1 Ansys Forming · 2 Simufact Forming · 3 Abaqus · 4 Moldflow |
| 67 – 97 | III · DEFORM | Hlavná časť — softvér našich cvičení |
| 97 – 112 | IV · Špeciálny simulačný softvér | Prehľad · jednoduché príklady · príklady použitia |
| 112 – 120 | Zhrnutie a otázky | Hlavné poznatky, kontrolné otázky |
Časť I — Analytické metódy tvárnenia
Uzavreté a poloanalytické modely: rýchle, prehľadné a referencia pre každý výsledok MKP
Klasické analytické metódy teórie plasticity
| Metóda | Princíp | Typický výstup | Typický proces |
|---|---|---|---|
| Metóda rezov (elementárna teória) | Rovnováha síl na tenkom reze; homogénna deformácia | Rozloženie tlaku, sila | Pechovanie, kovanie, valcovanie, ťahanie |
| Sklzové čiary | Charakteristiky poľa napätí, tuho-ideálne plastický materiál, rovinná deformácia | Presné pole napätí, sila | Vtláčanie, pretláčanie, obrábanie |
| Horná hranica (UBM, UBET) | Kinematicky prípustné pole rýchlostí; minimum výkonu | Sila ≥ skutočná, zapĺňanie dutiny | Pretláčanie, zápustkové kovanie |
| Dolná hranica | Staticky prípustné pole napätí | Sila ≤ skutočná | Medzná analýza |
| Vizioplasticita | Meraná deformácia siete → rýchlosti pretvorenia → napätia | Experimentálne pole toku | Výskum pretláčania, kovania |
- Spoločné predpoklady: tuho-plastický materiál, konštantný (alebo stredný) pretvárny odpor σf, jednoduchý zákon trenia, jednoduchá geometria
Ťahanie a pretláčanie: výsledky v uzavretom tvare
Sachs (metóda rezov) — napätie pri ťahaní drôtu
- \(\alpha\) polovičný uhol prievlaku, \(A_0, A_1\) prierez pred a po
- Podmienka: \(\sigma_d \le \sigma_f\) ⇒ najväčší úber na jeden ťah
Horná hranica — tlak pri pretláčaní
- \(R_{ext}=A_0/A_1\) pomer pretláčania, \(\alpha\) polovičný uhol matrice
- Strihový člen s α rastie, trecí klesá ⇒ optimálny uhol matrice → optimalizačná úloha
Riešenie analytických modelov: MATLAB · Python · GAMS
| Typ úlohy | Príklad z tvárnenia | Nástroj |
|---|---|---|
| Uzavretý tvar | Sila ťahania, Sachsovo napätie | NumPy · MATLAB |
| Nelineárna rovnica | Neutrálny bod pri valcovaní | fzero · brentq |
| Diferenciálna rovnica | Kovanie metódou rezov, von Kármán | ode45 · solve_ivp |
| Symbolický výpočet | Odvodenie rovníc metódy rezov | SymPy · Symbolic TB |
| Optimalizácia NLP | Horná hranica, optimálny uhol | fmincon · GAMS/CONOPT |
| MINLP | Plán úberov, počet ťahov | GAMS/BARON · Pyomo |
| Framework | Valcovanie v kalibroch | PyRolL (TU Freiberg) |
# Sila pechovania – metóda rezov (Python)
import numpy as np
from scipy.integrate import quad
sf, mu = 250.0, 0.2          # MPa, -
R0, h0 = 10.0, 30.0          # mm
for h in np.linspace(30, 10, 5):
    R = R0*np.sqrt(h0/h)     # stálosť objemu
    p = lambda r: sf*np.exp(2*mu*(R-r)/h)
    F = quad(lambda r: p(r)*2*np.pi*r, 0, R)[0]
print(f"h={h:5.1f} mm F={F/1e3:7.1f} kN")Prečo analytické metódy nestačia
| Hľadisko | Analytické metódy | Numerický softvér (MKP / MKO) |
|---|---|---|
| Geometria | Jednoduchá (valec, pás, kužeľ) | Ľubovoľná 3D z CAD |
| Materiál | Konštantný alebo stredný σf | σf(φ, φ̇, T), anizotropia, porušenie |
| Výstup | Sila, stredný tlak | Úplné polia: pretvorenie, T, napätie, chyby, mikroštruktúra |
| Čas na odpoveď | Sekundy | Minúty až dni |
| Prehľadnosť | Každý člen je viditeľný | „Čierna skrinka" — treba kontrolovať |
- Analytické výsledky použite na prvý odhad a na kontrolu výsledkov MKP — zvyšok nechajte na softvér
Časť II — Softvér na simuláciu tvárnenia
1 Ansys Forming · 2 Simufact Forming · 3 Abaqus · 4 Moldflow → 5 DEFORM (časť III)
Dve skupiny softvéru pre tvárnenie
Špecializovaný orientovaný na proces
- Šablóny: lisy, nástroje, brzdiace lišty, úbery
- Pre technológa, nie pre špecialistu na MKP
- Plech: Ansys Forming, AutoForm, PAM-STAMP
- Objemové: Simufact, DEFORM, QForm, FORGE
- Plasty: Moldflow, Moldex3D
Univerzálny nelineárna MKP
- Všetko si zostaví používateľ: diely, kontakty, kroky
- Maximálna flexibilita, vlastné podprogramy (UMAT)
- Abaqus, LS-DYNA, Ansys Mechanical, MSC Marc
- Výskum, výučba, neobvyklé procesy
| Typ riešiča | Princíp | Kde |
|---|---|---|
| Implicitný (statický) | Rovnováha v každom prírastku, veľké kroky | DEFORM, Abaqus/Standard, odpruženie |
| Explicitný (dynamický) | Malé stabilné časové kroky, robustný kontakt | LS-DYNA (Ansys Forming), Abaqus/Explicit |
| Konečné objemy (Euler) | Pevná sieť, materiál ňou preteká | Simufact FV, riešiče Moldflow |
Každý program má rovnaký postup
- Kroky 1–4 = preprocessing (prednáška 4)
- Krok 6 = postprocessing (prednášky 5–6)
- Programy sa líšia najmä tým, koľko z krokov 1–4 automatizujú šablóny
- „Garbage in, garbage out": kvalitu odpovede určuje krivka spevnenia a súčiniteľ trenia
Ansys Forming — lisovanie s riešičom LS-DYNA
- Ucelená aplikácia na lisovanie plechov: pre-, výpočet aj postprocessing v jednom prostredí
- Riešič: LS-DYNA explicitný (implicitný pre gravitáciu a odpruženie)
- Dodávateľ: Ansys, od roku 2025 súčasť Synopsys; prvá verzia 2022 R1
- Typy projektov: lisovanie za studena, za tepla (press hardening), lemovanie (beta), One Step (inverzná metóda)
- Pre technológov a nástrojárov — netreba byť expert na MKP
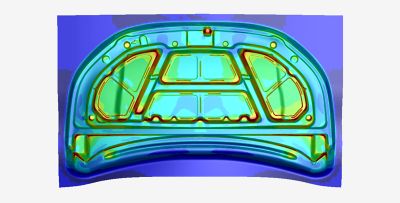
Vnútorný diel kapoty auta v Ansys Forming (© Ansys / Synopsys)
Postup a typické výsledky
| Výsledok | Odpovedá na |
|---|---|
| FLD, index tvárniteľnosti | Trhlina alebo zvlnenie? |
| Stenčenie | Lokálny úbytok hrúbky |
| Odpruženie | Tvar po odľahčení |
| Stoning, zebra | Viditeľné povrchové chyby |
| Vťahovanie, stopy | Pohyb prístrihu |
| Sila lisu | Veľkosť lisu |
- Pravidlo: 3 prvky na polomere 90°
- Predvoľby: Fast · Accurate · Very Accurate
Video: Ansys Forming — lisovanie od začiatku do konca
Simufact Forming — dva riešiče v jednom programe
- Procesne orientovaný softvér pre objemové a plošné tvárnenie; Simufact (Hamburg) → MSC → Hexagon
- Kovanie, pechovanie hláv, pretláčanie, valcovanie krúžkov, voľné kovanie, presné strihanie, samoprebíjacie nitovanie, clinching, tepelné spracovanie
| Konečné prvky (FE) | Konečné objemy (FV) | |
|---|---|---|
| Popis | Lagrangeov — sieť sa pohybuje s materiálom | Eulerov — pevná sieť, materiál tečie bunkami |
| Sieť | Šesťsteny, štvorsteny, remeshing | Remeshing netreba |
| Vhodné pre | Tvárnenie za studena, plech, napätie v nástroji, spájanie | 3D zápustkové kovanie za tepla s výronkom |
| Pôvod | Riešič MSC Marc | MSC SuperForge |
- Prepínanie FE ↔ FV medzi operáciami; FV paralelizovaný v roku 2022 — až 4× rýchlejší
Simufact Forming — predikcia chýb

a) „Flow defects zones": detekcia lievikovitej dutiny a preložiek (© Hexagon)
b) Vznik a šírenie trhliny na základe porušenia (© Hexagon)
- Lievikovitá dutina (piping) a preložky: typické pri kovaní a pretláčaní — bez simulácie ťažko predvídateľné
- Oddelenie podľa porušenia: 2D rozdelenie siete, 3D mazanie prvkov — strihanie, presné strihanie, nitovanie
Video: vznik preložky pri kovaní vidlicovej hlavy
Abaqus — univerzálny nástroj
- Dassault Systèmes SIMULIA; Abaqus/CAE a 3DEXPERIENCE; bezplatná Learning Edition (≈ 1000 uzlov)
- Žiadne šablóny pre tvárnenie: diely, kontakty a kroky zostaví používateľ — flexibilné, ideálne pre výskum (UMAT/VUMAT)
| Abaqus/Explicit | Abaqus/Standard | |
|---|---|---|
| Použitie | Tvárnenie s náročným kontaktom, veľké deformácie | Odpruženie, plynulé kvázistatické zaťaženie, prestup tepla |
| Silná stránka | Robustný kontakt, bez problémov s konvergenciou | Skutočná rovnováha, veľké prírastky |
| Pozor na | Malý stabilný časový krok → škálovanie hmotnosti | Konvergenciu pri kontakte |
Príklad v Abaqus: osovo súmerné hlboké ťahanie výťažku
- Part — prístrih: deformovateľná osovo súmerná škrupina; ťažník, ťažnica, pridržiavač: analyticky tuhé
- Property — oceľ, E = 200 GPa, ν = 0,3, krivka spevnenia
- Step — Dynamic, Explicit, 0,007 s
- Interaction — penaltové trenie μ = 0,1 (ťažnica, pridržiavač)
- Load — ťažník 60 mm, amplitúda Smooth Step
- Mesh — iba prístrih, zjemnený na polomeroch
- Výsledky — PEEQ, hrúbka STH, sila ťažníka

Výsledky hlbokého ťahania v Abaqus/CAE (© CAE Assistant)
Abaqus: veľké deformácie a porušenie
| Technika | Použitie |
|---|---|
| ALE adaptívna sieť | Kovanie, valcovanie, pretláčanie (Explicit) |
| Adaptívny remeshing | Riadený presnosťou (Standard) |
| Mapovanie sieť–sieť | Veľmi veľké deformácie, operácie kovania |
| CEL (Euler) | Extrémny tok materiálu |
- Porušenie: ductile, Johnson-Cook, shear, FLD, FLSD, MSFLD, M-K
- Odpruženie: ≥ 5–7 integračných bodov po hrúbke, kinematické spevnenie

ALE adaptívna sieť v Abaqus/Explicit (© TECHNIA)
Autodesk Moldflow — tvárnenie polymérov
- Založený 1978 v Melbourne (Colin Austin); od 2008 Autodesk; aktuálna verzia 2027
- Adviser (konštruktéri) · Insight (analytici) · rozhranie Synergy · prehliadač Communicator
- Fyzika: tok nenewtonovskej viskóznej taveniny + prestup tepla — nie plasticita tuhej látky
- Viskozita: Cross-WLF · PVT: Taitova rovnica
- ≈ 13 900 termoplastov v databáze
Moldflow: typy sietí a chyby
| Sieť | Princíp | Použitie |
|---|---|---|
| Midplane 2.5D | Škrupiny na strednej ploche; Hele-Shaw | Tenké steny, najrýchlejšia |
| Dual Domain 2.5D | Zhodné siete na oboch povrchoch | Tenké jednoduché diely |
| 3D štvorsteny | Úplný 3D tok, bez Hele-Shaw | Hrubé, masívne diely |
| Nosník 1D | Čiarové prvky | Rozvodné a chladiace kanály |
| Chyba | Náprava navrhnutá simuláciou |
|---|---|
| Nedostrek | Pridať/presunúť vtok, hrubšia stena, teplejšia tavenina |
| Studené spoje | Presunúť vtok do nekritickej oblasti |
| Uzavretý vzduch | Odvzdušnenie, zmena vtoku |
| Prepadliny | Odľahčiť hrubé miesta, dlhší dotlak |
| Deformácia | Vyrovnať chladenie, rovnomerná stena |
- Postupnosť analýz: poloha vtoku → plnenie → dotlak → chladenie → deformácia (+ orientácia vlákien → pevnostná MKP)
Video: prehľad Autodesk Moldflow
Porovnanie piatich programov
| Hľadisko | Ansys Forming | Simufact | Abaqus | Moldflow | DEFORM |
|---|---|---|---|---|---|
| Zameranie | Lisovanie plechov | Objemové, plech, spájanie | Univerzálna MKP | Vstrekovanie plastov | Objemové, TS, mikroštruktúra |
| Riešič | LS-DYNA explicitný | FE (Marc) + FV | Standard + Explicit | Tok (2.5D / 3D) | Implicitný Lagrange, ALE |
| Príprava | Šablóny | Šablóny | Ručne | Šablóny | Šablóny + otvorený |
| Silná stránka | Kompenzácia odpruženia | Rýchle FV kovanie za tepla | Flexibilita, UMAT | Plnenie, dotlak, chladenie, deformácia | Remeshing, mikroštruktúra, opotrebenie |
| Dodávateľ | Synopsys | Hexagon | Dassault Syst. | Autodesk | SFTC (USA) |
- „Najlepší" softvér neexistuje — iba vhodný pre daný proces a otázku
Časť III — DEFORM
Design Environment for FORMing — softvér našich cvičení
DEFORM — od ALPID k úplnému simulátoru procesov
- Systém MKP pre tvárnenie, tepelné spracovanie, obrábanie a spájanie
- Dodávateľ: SFTC, Columbus, Ohio (≈ 30 ľudí)
- Korene: ALPID v Battelle (U.S. Air Force) — prvý praktický nástroj MKP pre výrobné tvárnenie
- Teória: Kobayashi, Oh & Altan, Metal Forming and the FEM (1989)
| Rok | Míľnik |
|---|---|
| 1989 | DEFORM-2D |
| 1991 | Založenie SFTC, prevzatie DEFORMu |
| 1993 | DEFORM-3D |
| 2024 · 2025 | V14.0 · V14.1 |
| 2026 | V14.1.1; ohlásená V15.0 |
Výkovok vidlice — DEFORM-3D (© SFTC)
Produktová rodina DEFORM
| Produkt | Čo to je |
|---|---|
| DEFORM-2D | Osovo súmerné a rovinné úlohy — naše prvé cvičenia |
| DEFORM-3D | Úplná 3D deformácia, teplota a mikroštruktúra |
| DEFORM PREMIER | Všetky systémy a moduly v jednom balíku |
| FORMING EXPRESS | Zjednodušený systém pre kovanie, pechovanie, pretláčanie, ťahanie |
| DEFORM-HT | Tepelné spracovanie: cementovanie, kalenie, popúšťanie |
| DEFORM-3D Machining | Šablóny sústruženia, vŕtania, frézovania; opotrebenie nástroja (Usui) |
| Moduly | Mikroštruktúra, DOE/optimalizácia, valcovanie krúžkov, voľné kovanie, valcovanie profilov, pretláčanie |
- Procesy: kovanie (za tepla/poloohrevu/studena), valcovanie, pretláčanie, ťahanie, pechovanie, dierovanie rúr, tlačenie, strihanie, nitovanie, clinching, lisovanie práškov, guľôčkovanie
Riešič DEFORM: tuho-viskoplastická formulácia
- \(\bar\sigma, \dot{\bar\varepsilon}\) efektívne napätie a rýchlosť pretvorenia · \(K\) penaltová konštanta (nestlačiteľnosť) · \(F_i\) povrchové zaťaženie
- Neznáme sú rýchlosti → Newton-Raphson / priama iterácia v každom kroku (implicitne, aktualizovaný Lagrange)
- Elastické pretvorenia sa zanedbávajú — vhodné pre veľký plastický tok (kovanie); elasto-plastická možnosť pre odpruženie, zvyškové napätia, nástroje
- Riešiče ALE a ustáleného stavu pre valcovanie krúžkov, profilov, pretláčanie, dierovanie rúr
Práca s DEFORMom: Pre → Simulácia → Post
| Typ objektu | Význam |
|---|---|
| Rigid | Nedeformovateľné nástroje (voliteľne s prestupom tepla) |
| Plastic | Polotovar, tuho-viskoplastický |
| Elastic | Analýza napätí v nástroji |
| Elasto-plastic | Odpruženie, zvyškové napätia |
| Porous | Prášok, spekaný materiál |
- Modely strojov: hydraulický, mechanický, skrutkový lis, buchar (energia)
Kľúčové vstupy: pretvárny odpor, trenie, prestup tepla
- Tabuľkové údaje z materiálovej knižnice (ocele, Al, Ti, superzliatiny, Cu …) alebo z vlastných skúšok tlakom
- Predikcia pretvárneho odporu neurónovou sieťou z chemického zloženia (V13+)
| Podmienky | Faktor trenia m |
|---|---|
| Za studena, dobré mazanie | 0,08 – 0,12 |
| Za poloohrevu | ≈ 0,2 |
| Kovanie za tepla, s mazaním | 0,3 |
| Kovanie za tepla, za sucha | 0,7 – 1,0 |
- Súčiniteľ prestupu tepla nástroj–polotovar; modul Inverse HTC ho určí z termočlánkov
- Najcitlivejšie vstupy: pretvárny odpor a trenie
Automatický remeshing a viac operácií
- Lagrangeova sieť sa deformuje s materiálom → automatický remeshing, keď sa prvok zdegeneruje alebo prenikne do nástroja
- Štvorsteny (3D), štvoruholníky (2D), voliteľne šesťsteny; okná siete zjemnia kritické oblasti
- Každý remeshing interpoluje stavové veličiny → počet remeshingov udržujte primeraný (strata objemu)
Multiple Operations (MO) — jeden reťazec, beží automaticky
Výsledky: od zaplnenia dutiny po životnosť nástroja
- Zaplnenie dutiny, zákovky a preložky, tokové čiary (sledovanie bodov, tokové pole)
- Efektívne pretvorenie, rýchlosť pretvorenia, teplota, triaxialita
- Krivka sila–zdvih, energia → voľba lisu
- Napätie v nástroji (elastické nástroje, predpätie) a opotrebenie nástroja
- ≈ dve desiatky modelov tvárneho porušenia, mazanie prvkov
Normalizované kritérium Cockcroft–Latham
Opotrebenie nástroja podľa Archarda
σ₁ najväčšie hlavné napätie · p tlak · v rýchlosť kĺzania · H tvrdosť nástroja
Mikroštruktúra a tepelné spracovanie
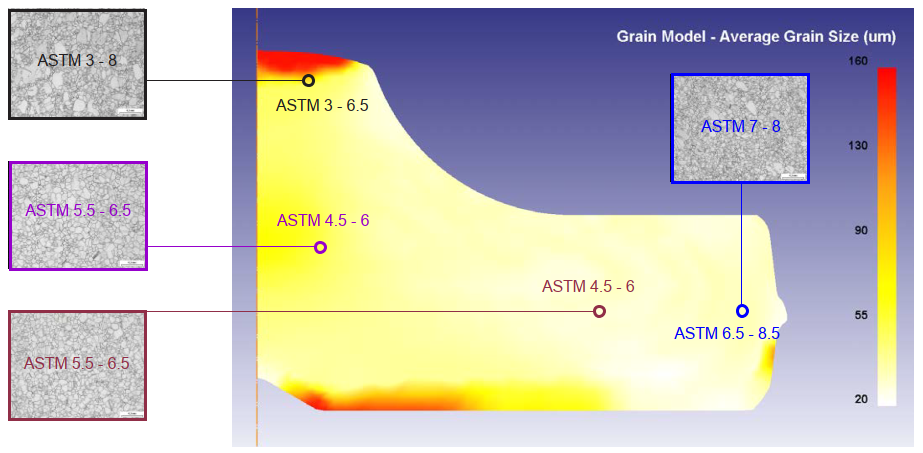
a) Veľkosť zrna v kovanom kotúči turbíny z Waspaloy (© SFTC)
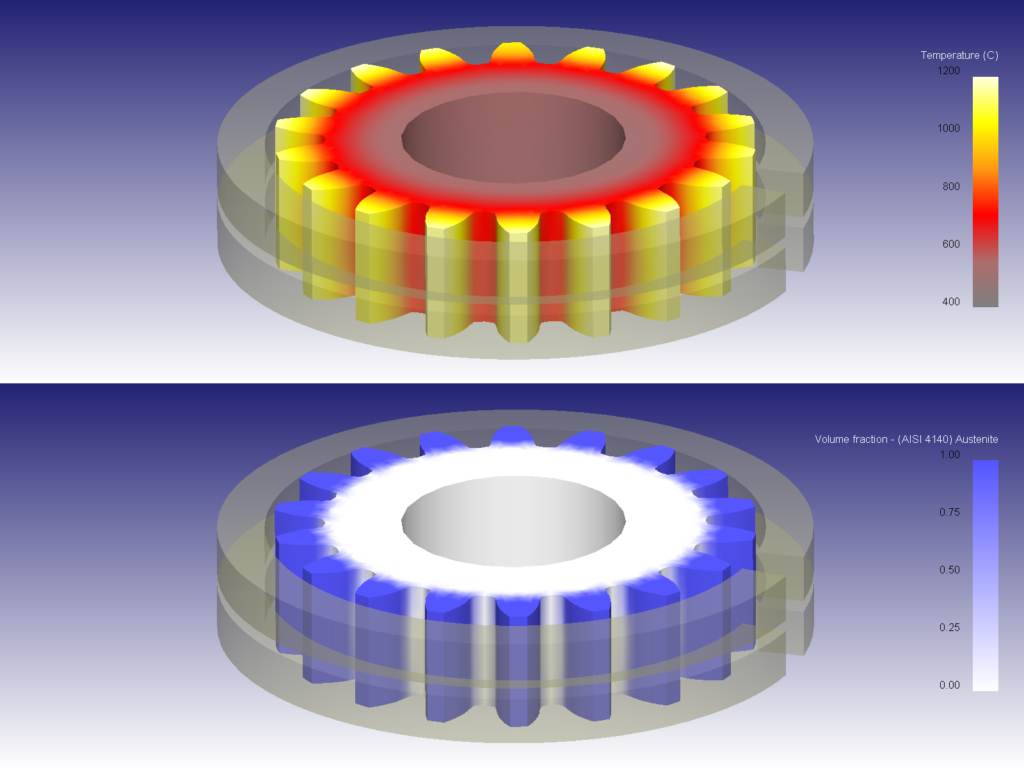
b) Indukčne kalené čelné ozubené koleso (© SFTC)
- Dynamická / statická rekryštalizácia, rast zrna, podiely fáz, tvrdosť, precipitáty, textúra (kryštalová plasticita)
Video: DEFORM — simulácia procesov tvárnenia kovov
Video: kovaný kotúč turbíny — simulácia mikroštruktúry
DEFORM dnes: V14.1 → V15.0 (User Group Meeting, máj 2026)
| Oblasť | Nová funkcia | Prínos |
|---|---|---|
| Riešič | Opätovné použitie tuhosti elastických objektov (MUMPS + ESE) | 1,2 – 2,9× rýchlejšie s elastickými nástrojmi |
| Riešič | Iteračný elasto-plastický riešič EPCG, MPI | > 50 % rýchlejší ako CG |
| Tlačenie | QEM + čiastočná oblasť | 14 min namiesto 17 – 35 h |
| AI | Náhradný model U-Net pre viacnásobné valcovanie profilov + optimalizácia kalibrov CMA-ES | Návrh za sekundy |
| Kalenie | CFD model varu (parný film, bublinkový var) | Realistický HTC |
| Strihanie | 3D sieť v strižnej medzere a jej remeshing | Jemná sieť iba v medzere |
| Automatizácia | Python DEFORM-API, generovanie PPTX protokolov | Skriptovanie, strojové učenie |
DEFORM na našich cvičeniach
- Prineste si: poznámky z časti I (vzorec metódy rezov)
- Kontrolujte priebežne: je sila reálna? zachoval sa objem? koľko bolo remeshingov?
- Hodnotenie: zadanie 20 b + písomná skúška 80 b
Časť IV — Špeciálny simulačný softvér
Za hranicami Lagrangeovej MKP: inverzné metódy, konečné objemy, častice, diskrétne prvky, viacškálové a dátové nástroje
Metódy a softvér, ktorý ich implementuje
| Metóda | Princíp | Softvér (príklady) | Použitie v tvárnení |
|---|---|---|---|
| Inverzná one-step | Rozvinutie hotového dielu do roviny | AutoForm OneStep, Ansys Forming One Step, PAM-STAMP | Tvar prístrihu, rýchla uskutočniteľnosť |
| Konečné objemy | Pevná Eulerova sieť | Simufact FV, QForm Extrusion* | Kovanie za tepla, pretláčanie Al |
| SPH (častice) | Bezsieťové Lagrangeove častice | DualSPHysics, LS-DYNA SPH | Extrémne deformácie, MIM, FSW |
| DEM | Kontakt diskrétnych zŕn | EDEM, LIGGGHTS, Yade | Plnenie dutiny práškom |
| Viacškálové | CA, kryštalová plasticita, fázové pole | DAMASK, DEFORM Microstructure | Rekryštalizácia, textúra, cípatosť |
| Dátové | ANN / ROM trénované na MKP | Python (PyTorch), DEFORM-API | Odpruženie, návrh valcovania |
| Analytické frameworky | Prepojené analytické modely | PyRolL | Návrh úberov valcovania |
| Fyzikálna simulácia | Reprodukcia φ, φ̇, T na vzorke | Gleeble | Krivky spevnenia, validácia |
Jednoduchý príklad: jedno pretláčanie, štyri opisy
Schéma: ako rôzne metódy diskretizujú tok materiálu cez matricu
Jednoduché príklady: inverzná metóda a náhradný AI model
Inverzná one-step (plech)
- Minúty namiesto hodín; ignoruje históriu procesu
Náhradný model (objemové tvárnenie)
- Platí iba v rámci natrénovaného priestoru návrhu
Príklady použitia z výskumu a priemyslu
| Problém | Prístup | Výsledok |
|---|---|---|
| Zápustkové kovanie dielu s rebrom a stenou | UBET + experimenty s plastelínou | Sila a tok súhlasia s fyzikálnym modelom |
| Pretláčanie Al profilov, pomer > 25 | MKO na Eulerovej sieti (+ ANN/GA) | Bez remeshingu; optimalizované parametre matrice |
| Vstrekovanie kovového prášku (17-4 PH) | SPH v DualSPHysics | Overené reálnymi vstrekmi |
| Plnenie dutiny práškom (Distaloy AE) | DEM → hustota ako vstup do MKP lisovania | Návrh plniaceho zariadenia pred skúškami |
| Cípatosť pri hlbokom ťahaní AA 5754 | MKP s kryštalovou plasticitou | Cípy predpovedané z textúry |
| Veľkosť zrna pri kovaní za tepla | Celulárne automaty prepojené s DEFORM-2D | Podiel rekryštalizácie a veľkosť zrna |
| Odpruženie pri ohýbaní | ANN trénovaná na MKP | Rýchle odpruženie pre nové prípady |
Video: špecializovaná simulácia pretláčania (QForm)
Zhrnutie
- Analytické metódy (metóda rezov, horná hranica, sklzové čiary) dávajú rýchly odhad sily a sú prvou kontrolou každého výsledku MKP
- Špecializovaný softvér automatizuje proces: Ansys Forming (lisovanie), Simufact (objemové + spájanie), Moldflow (polyméry)
- Univerzálna MKP (Abaqus) je flexibilná, ale všetko si zostavuje používateľ
- DEFORM: implicitná tuho-viskoplastická MKP, automatický remeshing, porušenie, opotrebenie nástroja, mikroštruktúra — náš nástroj na cvičenia
- Špeciálny softvér prekonáva hranice MKP: MKO, SPH, DEM, inverzné, viacškálové metódy, AI náhradné modely
Nabudúce: materiálové modely — elasticita, plasticita, spevnenie, krivky spevnenia
Kontrolné otázky
- Prečo je kontaktný tlak pri pechovaní najväčší v strede? Čo tento vrchol zvyšuje?
- Sila podľa hornej hranice: je väčšia alebo menšia ako skutočná — a prečo je to užitočné?
- Explicitný vs. implicitný riešič: ktorý na lisovanie, ktorý na odpruženie?
- Aký je rozdiel medzi Lagrangeovým (FE) a Eulerovým (FV) opisom?
- Prečo je fyzika v Moldflow iná ako v DEFORMe?
- Ktoré dva vstupy v DEFORMe najviac ovplyvnia výsledok? Čo je faktor trenia m?
- Uveďte jeden model porušenia a jeden model opotrebenia v DEFORMe a čo predpovedajú.
- Kedy by ste použili inverznú one-step metódu alebo náhradnú ANN namiesto úplnej MKP?
Zdroje a ďalšie čítanie
- Necpal, M.; Sobota, R.: Modelovanie a simulácia procesov tvárnenia. Spektrum STU, 2023
- Kobayashi, S.; Oh, S.I.; Altan, T.: Metal Forming and the Finite Element Method. Oxford UP, 1989
- Hosford, W.F.; Caddell, R.M.: Metal Forming: Mechanics and Metallurgy. Cambridge UP
- Dixit, P.M.; Dixit, U.S.: Modeling of Metal Forming and Machining Processes. Springer, 2010
- Bílik, J.; Kapustová, M.; Ridzoň, M.: Teória tvárnenia. AlumniPress, 2015
- SFTC: prospekty DEFORM, DEFORM News 2022–2025, UGM Spring 2026 — deform.com
- Ansys Forming User's Guide 2026 R1 — ansys.synopsys.com
- Hexagon: Simufact Forming 2021.1 a 2022 — nexus.hexagon.com
- Abaqus Analysis User's Manual; návody TECHNIA a CAE Assistant
- Autodesk Moldflow help, What's New 2025–2027 — autodesk.com
- Weiner et al.: PyRolL, JOSS 9(93), 2024
Obrázky a videá © ich vlastníci, odkazované na účely výučby